Der Werkstoff jeder Schicht und was er an der Druckmaschine verändert
Oberfläche, Kern und Stirnseite, in der Reihenfolge ihrer Bedeutung an der Druckmaschine. Jede Werkstoffwahl ist mit einem messbaren Ergebnis verknüpft.
Epoxidharz statt Polyurethan
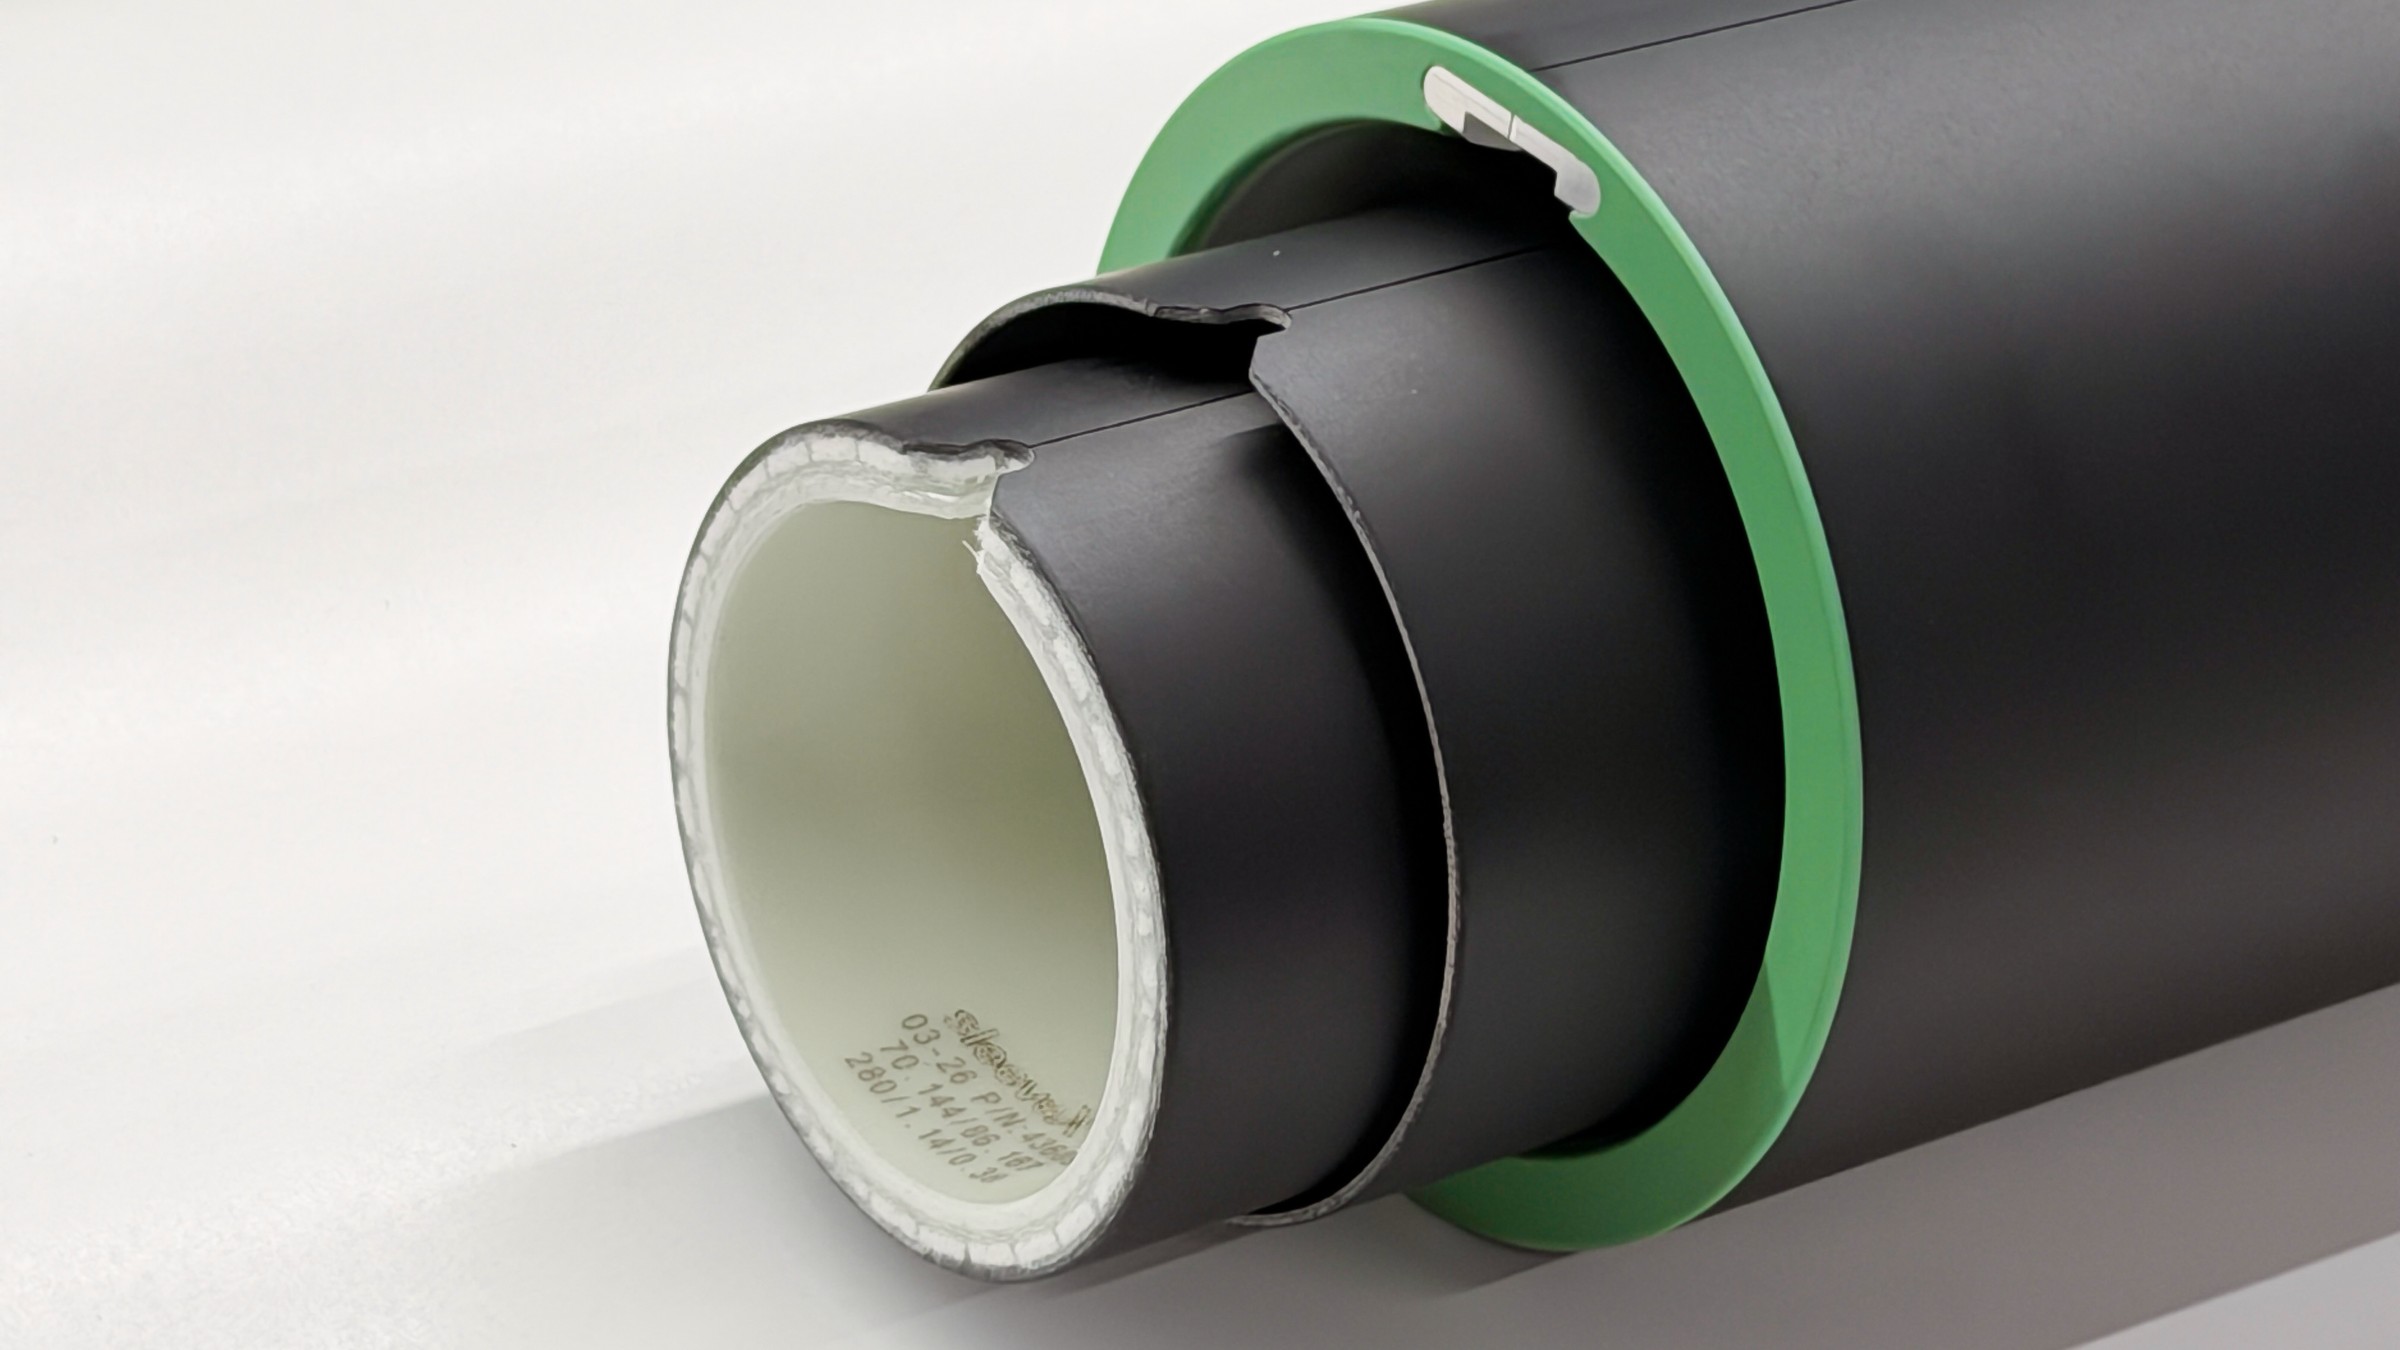
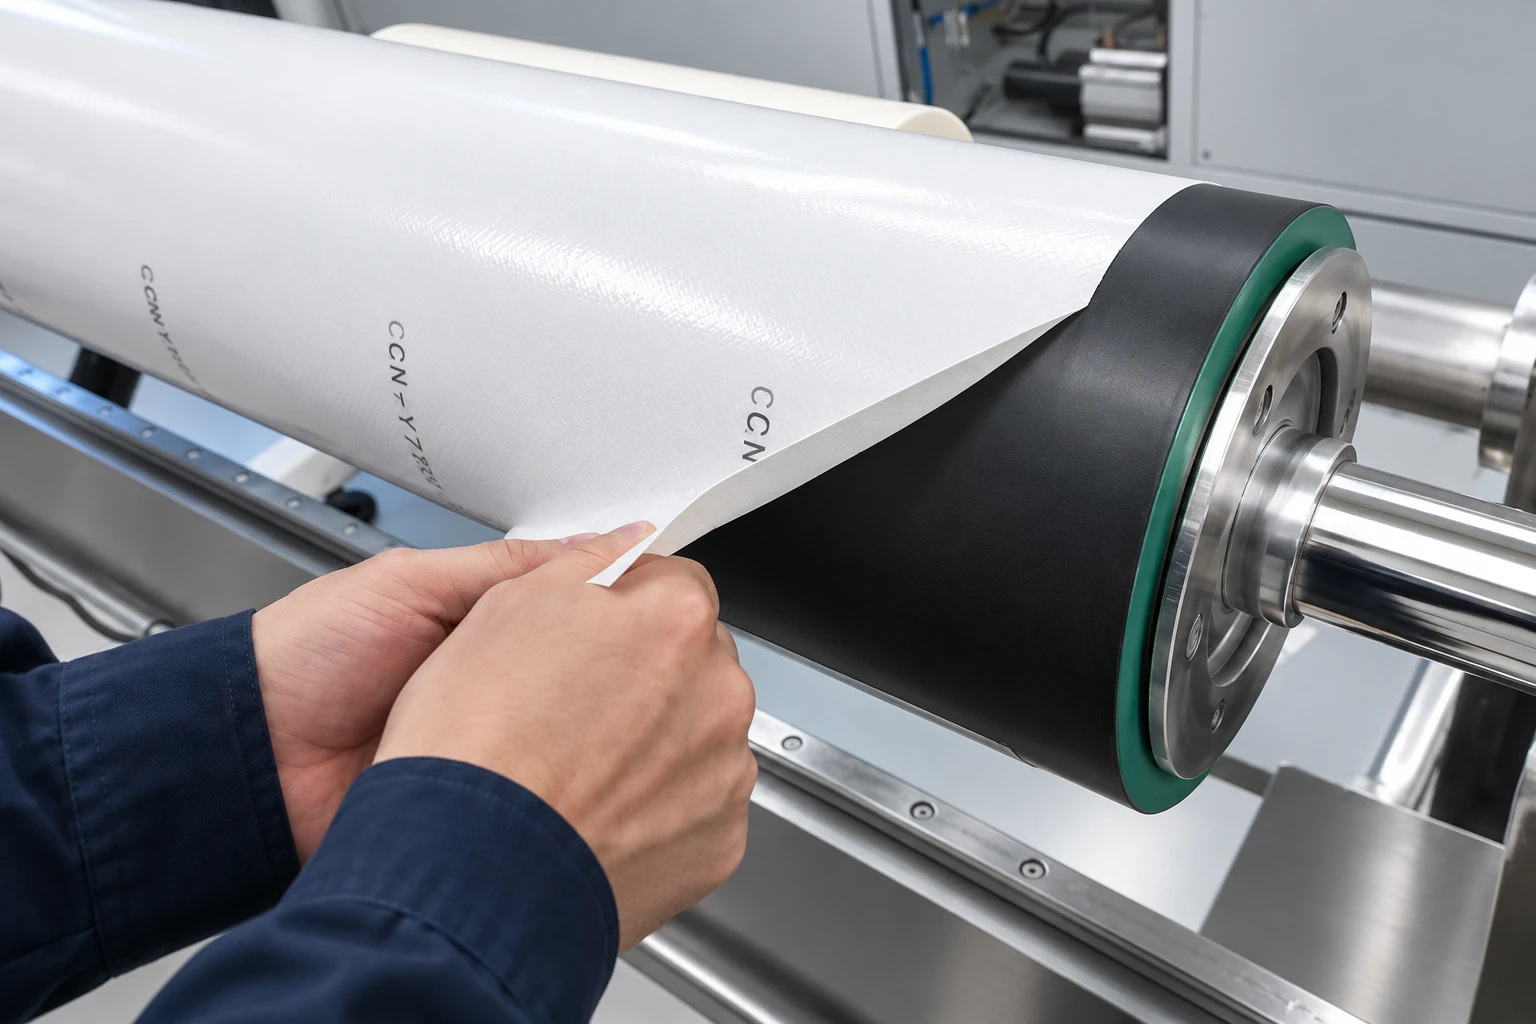
Die meisten Beanspruchungen einer Hülse wirken auf ihre Oberfläche: die Klischeemontage, die Schälkraft beim Abziehen des Klebebands und die Reinigung mit Lösemittel. sleeveX™ verwendet ein dichtes Epoxidharzsystem mit Shore D82, beim ultradünnen X-MUT D90 – kratzfest, beständig gegen Reinigungslösemittel und in antistatischer Ausführung erhältlich.
- Epoxidharz-Oberfläche Shore D82 (D90 beim X-MUT)
- Beständig gegen Reinigungslösemittel
- Kratzfest, antistatische Ausführung erhältlich
Klischeeklebeband: Marken, Typen und Klebkraftstufen
Aufkleben und Abziehen von Klischeeklebeband ist die häufigste Beanspruchung dieser Oberfläche.
- Getestet mit den großen Marken, verschiedenen Typen und Klebkraftstufen
- Weniger Rückstände beim Abziehen
- Gleichbleibendes Verhalten beim Klebebandwechsel
Aramidwabe statt PU-Schaum
Die Stützschicht einer konventionellen Hülse besteht aus geschäumtem Polyurethan. Sie ist leicht, nimmt aber Wasser auf, wird unter Last gestaucht und dehnt sich bei Wärme aus. Das Leichtbaumodell X-MLW verwendet stattdessen eine Aramidwabe in Luftfahrtqualität: eine verklebte Zellstruktur mit sehr geringer Dichte, einer Wasseraufnahme unter 0.5% und einer Wärmeausdehnung von 2–5 ppm/°C. Die dünneren Modelle tragen dieselbe Last mit Strukturen aus Glasfaser und Verbundwerkstoff.
Eine Stützschicht, die die Last in einem verklebten Verbund statt in einem Schaum trägt, hinter einer in einem Stück geformten Stirnseite
Die sechs Schichten, von außen nach innen
Sechs Schichten beim Leichtbaumodell X-MLW, von der Oberfläche nach innen. Die dünneren Modelle verwenden die auf der Produktseite aufgeführten Strukturen.
- Harte Polyurethan-Oberfläche — wird vom quellenden Kern angehoben und löst sich vom Untergrund
- Stützschicht aus PU-Schaum — quillt bei Feuchtigkeit und drückt die Oberfläche nach außen; wird unter Last gestaucht
- Unversiegelte Stirnseite — Lösemittel dringt kapillar ein, die Schichten delaminieren
Der sechsschichtige Aufbau gilt für das Leichtbaumodell X-MLW (Wandstärke 10–100 mm). Dünnere Modelle verwenden die auf der Produktseite aufgeführten Strukturen.
Alle vier Modelle vergleichenSilentShield™ und vollflächig versiegelte Stirnseite
An der Stirnseite werden Hülsen beschädigt, und dort dringt Lösemittel ein. Beide Probleme werden im selben Formteil gelöst.
Stoßabsorbierende Stirnseite
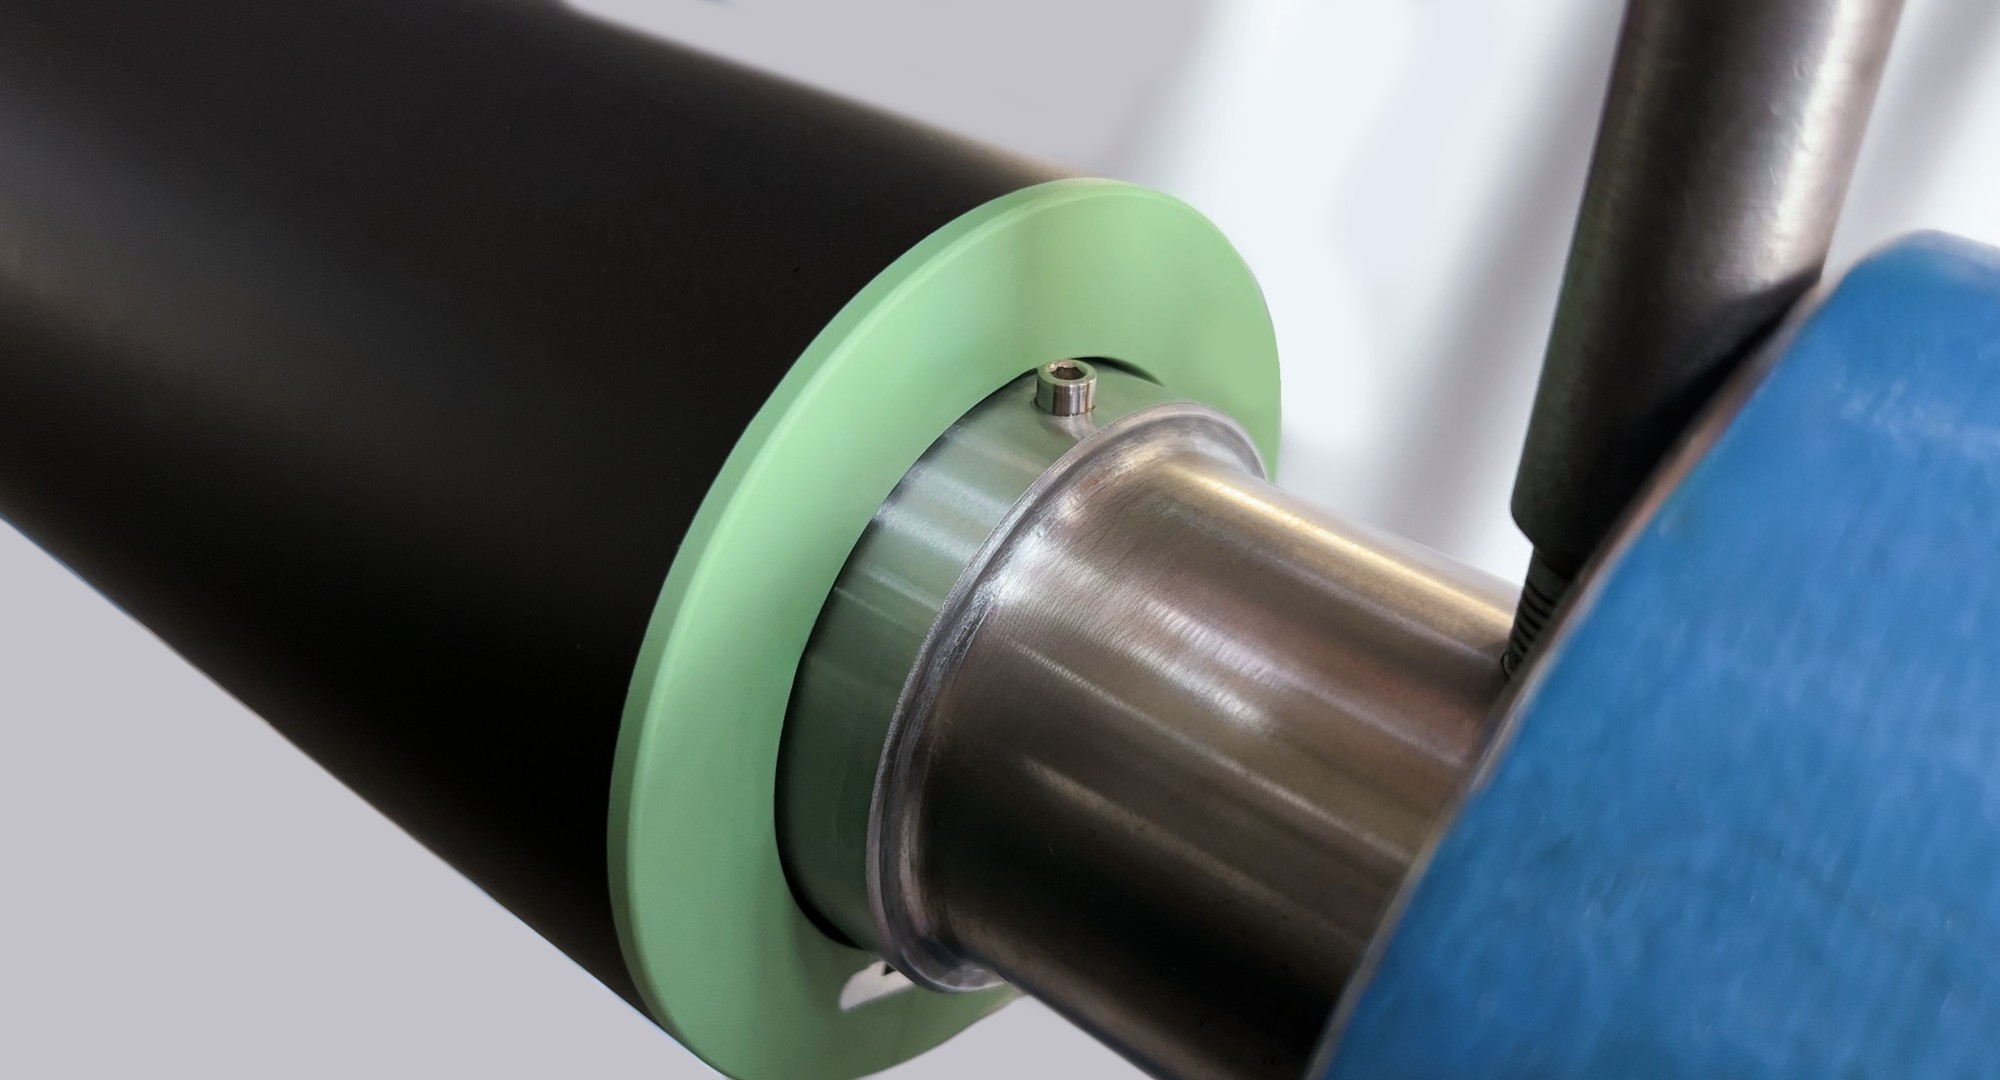
Ein hochzähes Polymer, in einem Stück mit dem Hülsenkörper geformt. Es nimmt die Energie eines Stoßes beim Aufziehen auf und schützt so die Stirnseite vor Rissbildung und Delamination.
Über die ganze Stirnseite versiegelt
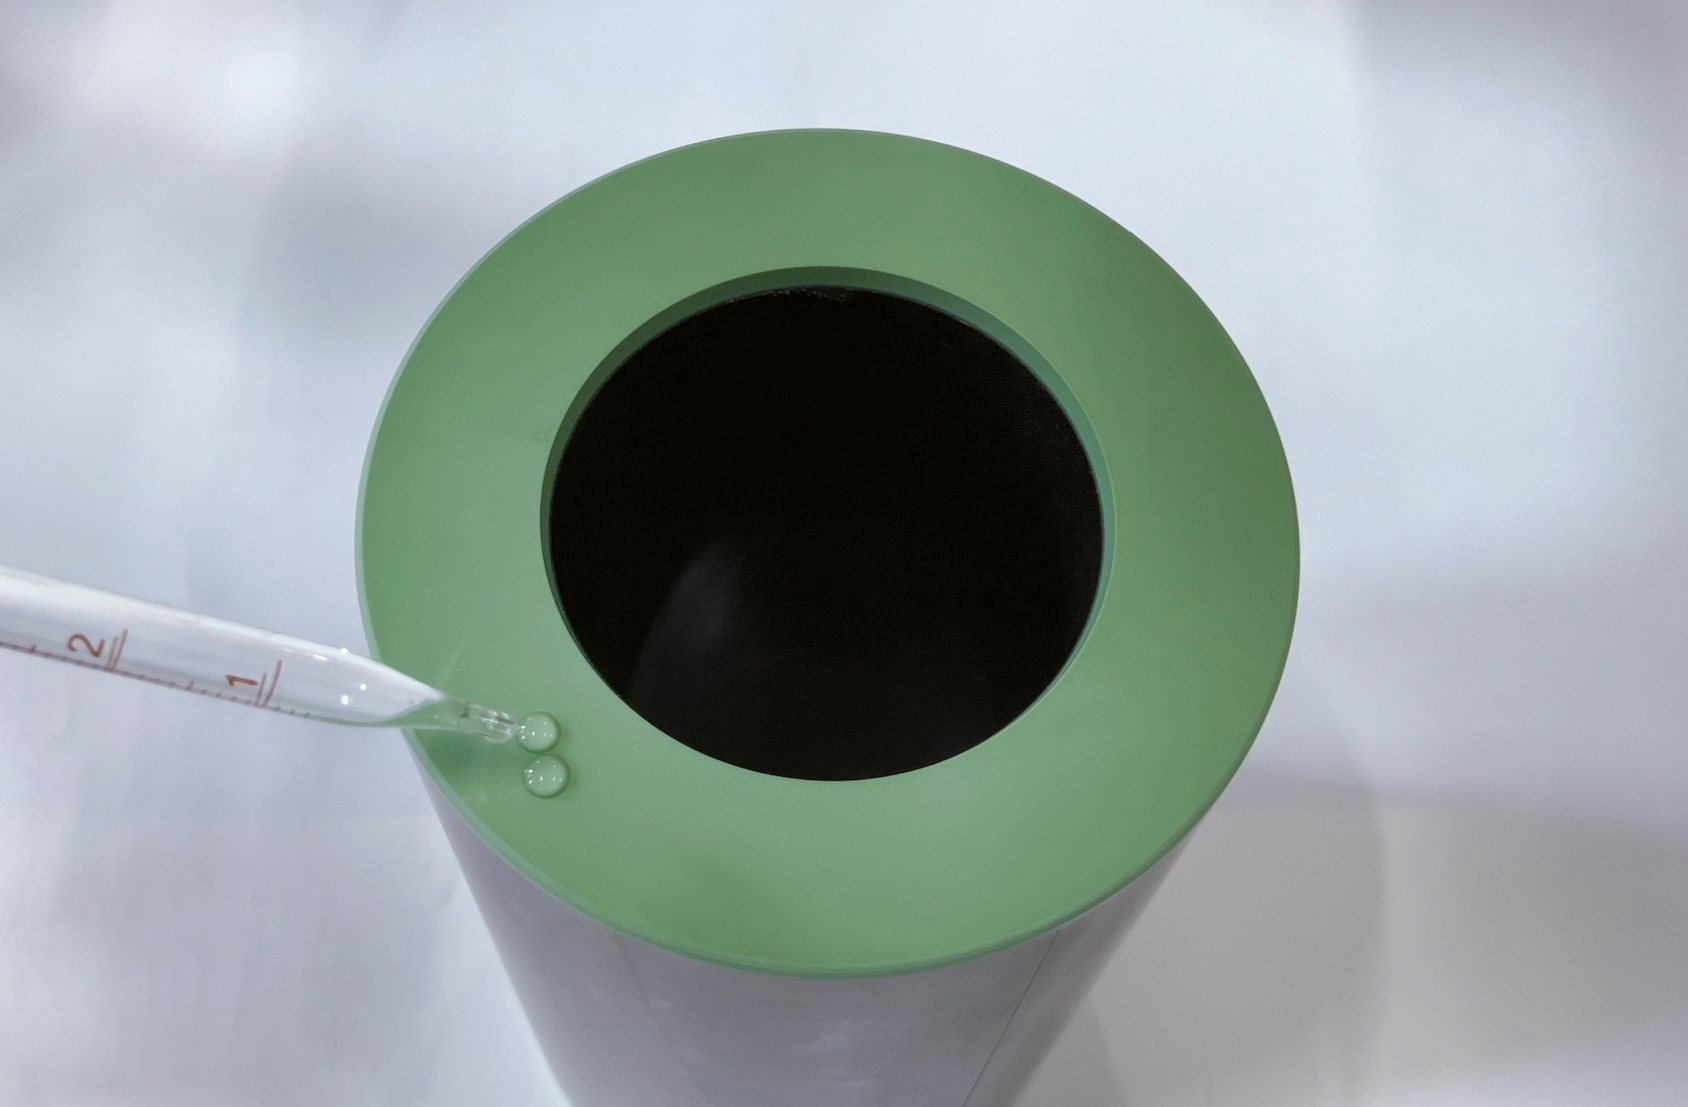
Eine durchgehende physikalische Barriere blockiert den Kapillarweg, über den Druckfarbe und Reinigungslösemittel in den Aufbau eindringen. Flüssigkeit bleibt auf der Oberfläche stehen, statt einzuziehen.
Die Innenlage, die entscheidet, ob die Hülse rutscht
Die Innenlage wird im eigenen Haus auf selbst entwickelten Anlagen gewickelt, in einer Halle mit geregelter Temperatur und Luftfeuchte. Drei Prozessregelungen sorgen für gleichbleibenden Halt, Charge für Charge.
- 1
Konstante Wickelspannung
Ein geschlossener Regelkreis hält die Wickelspannung konstant. Das verringert lokale Spannungskonzentrationen in der Innenlage und sorgt für gleichmäßigen Halt über den Umfang.
- 2
Modellierung der Faserbahn
Der Ablagepfad der Fasern wird algorithmisch optimiert. Daraus ergibt sich der Memory-Effekt der Innenlage, sodass der Halt auf dem Luftzylinder gleichbleibend ist.
- 3
Automatisch dosierte Harzgrenzschicht
Die Harzbenetzung wird so dosiert, dass Schichtverbund und Dämpfung im Gleichgewicht stehen: Die Innenlage bleibt fest verbunden und dämpft bei hoher Geschwindigkeit dennoch Schwingungen.
Im eigenen Haus gewickelt, in klimatisierter Halle
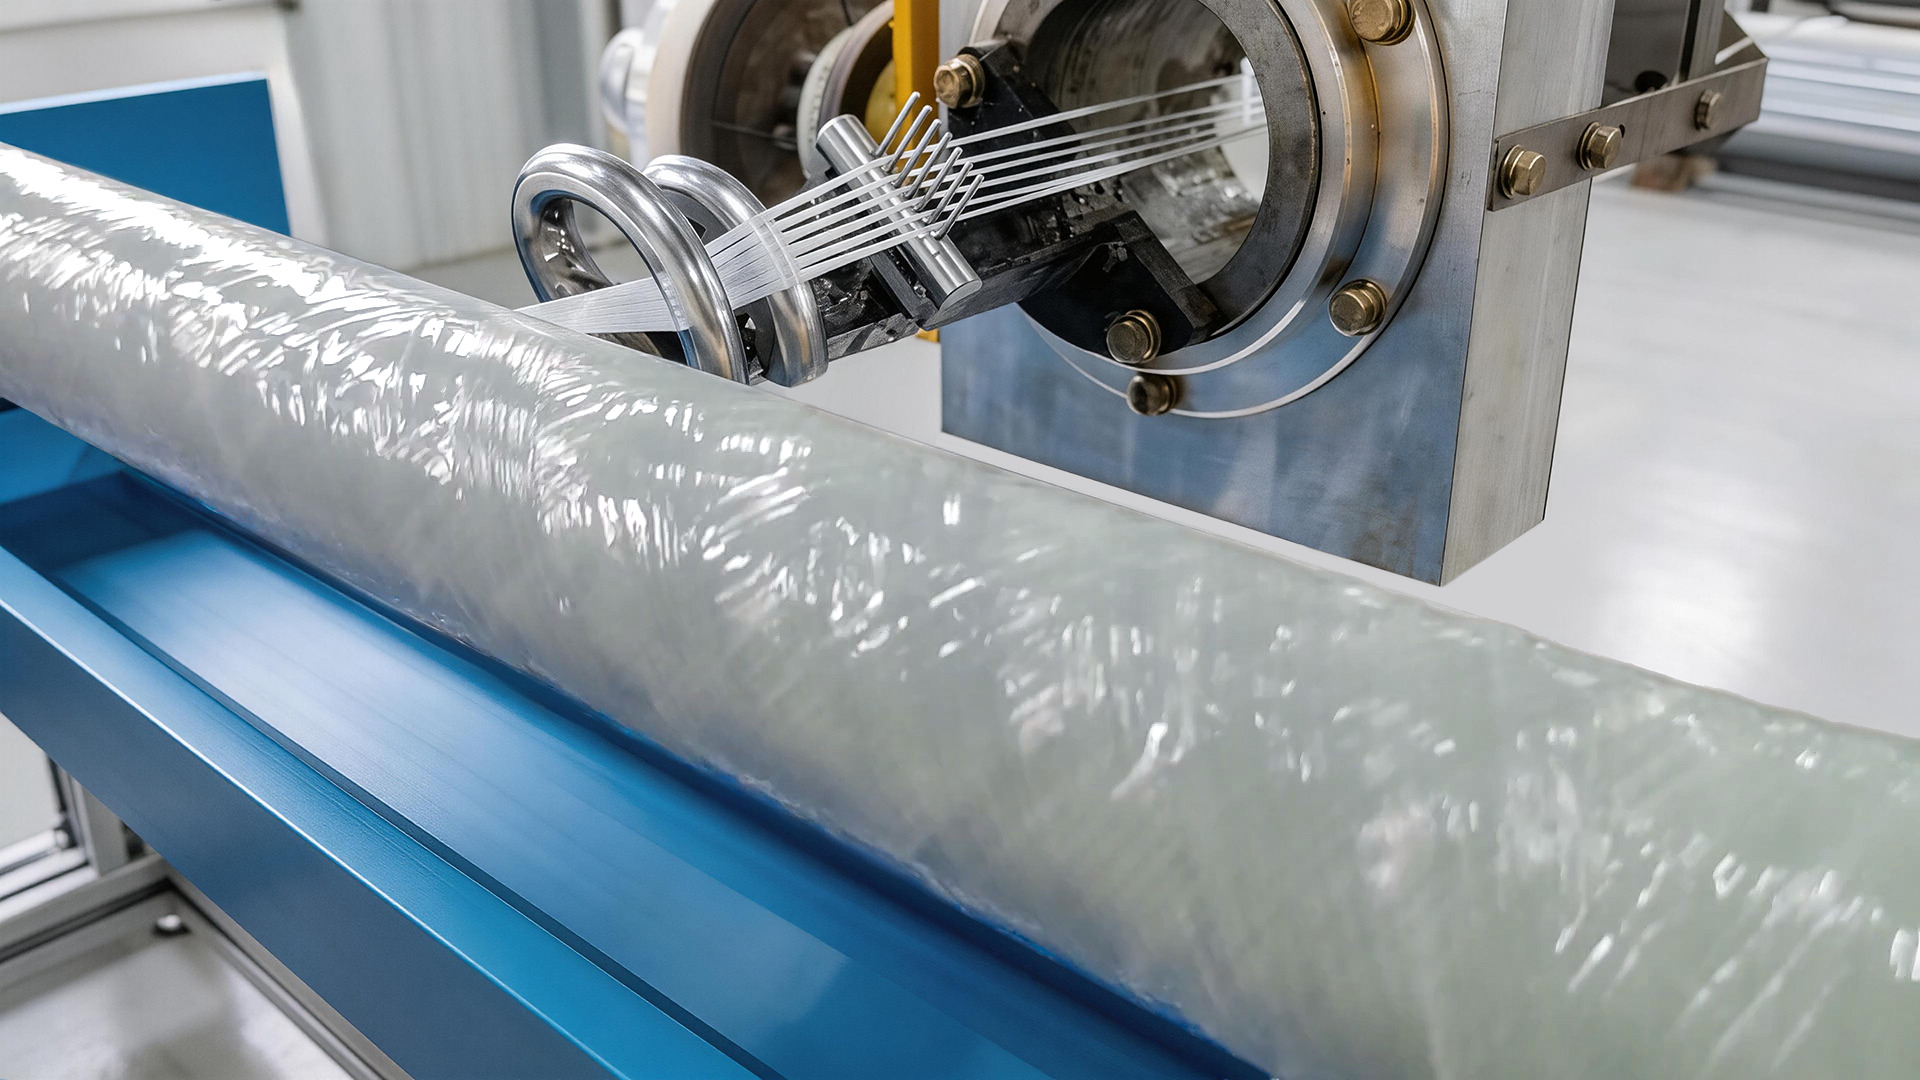
Die Innenlage entsteht auf Wickelanlagen, die Auclean selbst entwickelt hat, in einer Halle mit geregelter Temperatur und Luftfeuchte. Das Wickeln im eigenen Haus unter kontrollierten Bedingungen sorgt für gleichbleibende Maße zwischen den Hülsen einer Charge und zwischen Chargen derselben Größe.
In unseren Tests rutscht die Innenlage weder bei 650 m/min noch beim schnellen Beschleunigen und Abbremsen, und sie lässt sich mit angemessenem Sitz auf- und abziehen.
Vier Eigenschaften, drei Kernwerkstoffe
Die Schicht unter der Oberfläche entscheidet, ob der Durchmesser stabil bleibt. Dargestellt sind die veröffentlichten Wertebereiche der drei Füllwerkstoffe, mit denen die Branche Hülsen baut, zum Vergleich mit dem Datenblatt jeder derzeit eingesetzten Hülse.
Wertebereiche wie in unserer Produktdokumentation veröffentlicht. Wir rechnen sie nicht in einen Einzelwert um.
Wärmeausdehnungppm/°C
niedriger ist besserPasserabweichung beim Warmlaufen der Druckmaschine
- sleeveX™-Aramidwabe2–5
- PU-Schaum50–150
- Filz20–40
Dichtekg/m³
niedriger ist besserZu bewegendes Gewicht bei jedem Auftragswechsel
- sleeveX™-Aramidwabe20–80
- PU-Schaum30–120
- Filz60–650
Wasseraufnahme%
niedriger ist besserQuellen in feuchten Hallen oder nach der Reinigung mit Lösemittel
- sleeveX™-Aramidwabe< 0.5
- PU-Schaum1–5
- Filz1–3
BiegefestigkeitMPa
höher ist besserErweichen unter jahrelangem Montagedruck
- sleeveX™-Aramidwabe20–40
- PU-Schaum0.5–1.5
- Filz8–16
Jede Hülse wird vor dem Versand vermessen
Vier Werte, die ein Druckmaschinenhersteller oder technischer Einkäufer bei der Wareneingangsprüfung nachmessen kann
Druckbildgröße und Passergenauigkeit
Gleichmäßiger Beistelldruck, weniger lokale Farbabweichungen
Punktgenauigkeit, weniger Geistereffekte
Ruhiger Lauf bei hoher Geschwindigkeit
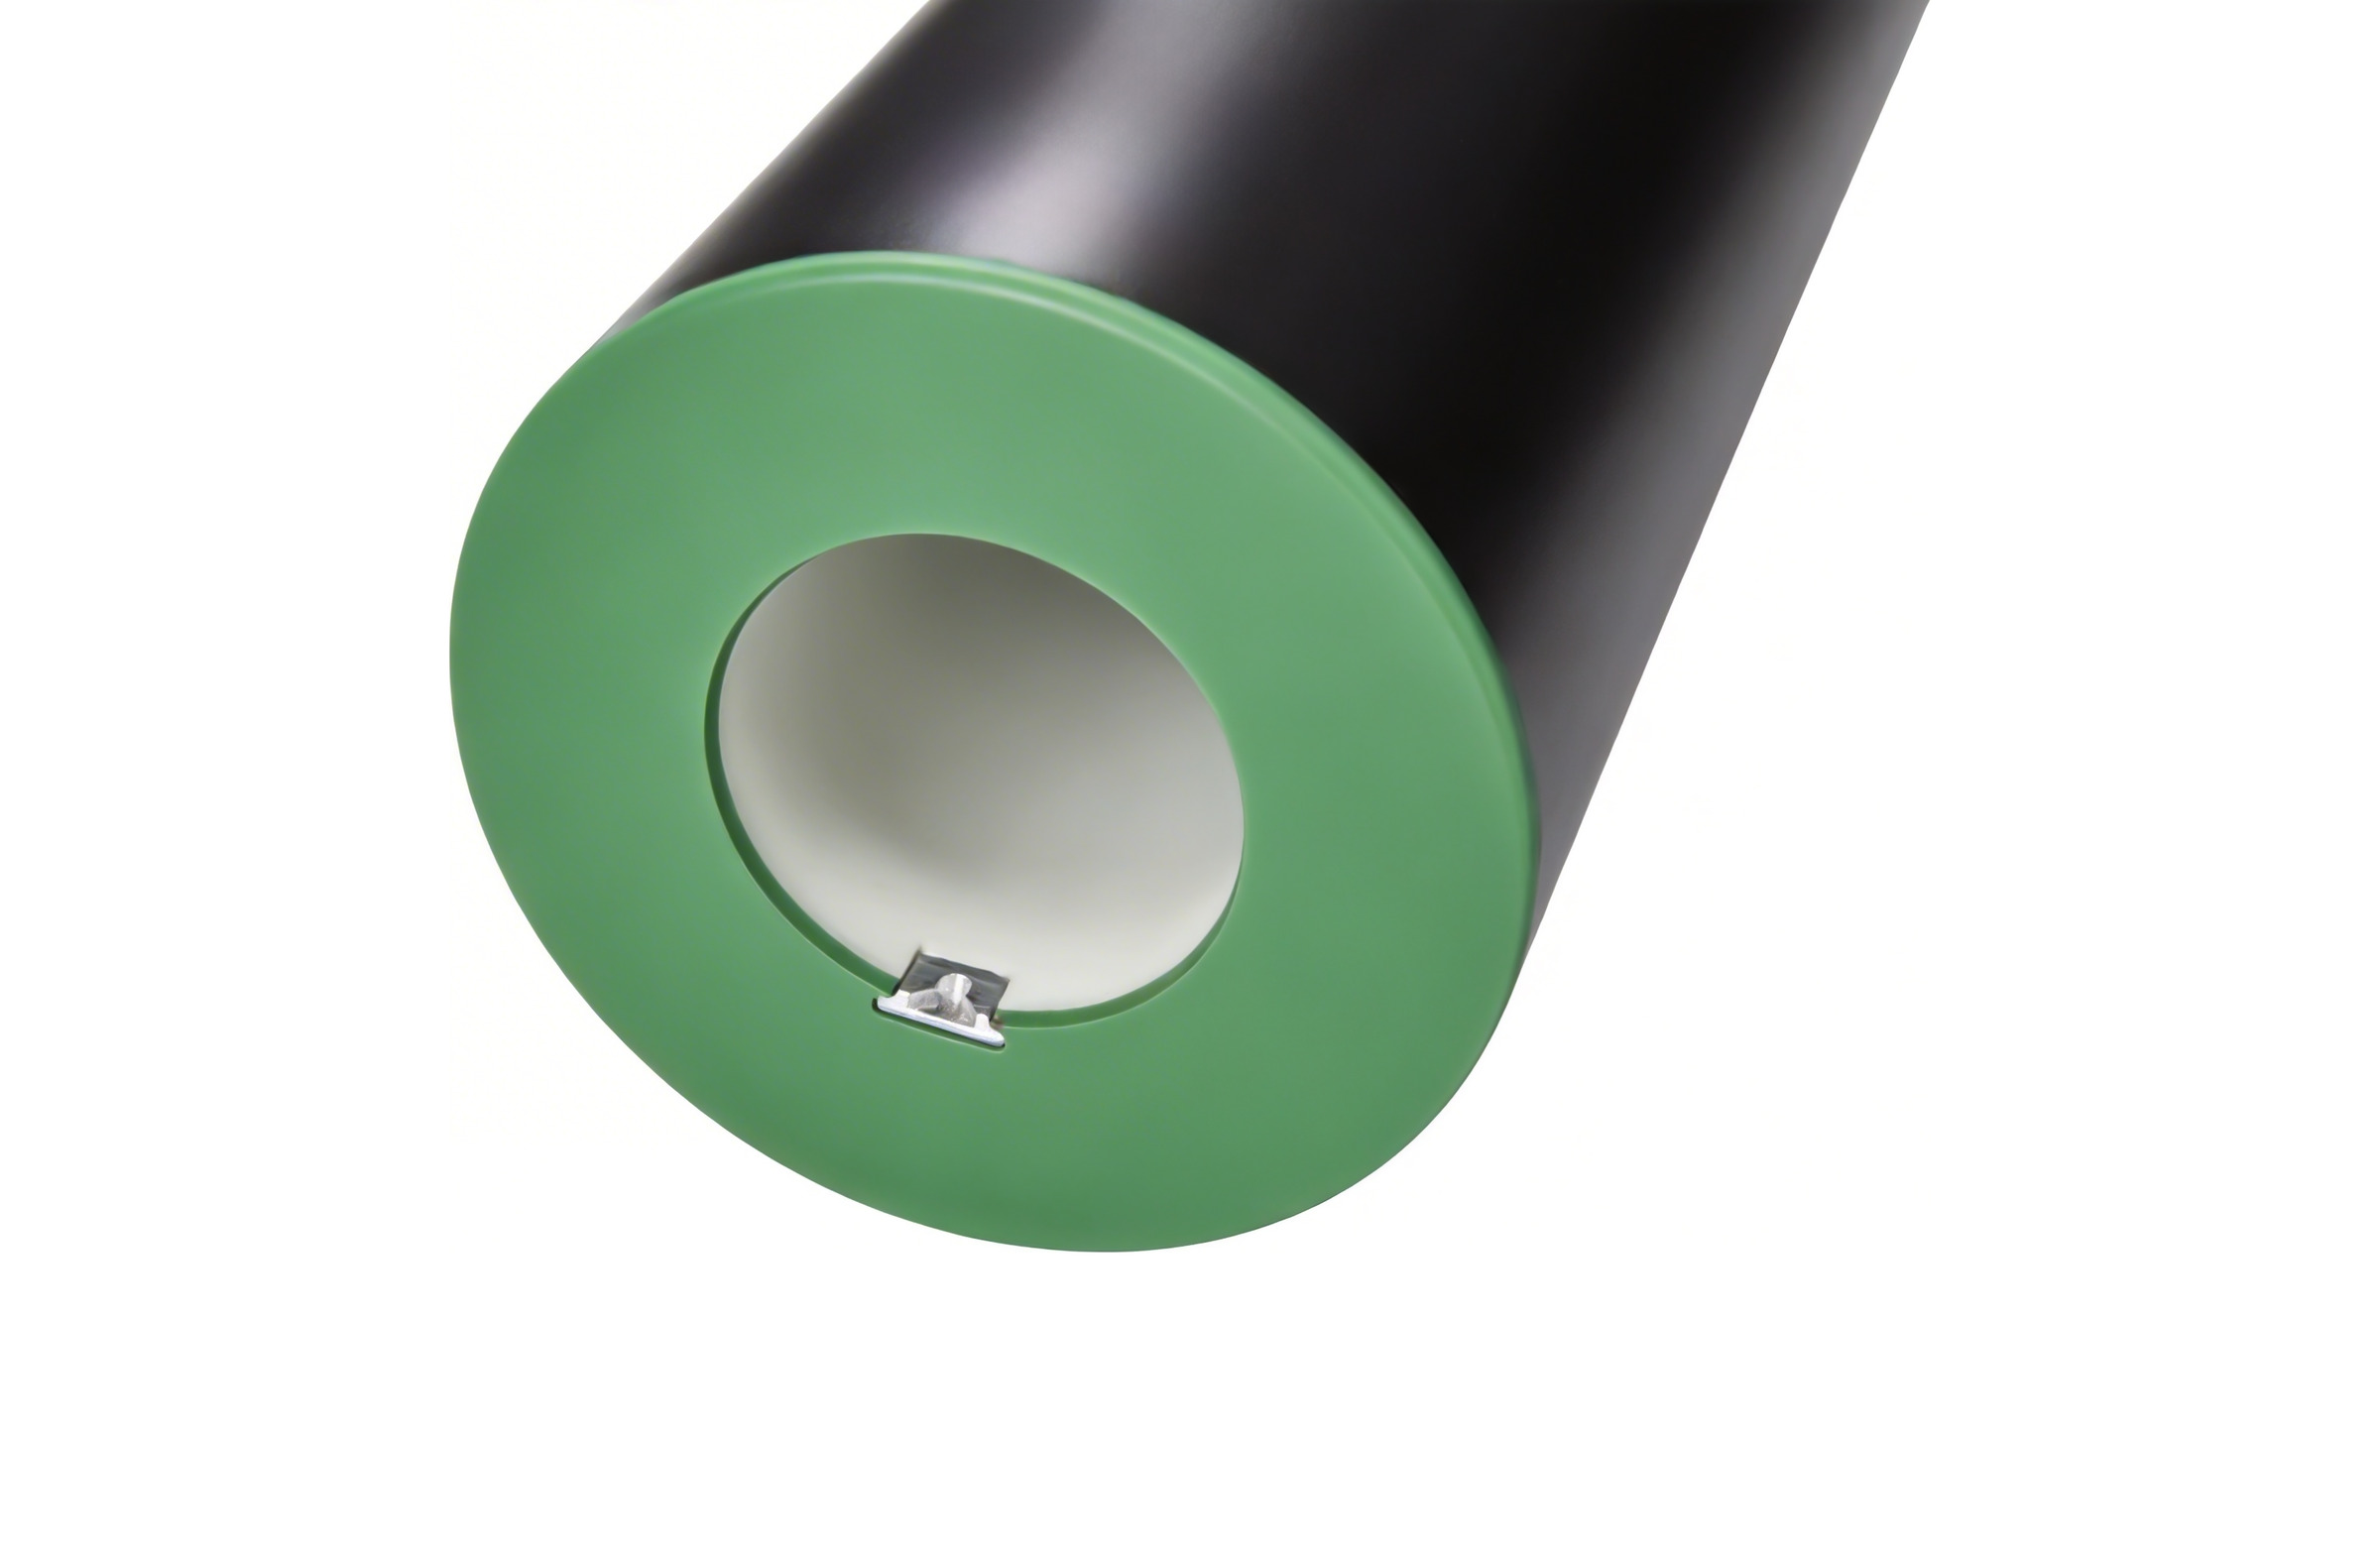
Positionierkerbe
Aus Metall, auf eigenen Maschinen nach international üblichem Standardmaß gefertigt. Kompatibel mit Druckmaschinen verschiedener Hersteller.
Antistatik-Option
Durchgehend antistatischer Aufbau für jedes Modell, Ableitwiderstand gegen Erde unter 1×10⁶ Ω, für den Foliendruck.
Acht Jahre auf einer Druckmaschine
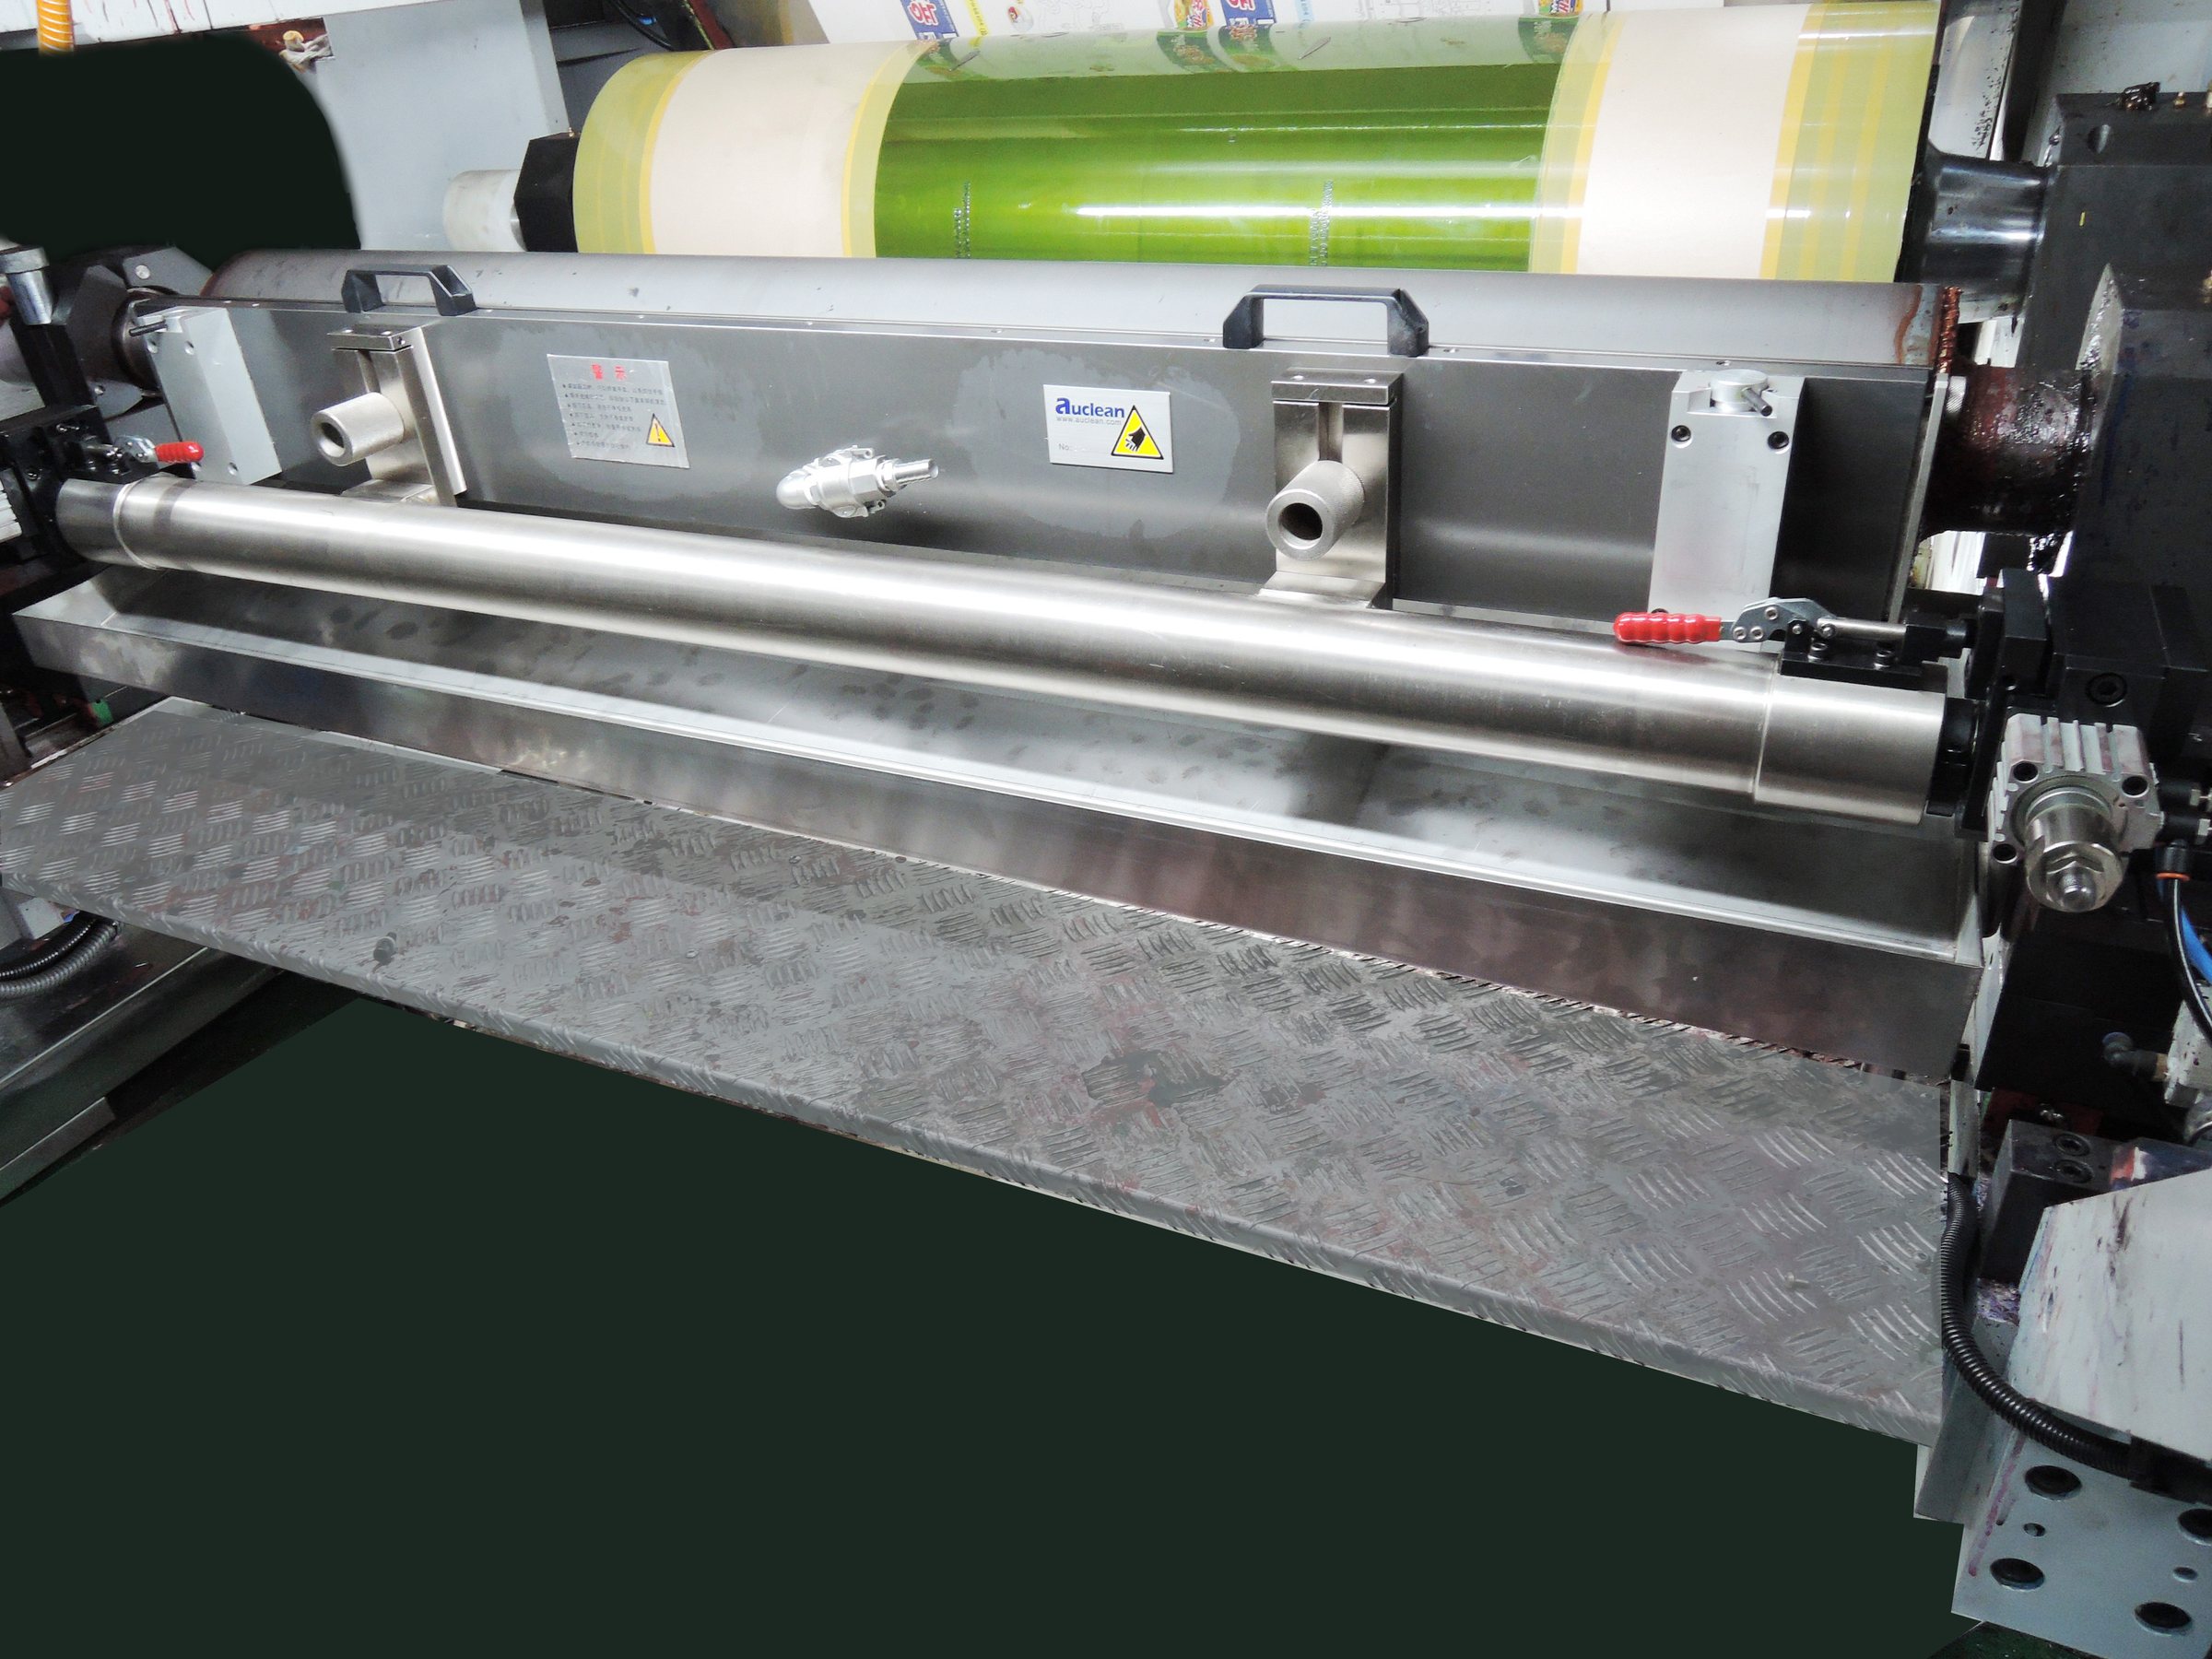
Frühe Muster von sleeveX™ laufen seit acht Jahren auf der Druckmaschine eines Kunden. Der Außendurchmesser ist im Wesentlichen unverändert. Es handelt sich um Einsatzdaten einer Druckmaschine über diesen Zeitraum, nicht um ein Laborergebnis.
Technisches Datenblatt für ein bestimmtes Modell und eine bestimmte Größe
Nennen Sie uns Modell und Abmessungen, und ein Ingenieur antwortet mit den zugehörigen Werten.