Die Klischeehülse, von Grund auf neu aufgebaut
Mehr als zwanzig Jahre als Exklusivvertreter und technischer Servicepartner einer großen internationalen Marke in China. Danach folgten zehn Jahre Entwicklung und ein Neuaufbau, Schicht für Schicht.
Ein Aufbau, aus der Funktion abgeleitet
Den Aufbau der konventionellen Hülse haben wir nicht übernommen. Stattdessen sind wir von Grundprinzipien ausgegangen und haben für jedes Bauteil gefragt, welche Funktion es erfüllt und welche physikalischen Eigenschaften es dafür idealerweise bräuchte. Dann haben wir nach Werkstoffen mit diesen Eigenschaften gesucht.
Die Stützschicht musste leicht und druckfest sein und durfte nicht quellen. Auf einer Fachmesse für Luftfahrtwerkstoffe fanden wir einen Werkstoff, der alle drei Anforderungen erfüllt: Aramidwabe, ein gängiger Kernwerkstoff für Sandwichstrukturen im Flugzeugbau. Die Aramidwabe wurde zur Stützschicht des Leichtbaumodells von sleeveX™.
Als die Werkstoffe feststanden, fehlten noch die Fertigungsverfahren, um daraus eine Hülse zu machen. Die Sondermaschinen und die Fertigungslinie haben wir selbst konstruiert, statt uns mit dem zu begnügen, was bereits verfügbar war. Deshalb dauerte die Entwicklung zehn Jahre.
- OberflächePolyurethanEpoxidharzsystem
- StützschichtPU-SchaumDreidimensionale Aramidwabenstruktur
- StirnseiteNachträglich angeklebtIn einem Stück mit dem Körper geformt
Aus dem konventionellen Aufbau wurde keine tragende Schicht übernommen.
Ansehen, was in jeder Schicht stecktDie sechs Schichten, von außen nach innen
- 01Epoxidharz-Oberfläche
- 02Äußere Verstärkung
- 03Aramidwabenkern
- 04Innere Fixierschicht
- 05Elastische Pufferschicht
- 06FiberP™-Innenlage
Schlüsselprozesse im eigenen Haus
Die meisten Anlagen, auf denen diese Prozesse laufen, sind Sondermaschinen aus eigenem Bau, damit sich die Hülse in Serie fertigen lässt.
Einteilig geformte Stirnseite
Die Stirnseite wird aus einem hochzähen Polymer zusammen mit dem Hülsenkörper geformt, sodass zwischen beiden keine Fuge entsteht.
Faserwickeln im eigenen Haus
Die FiberP™-Innenlage wird auf selbst entwickelten Anlagen in einer Halle mit geregelter Temperatur und Luftfeuchte gewickelt, mit Spannungsregelung im geschlossenen Regelkreis.
Lagenaufbau mit Wabenkern
Der Aramidwabenkern wird zwischen zwei Glasfaserlagen verklebt und als ein Körper ausgehärtet.
Prüfung jeder Hülse vor dem Verpacken
Jede Hülse wird vor dem Verpacken auf Außendurchmesser, Geradheit, Rundlauf und dynamische Wuchtgüte vermessen.
Die zwei Ingenieurteams
Zwei Ingenieurteams haben diese Hülse entwickelt: Ingenieure aus dem Sondermaschinenbau, die ihr Berufsleben im Flexodruck verbracht haben, und Werkstoffingenieure.
Gemeinsam decken die Teams Werkstoffwissenschaft, Polymerchemie und -physik, Technische Mechanik, Fertigungstechnik und Anwendungstechnik im Druck ab. Jedes dieser Fachgebiete findet sich im Aufbau wieder.
- 01WerkstoffwissenschaftDer Kernwerkstoff wurde anhand von vier veröffentlichten Eigenschaften ausgewählt, im Vergleich mit den zwei Füllwerkstoffen, mit denen die Branche Hülsen sonst baut.
- 02Polymerchemie und -physikDas Epoxid-Oberflächensystem, das hochzähe Polymer der Stirnseite und der Harzbenetzungsgrad der Innenlage.
- 03Technische MechanikBiegefestigkeit und Wärmeausdehnung des Kerns, die Pufferschicht gegen Resonanz, dynamische Wuchtgüte G2.5.
- 04FertigungstechnikDie Wickelanlagen, die klimatisierte Halle und die eigenen Maschinen, auf denen die Positionierkerbe aus Metall gefertigt wird.
- 05Anwendungstechnik im DruckStabilität bei 650 m/min, die Antistatik-Option für den Foliendruck und was jede Liefertoleranz im Druck bedeutet.
Mehr als zwanzig Jahre Vertretung und technischer Service
Bevor Auclean eine eigene Hülse baute, war das Unternehmen mehr als zwanzig Jahre lang in China Exklusivvertreter einer der großen internationalen Marken für Klischeehülsen, mit Vertrieb und technischem Service. Im technischen Service werden die Schäden sichtbar, und es waren wieder und wieder dieselben.
Außendurchmesser, die über die Toleranz hinaus gewachsen waren. In den schwersten Fällen vom Körper abgelöste Oberflächen. Aufgesprungene Stirnseiten dort, wo die Hülse beim Aufziehen angestoßen war. Schwer zu handhaben, mit quellenden Kernen.
Gegen diese Liste wurde sleeveX™ entwickelt, Schicht für Schicht.
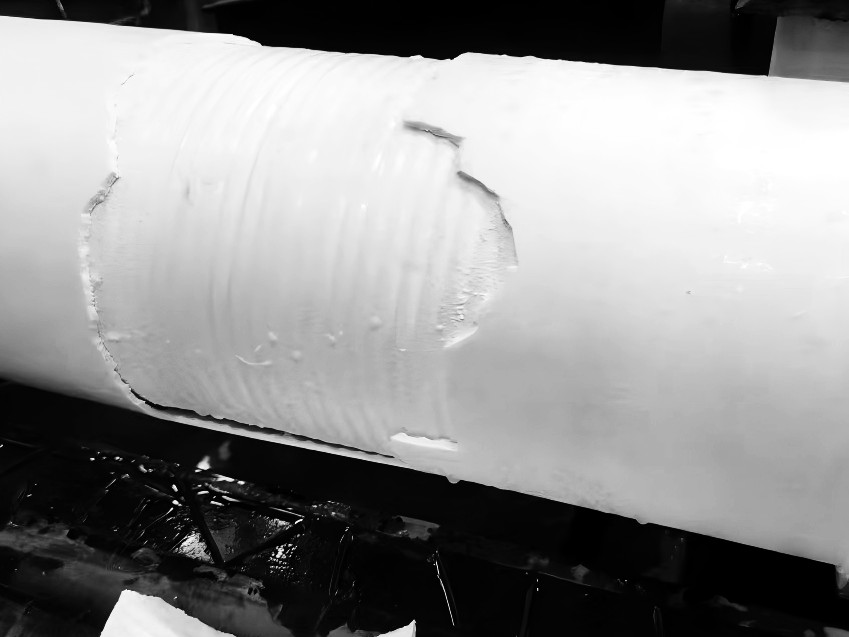
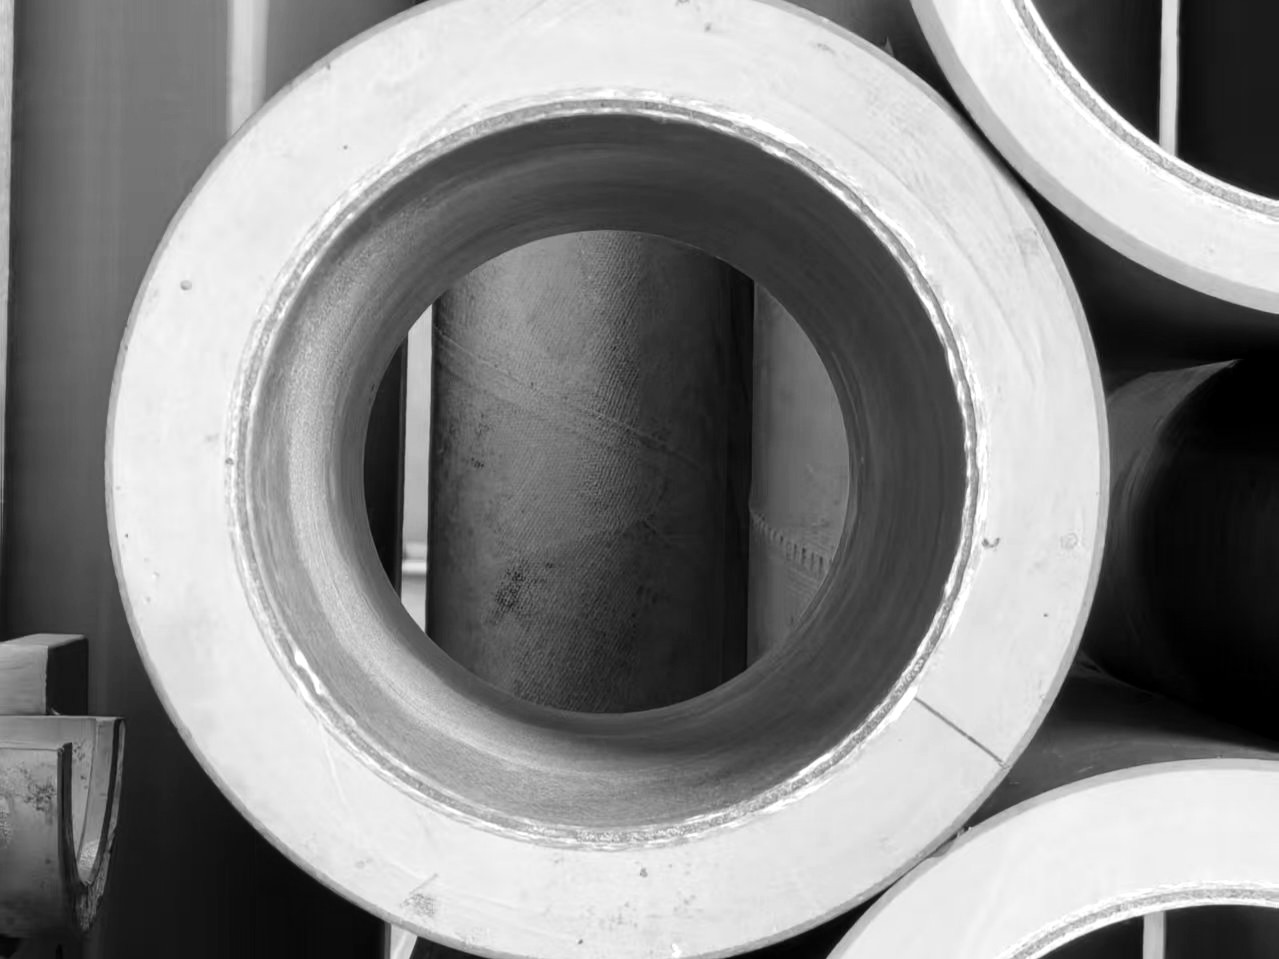
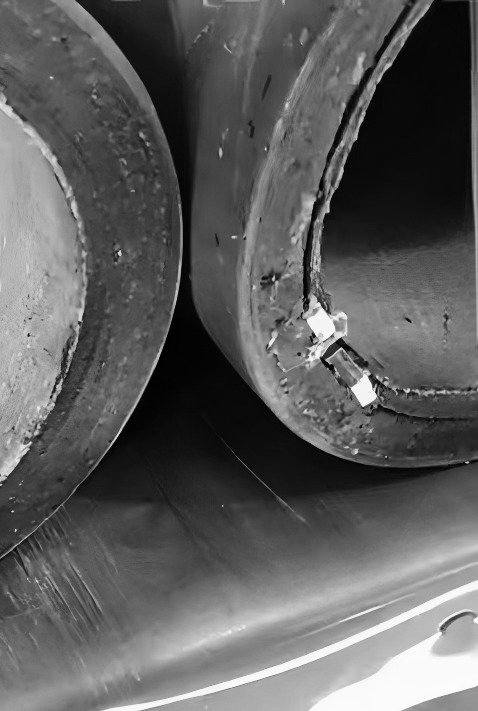
Die Fotos zeigen typische Schadensbilder konventioneller Polyurethan-Hülsen
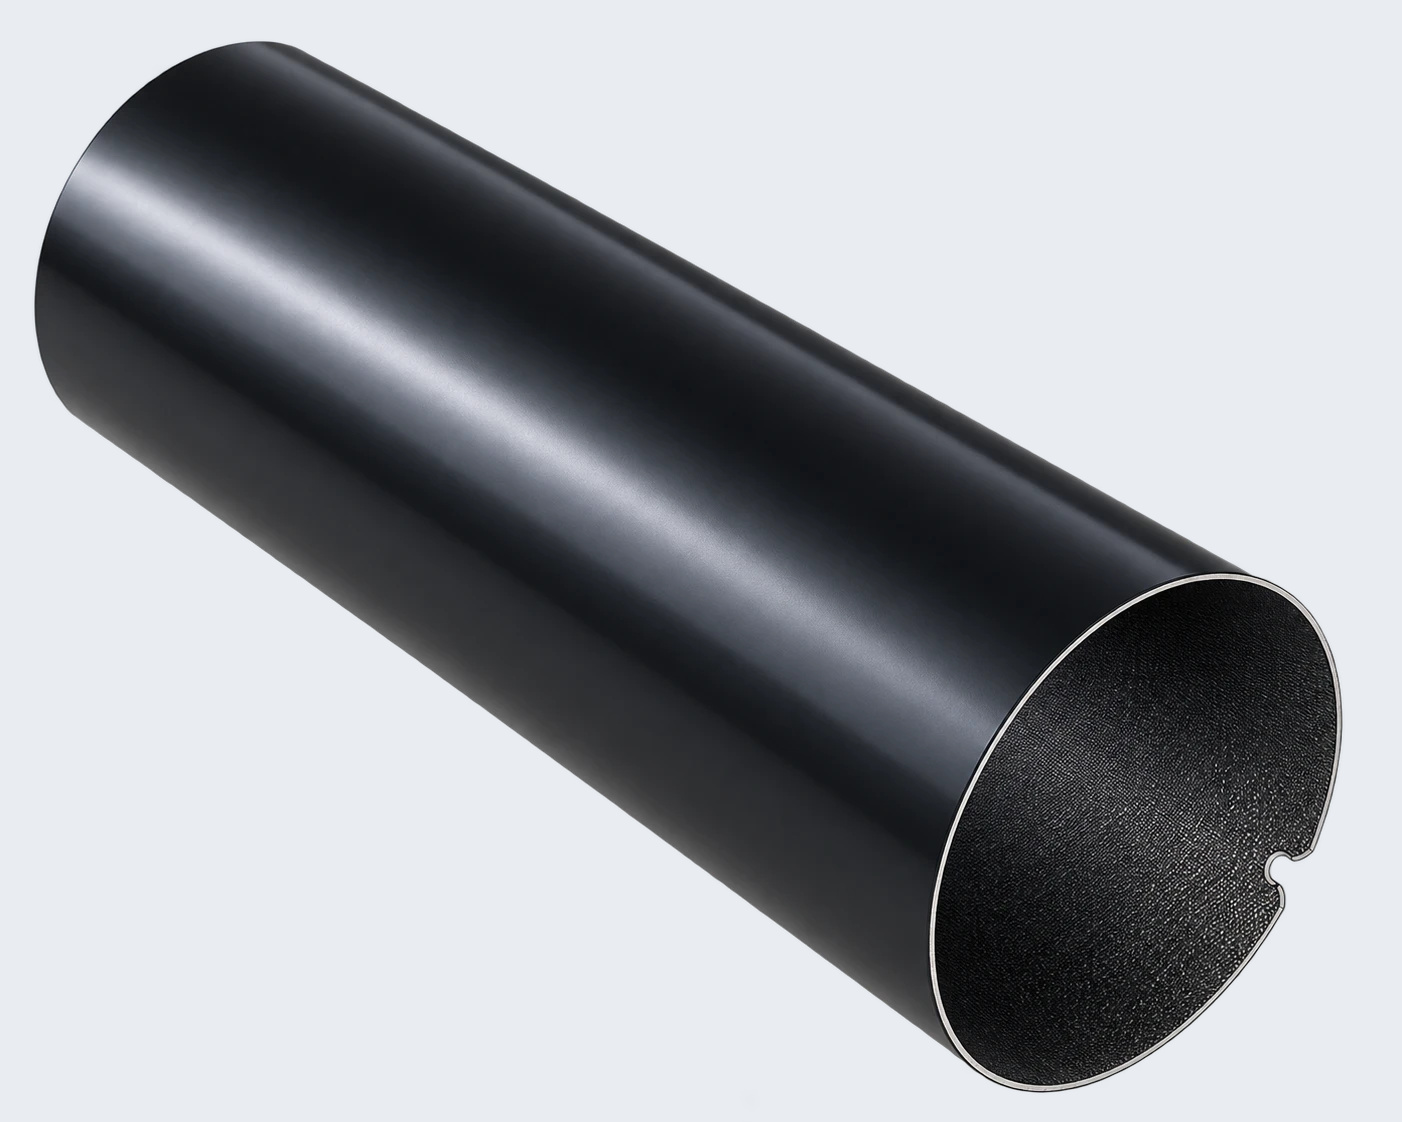
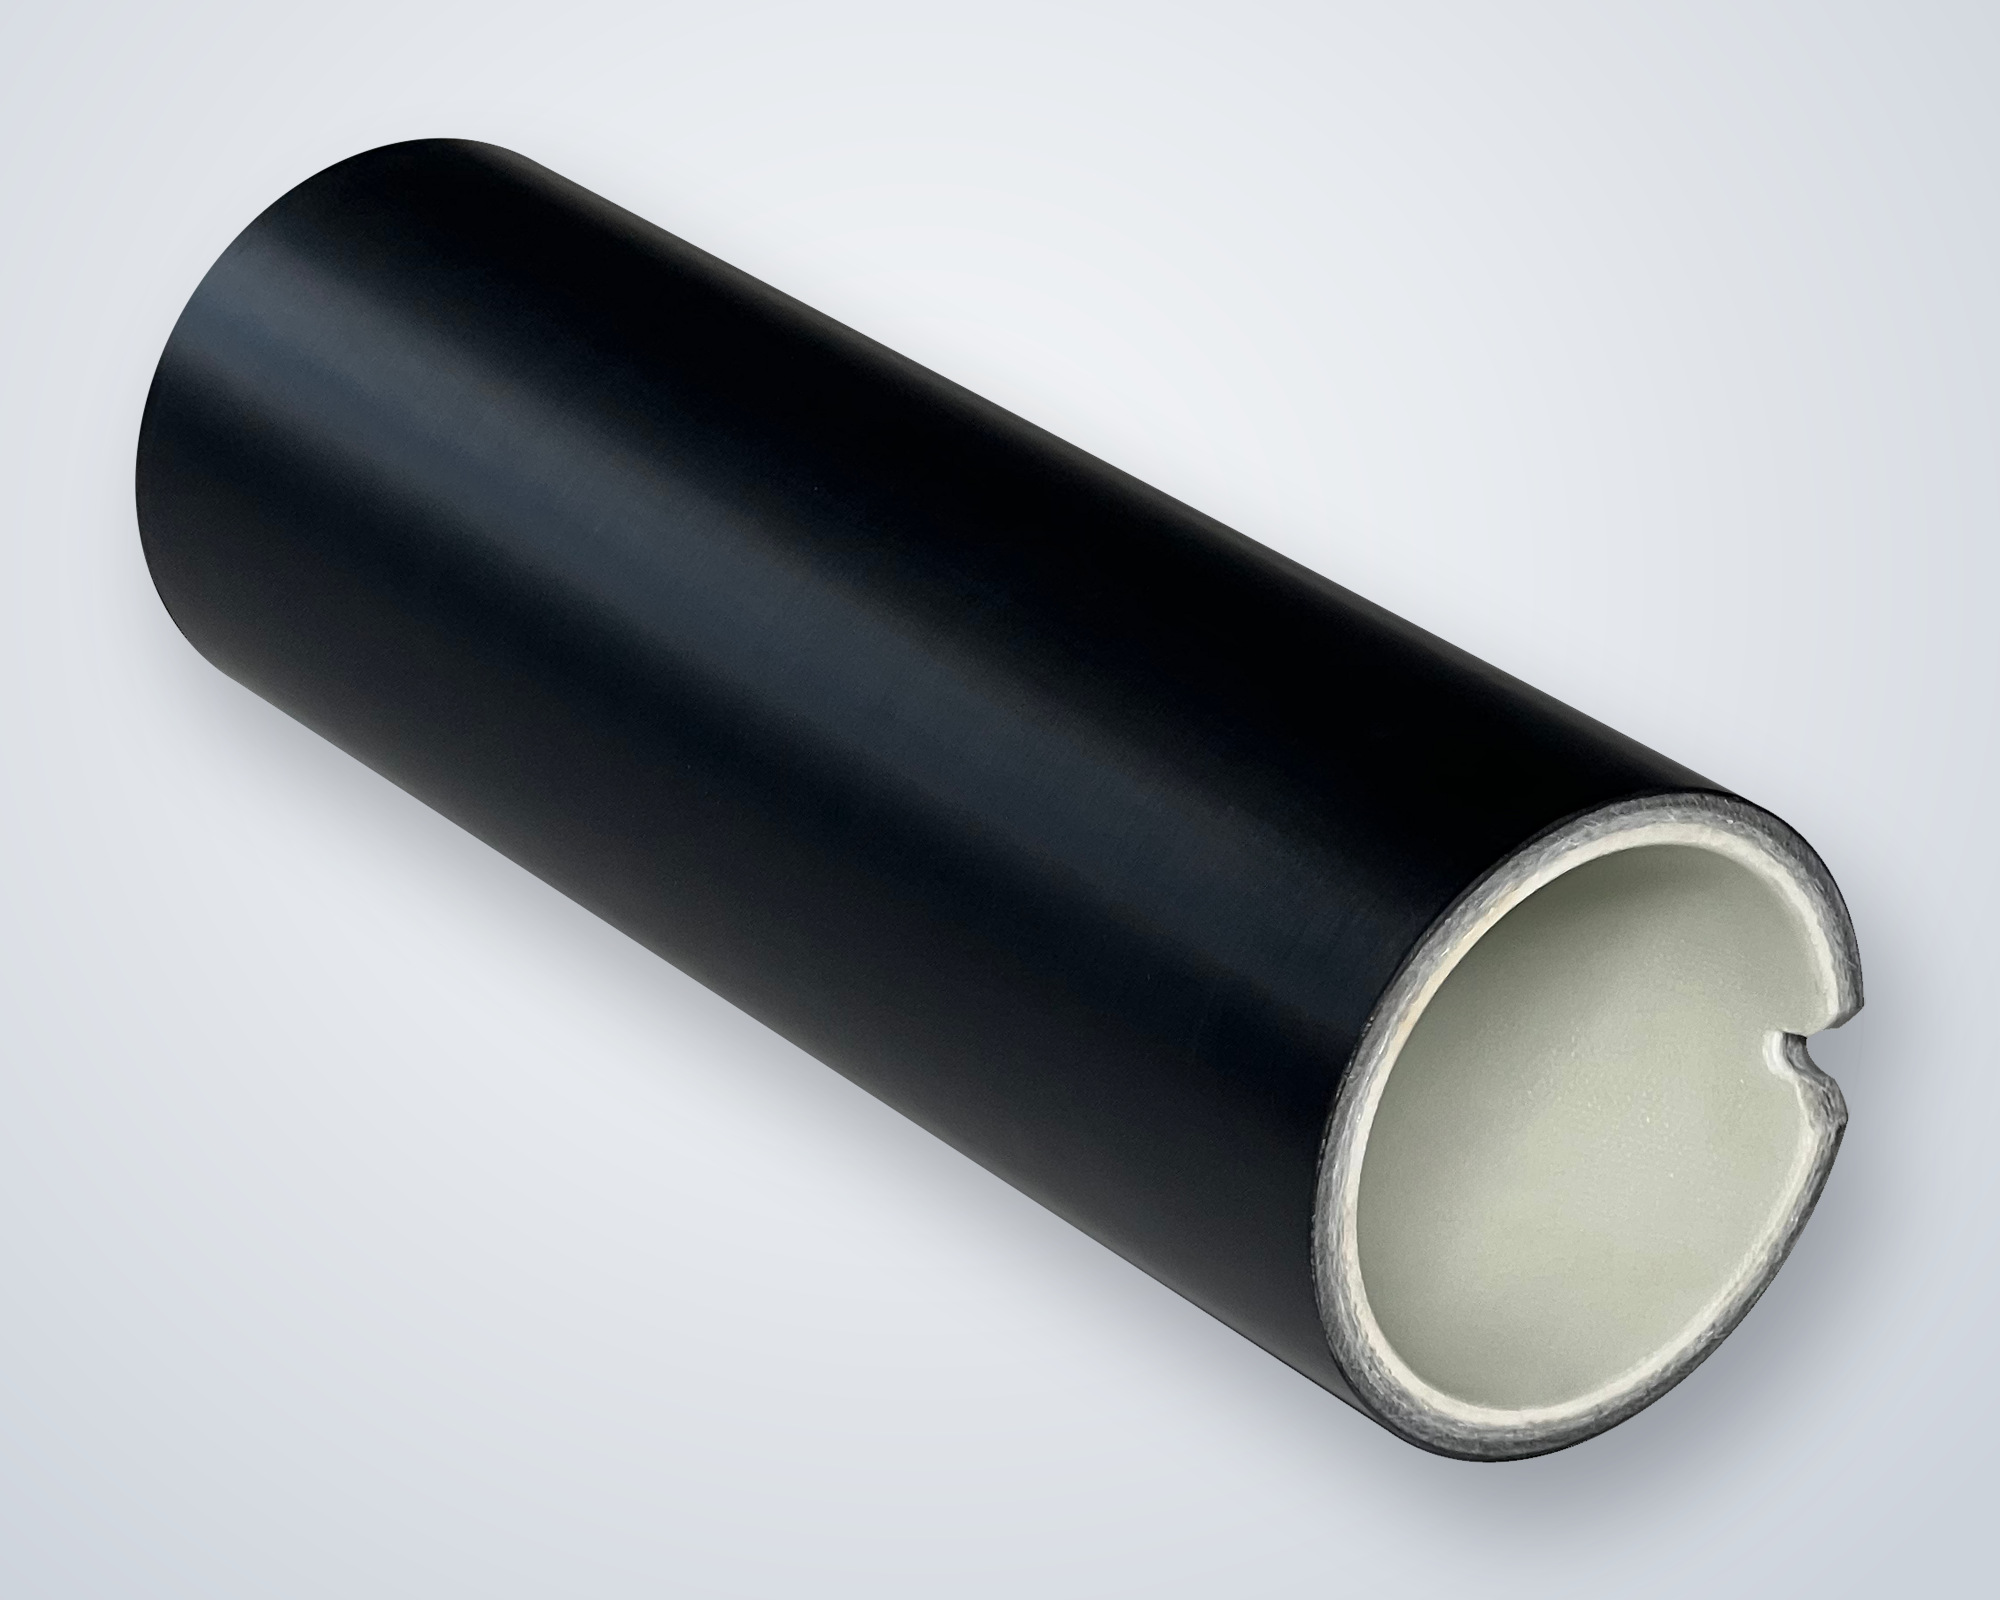
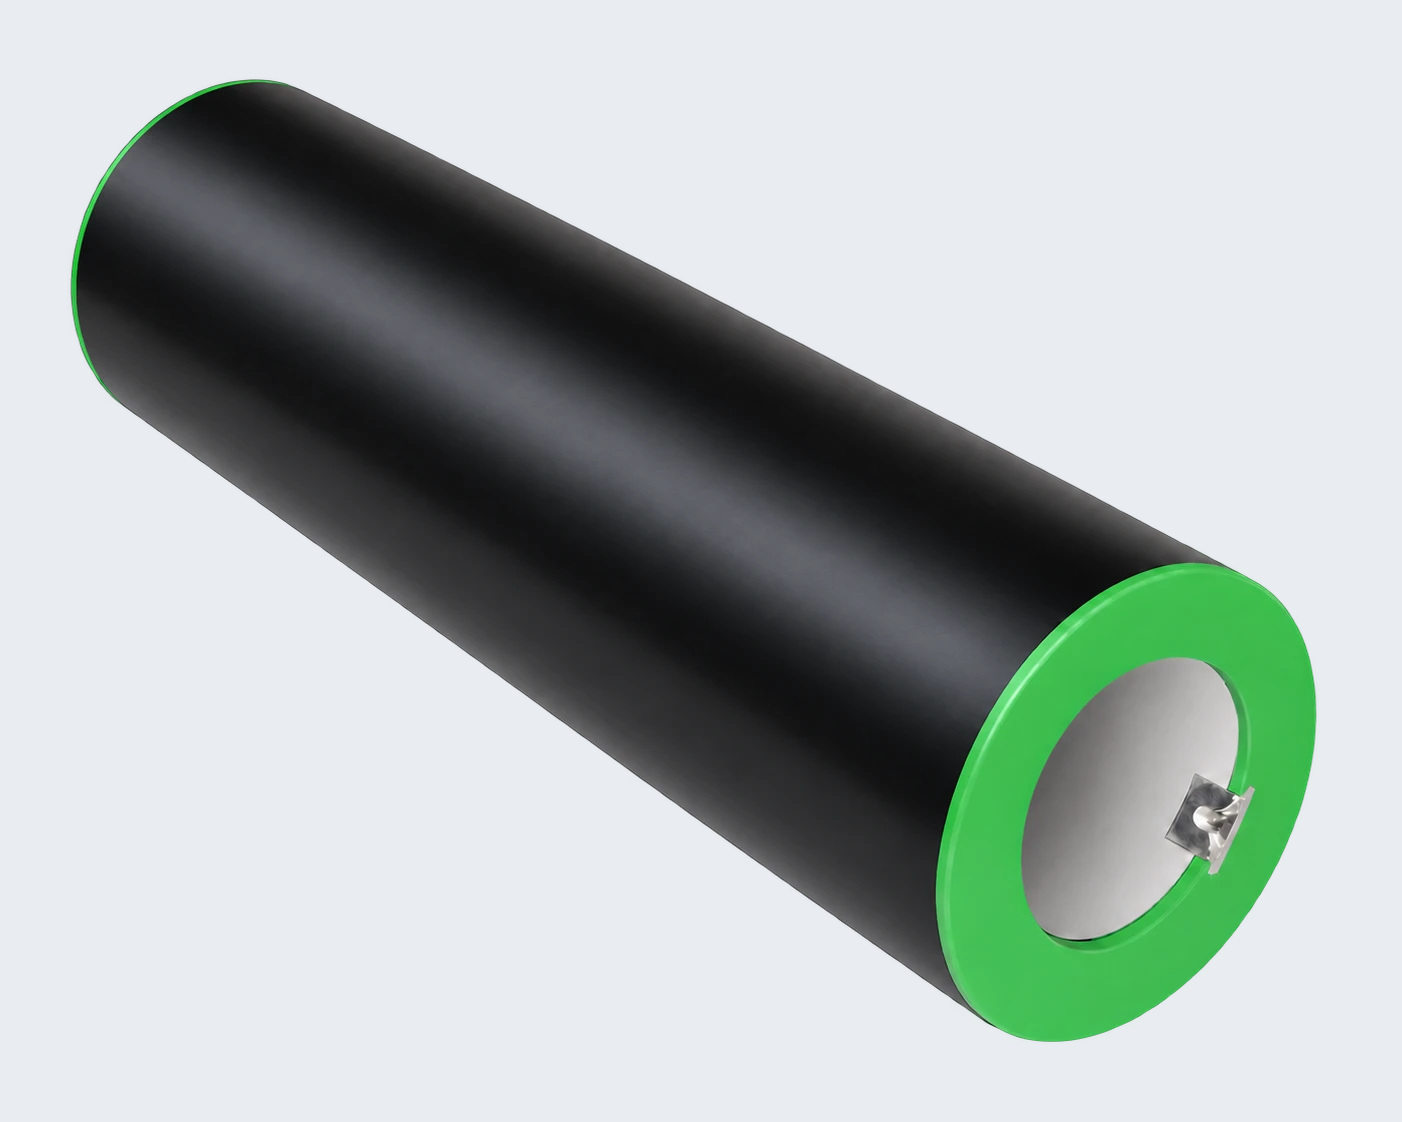
Auswahl nach Wandstärke
- Wandstärke
- 1 – 1.2 mm
- Wandstärke
- 1.2 – 2.5 mm
- Wandstärke
- 2.5 – 10 mm
- Wandstärke
- 10 – 100 mm
Die bisherige Bilanz
Aussagekräftig ist die Messung, die Jahre nach der Inbetriebnahme der Hülse wiederholt wird.
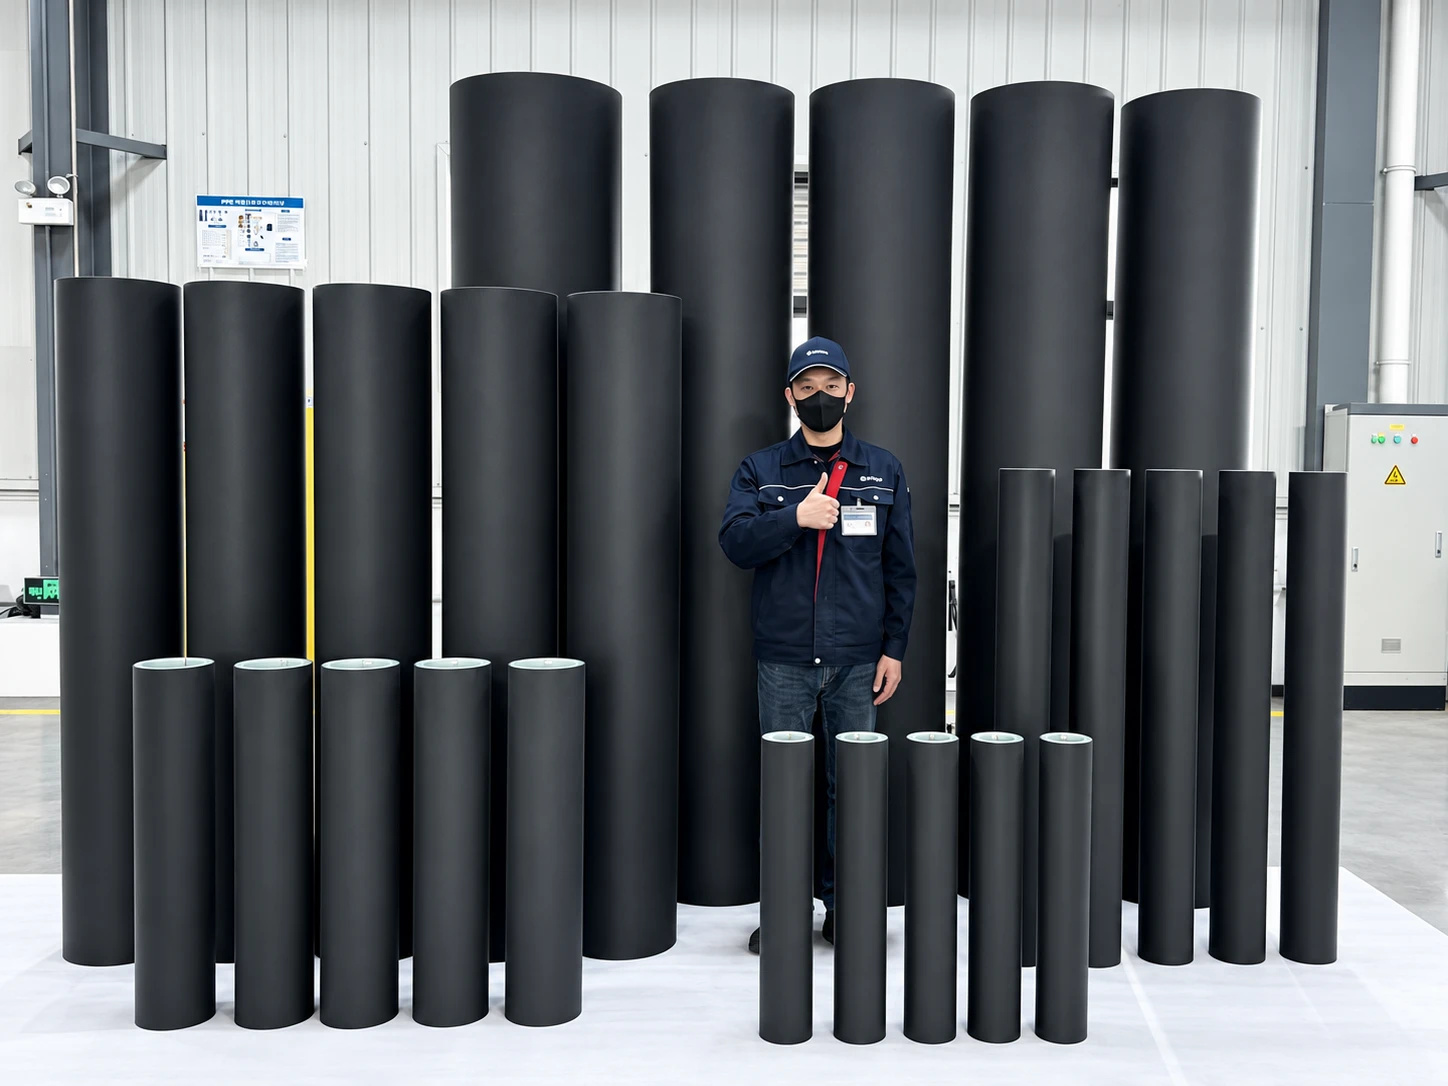
Nach Spezifikation gefertigt, in der Regel nach drei Wochen versandt
- Keine Lagerware. Jede Hülse wird nach den vorgegebenen Maßen für Innendurchmesser, Länge, Rapport und Wandstärke gefertigt.
- Formdorne decken bereits nahezu den gesamten Größenbereich ab, in mehreren Sätzen
- Exportaufträge werden in der Regel drei Wochen nach Auftragsbestätigung versandt
Mit einer Hülse beginnen
Senden Sie uns den Innendurchmesser der Hülse (Außendurchmesser des Luftzylinders), die Ballenlänge und den Rapport einer Druckmaschine. Wir erstellen ein Angebot für eine passende Hülse zum Testen.