每一层用什么材料,以及它改变了什么
表面、支撑层和端面,按它们对印刷的重要程度依次说明。每一项材料选择,都对应一个可测量的结果。
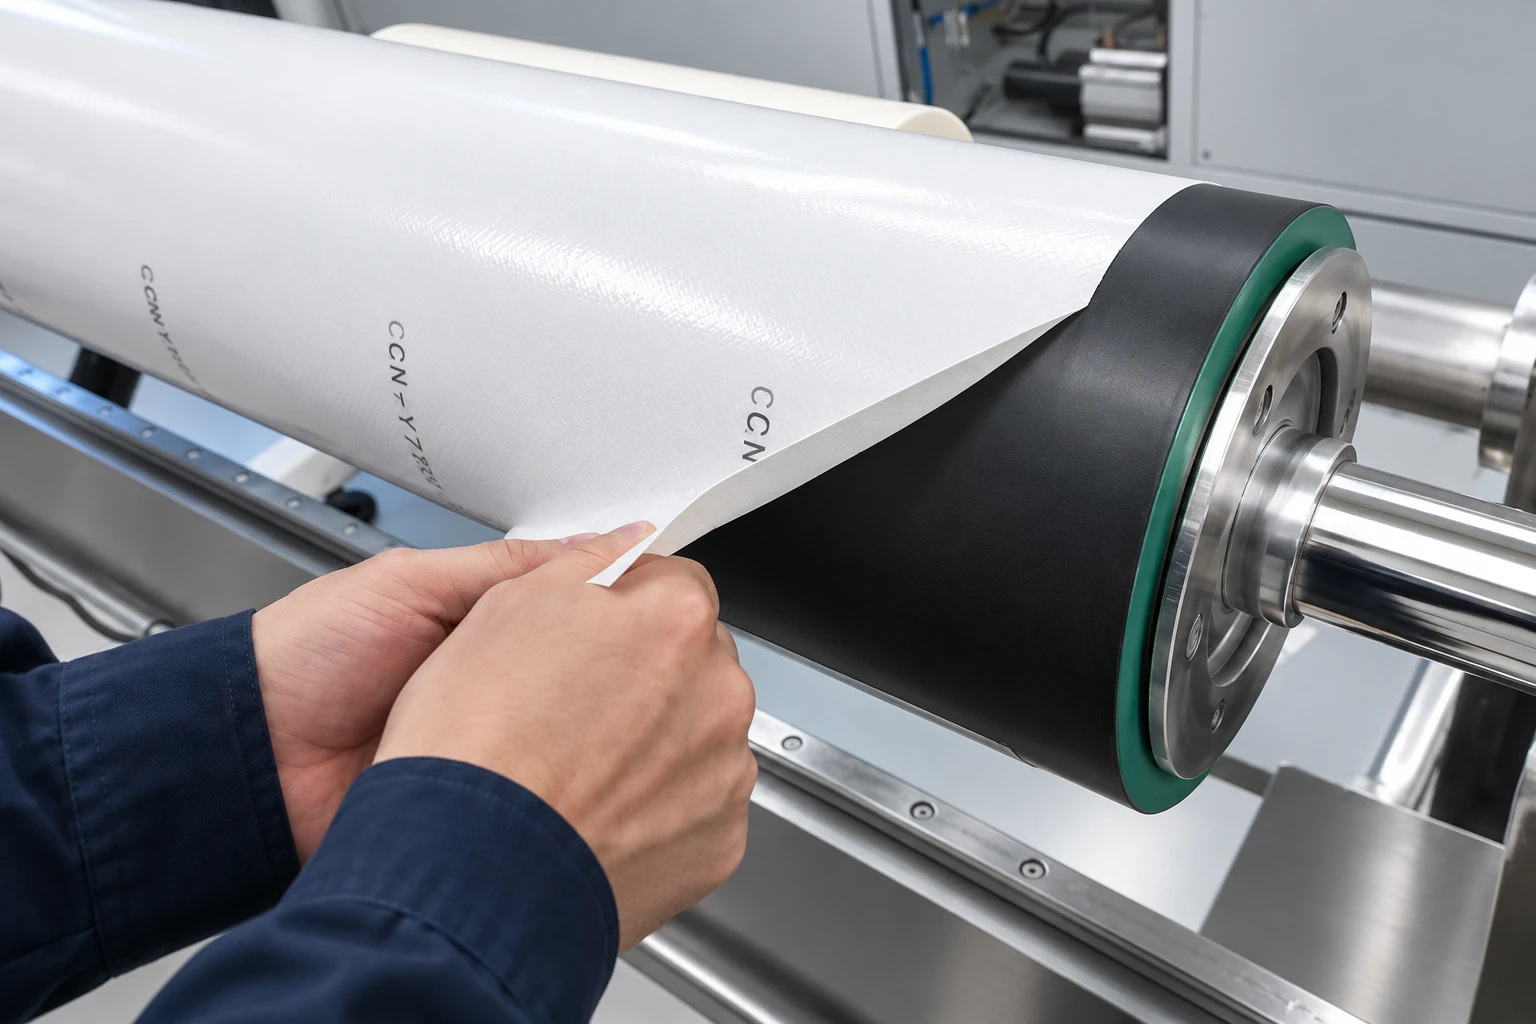
用环氧树脂取代聚氨酯
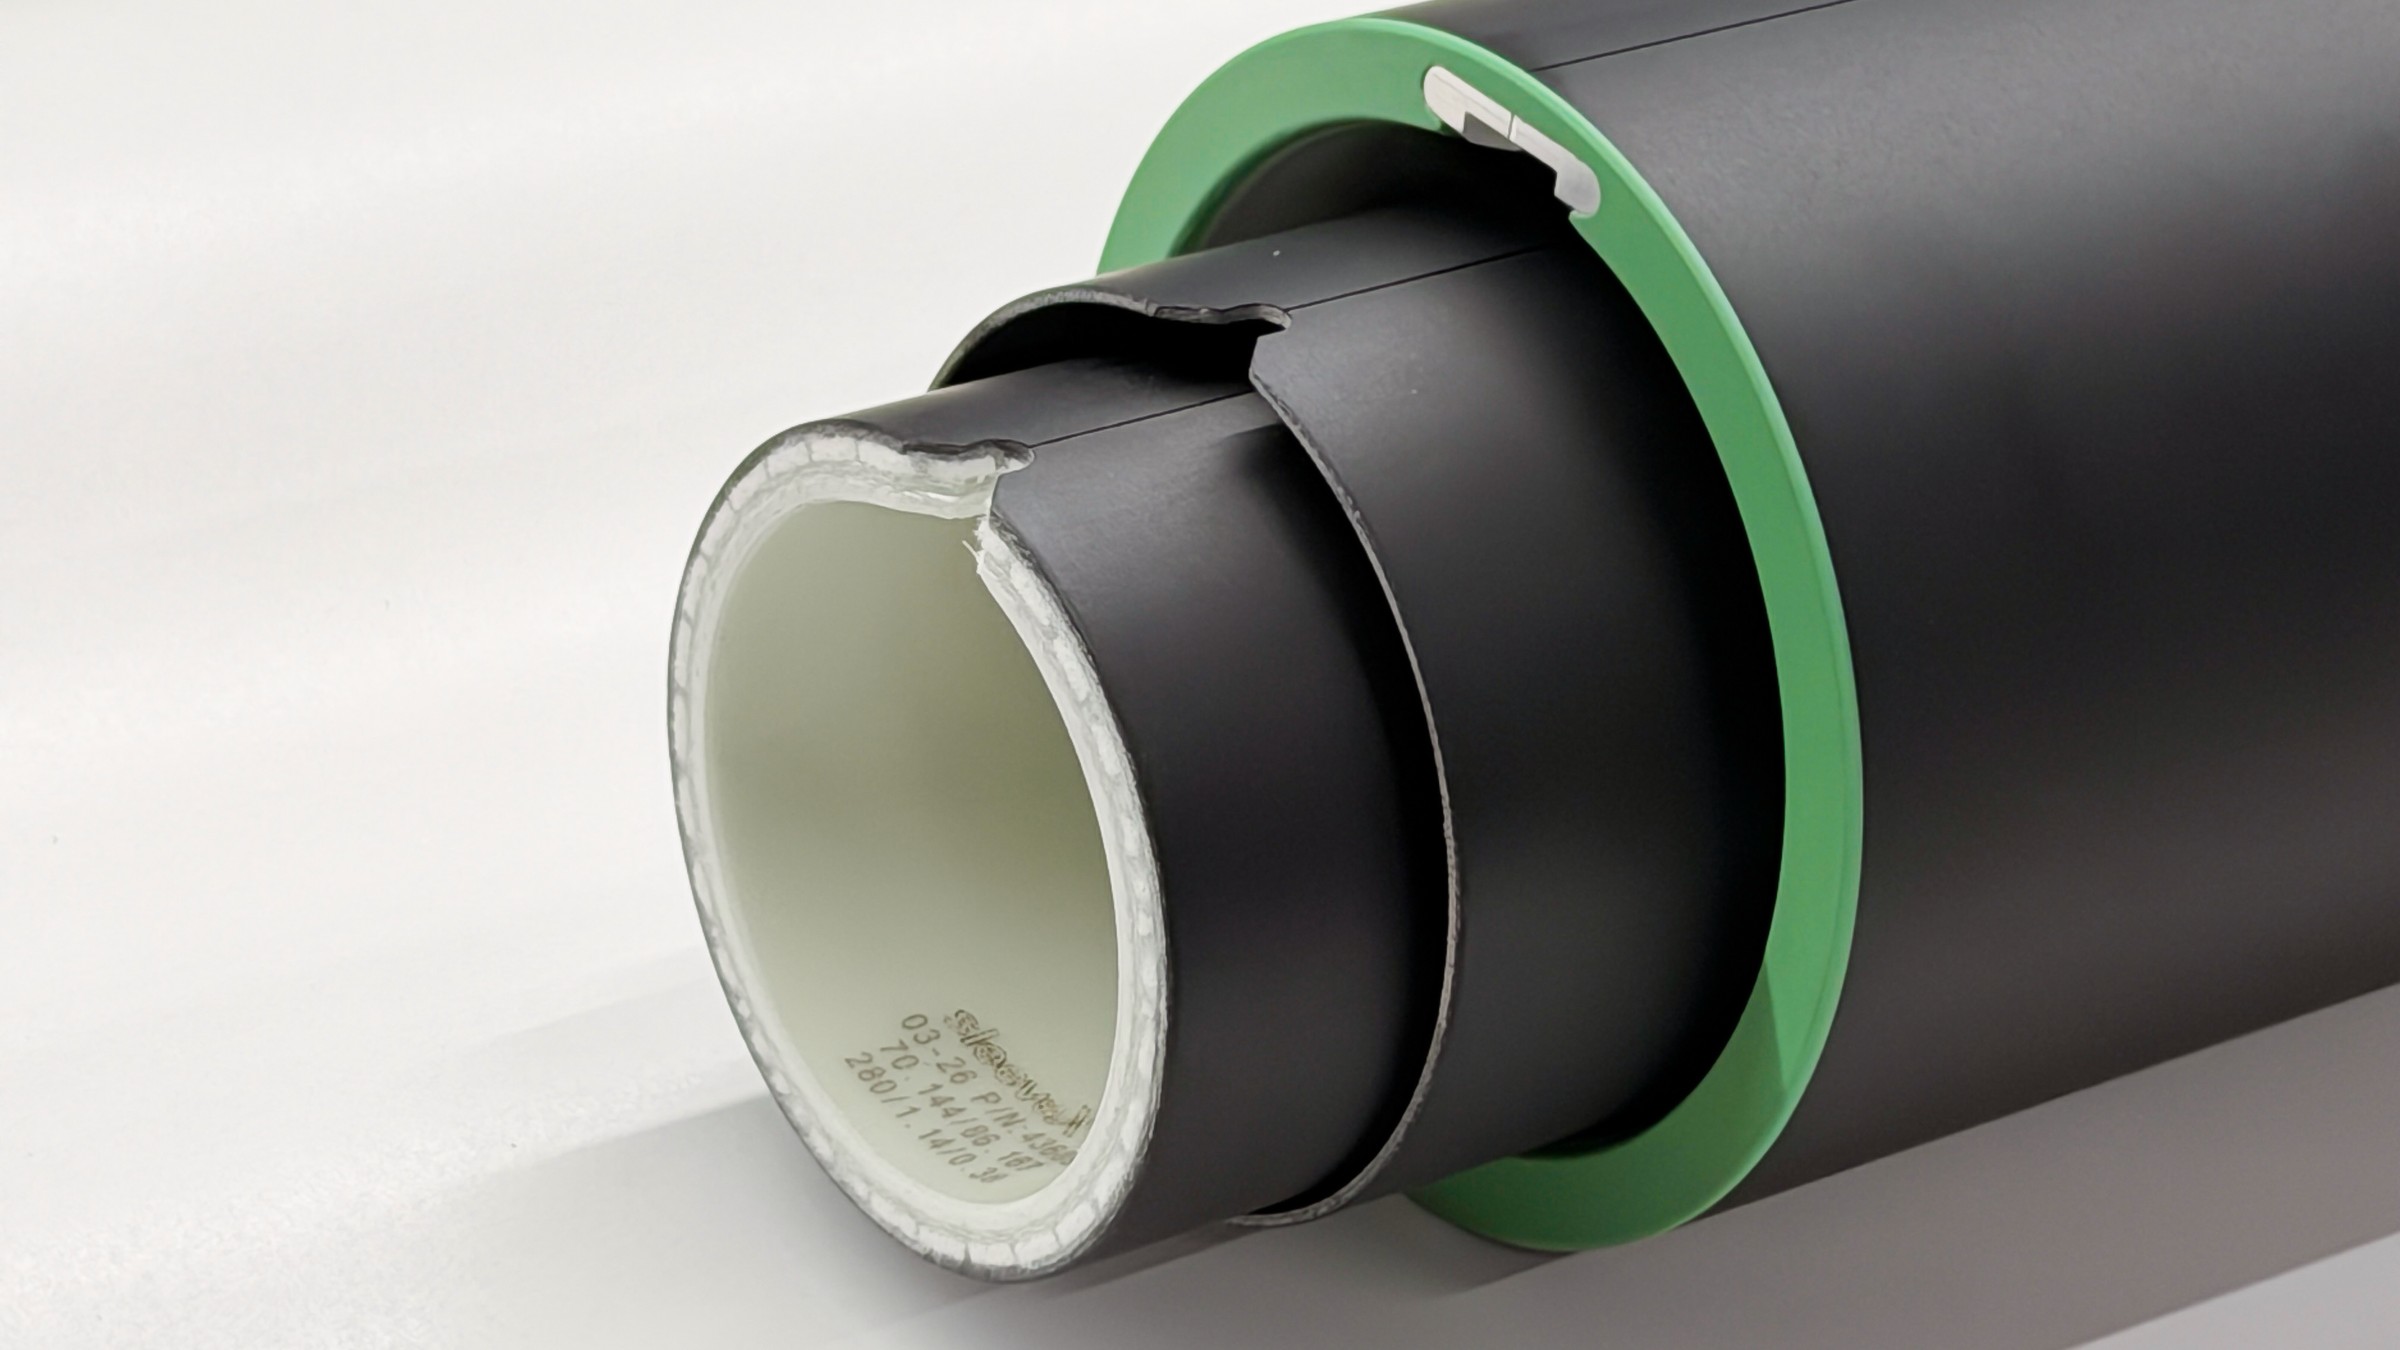
套筒平时承受的操作大多在表面:贴版、剥胶带时的剥离力、溶剂清洗。sleeveX™ 用的是致密的环氧树脂体系,邵氏硬度 D82,超薄型 X-MUT 为 D90,耐刮擦、耐受清洗溶剂,可做抗静电。
- 邵氏硬度 D82 环氧树脂表层(X-MUT 为 D90)
- 耐受清洗溶剂
- 耐刮擦、可做抗静电
贴版胶带:品牌、型号与粘性等级
贴版和剥胶带,是这个表面每天都在做的事。
- 主流品牌、不同型号与粘性等级均做过贴合测试
- 剥离后残胶明显减少
- 更换胶带后表现稳定
用芳纶蜂窝取代发泡聚氨酯
传统套筒的支撑层是发泡聚氨酯,轻是轻,但会吸水、受压变形、随温度膨胀。X-MLW 轻量型用的是航空级芳纶蜂窝:粘接成型的蜂窝格结构,密度很低,吸水率小于 0.5%,热膨胀系数 2–5 ppm/°C。更薄的三个型号由玻纤与复合结构承担同样的载荷。
载荷由胶接复合结构承担而不是发泡材料,后面是一体成型的密封端面
六层结构,由外到内
X-MLW 轻量型的六层结构,由印刷表面向内排列。更薄的三个型号采用产品页列出的其他结构。
- 硬质聚氨酯表面 — 被膨胀的芯材顶起,从基体上剥离
- 发泡聚氨酯支撑层 — 遇潮膨胀,顶胀表层;受压变形
- 端面没有密封 — 溶剂沿毛细渗入,结构层分层、腐蚀
六层结构适用于 X-MLW 轻型(壁厚 10–100 mm)。更薄的型号采用产品页所列的对应结构。
对比全部四个型号SilentShield™ 缓撞盾与端面全密封
端面是套筒最容易受损的部位,也是溶剂渗入的入口。这两个问题,用同一个一体成型的部件一起解决。
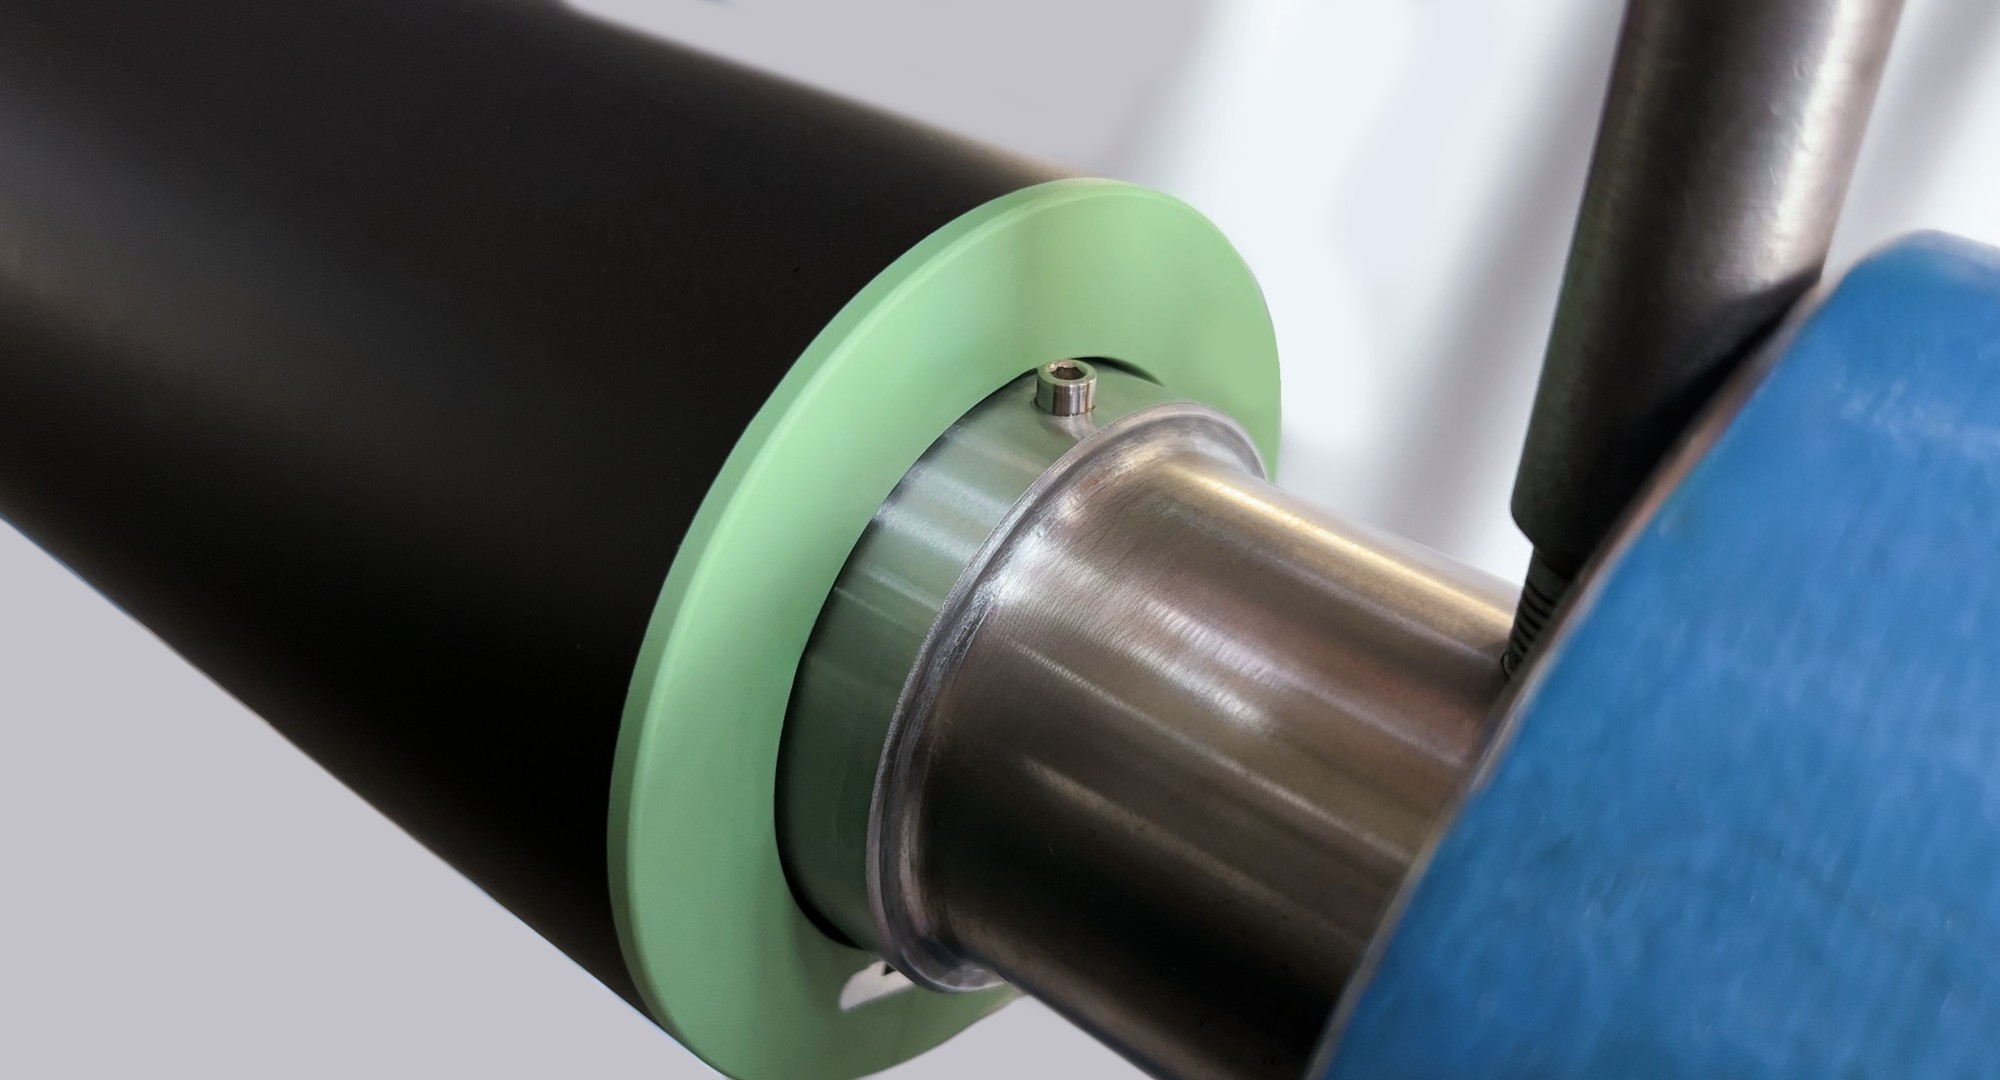
吸收碰撞的端面
高韧性聚合物与套筒主体一体成型。装卸时的磕碰能量被端面吸收,端面不易崩裂或分层。
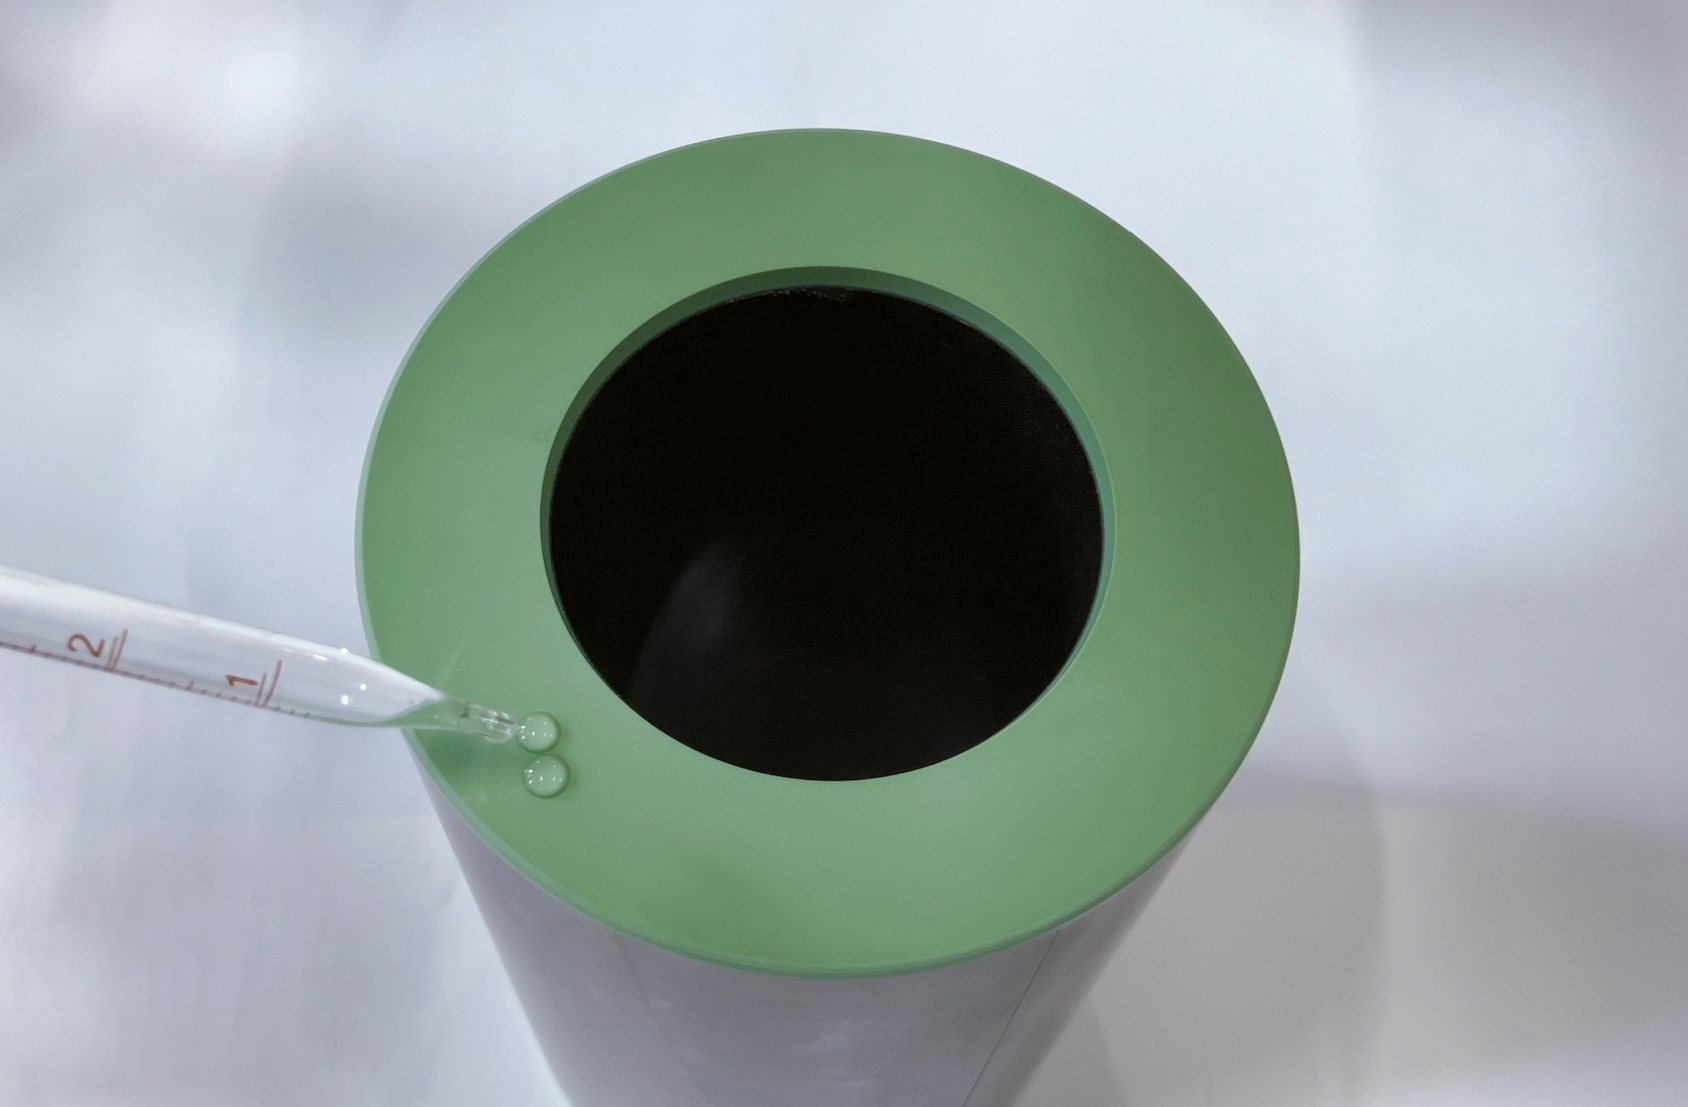
端面整体密封
连续的物理屏障阻断了油墨和清洗溶剂借毛细作用进入结构层的通道。液体停留在表面,而不是渗进去。
决定套筒会不会打滑的那一层
内胆在我们自研的设备上、在恒温恒湿车间内缠绕成型。三项工艺控制让它的抱紧力在批次之间保持一致。
- 1
恒张力控制
全自动闭环系统将缠绕张力保持稳定,避免内胆出现局部应力集中。
- 2
纤维丝束路径建模
铺设路径经过算法优化,内胆的记忆效应就来自这里,所以对芯轴的抱紧力保持一致。
- 3
自动匀胶界面体系
树脂浸润比例受控计量,在层间结合力与阻尼之间取得平衡。
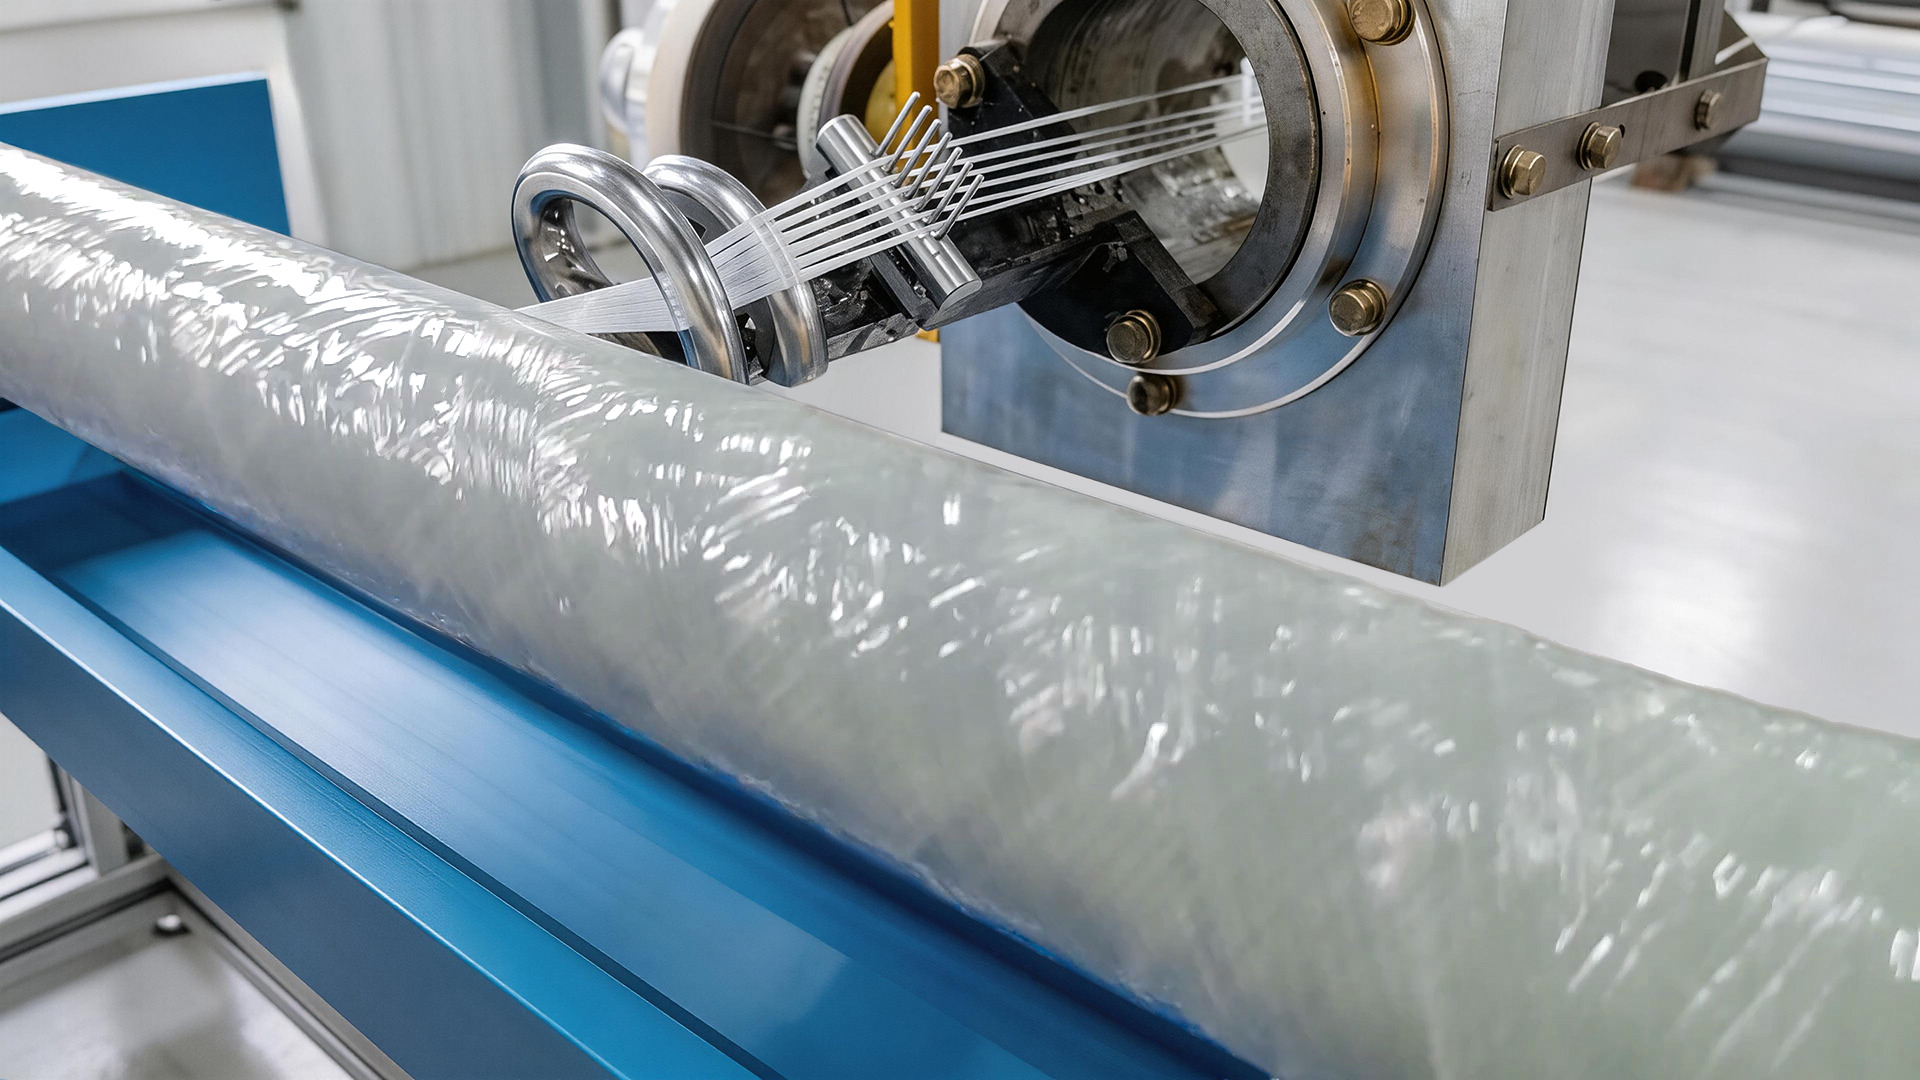
自有设备缠绕,恒温恒湿车间
内胆在澳科利自研缠绕设备上、在恒温恒湿车间内生产。自绕加恒温恒湿,是同批次套筒之间、以及同规格不同批次之间尺寸一致的原因。
在我们的测试中,内胆在 650 m/min 以及快速升降速过程中不会出现打滑,并且能获得合适的装卸松紧度。
四项物理特性,三种芯材
表面之下的支撑层,决定外径稳不稳定。下面是行业里做套筒常用的三种芯材公开的物理特性区间,可与在用套筒的技术资料逐项对照。
区间取自我们的产品技术资料,不换算成单一数值。
热膨胀系数ppm/°C
越低越好印刷机升温时的套印漂移
- sleeveX™ 芳纶蜂窝2–5
- 发泡聚氨酯50–150
- 六边形毡布20–40
密度kg/m³
越低越好每次换版的搬运重量
- sleeveX™ 芳纶蜂窝20–80
- 发泡聚氨酯30–120
- 六边形毡布60–650
吸水率%
越低越好潮湿车间或溶剂清洗后的膨胀
- sleeveX™ 芳纶蜂窝< 0.5
- 发泡聚氨酯1–5
- 六边形毡布1–3
抗弯强度MPa
越高越好长期贴版压力下是否变软
- sleeveX™ 芳纶蜂窝20–40
- 发泡聚氨酯0.5–1.5
- 六边形毡布8–16
每一支套筒出厂前都经过测量
四项数据,设备厂或技术负责人在来料检验时都可以复核
印刷图案尺寸与套印精度
印刷压力均匀,避免局部色差
网点精准,避免重影
高速运行平稳
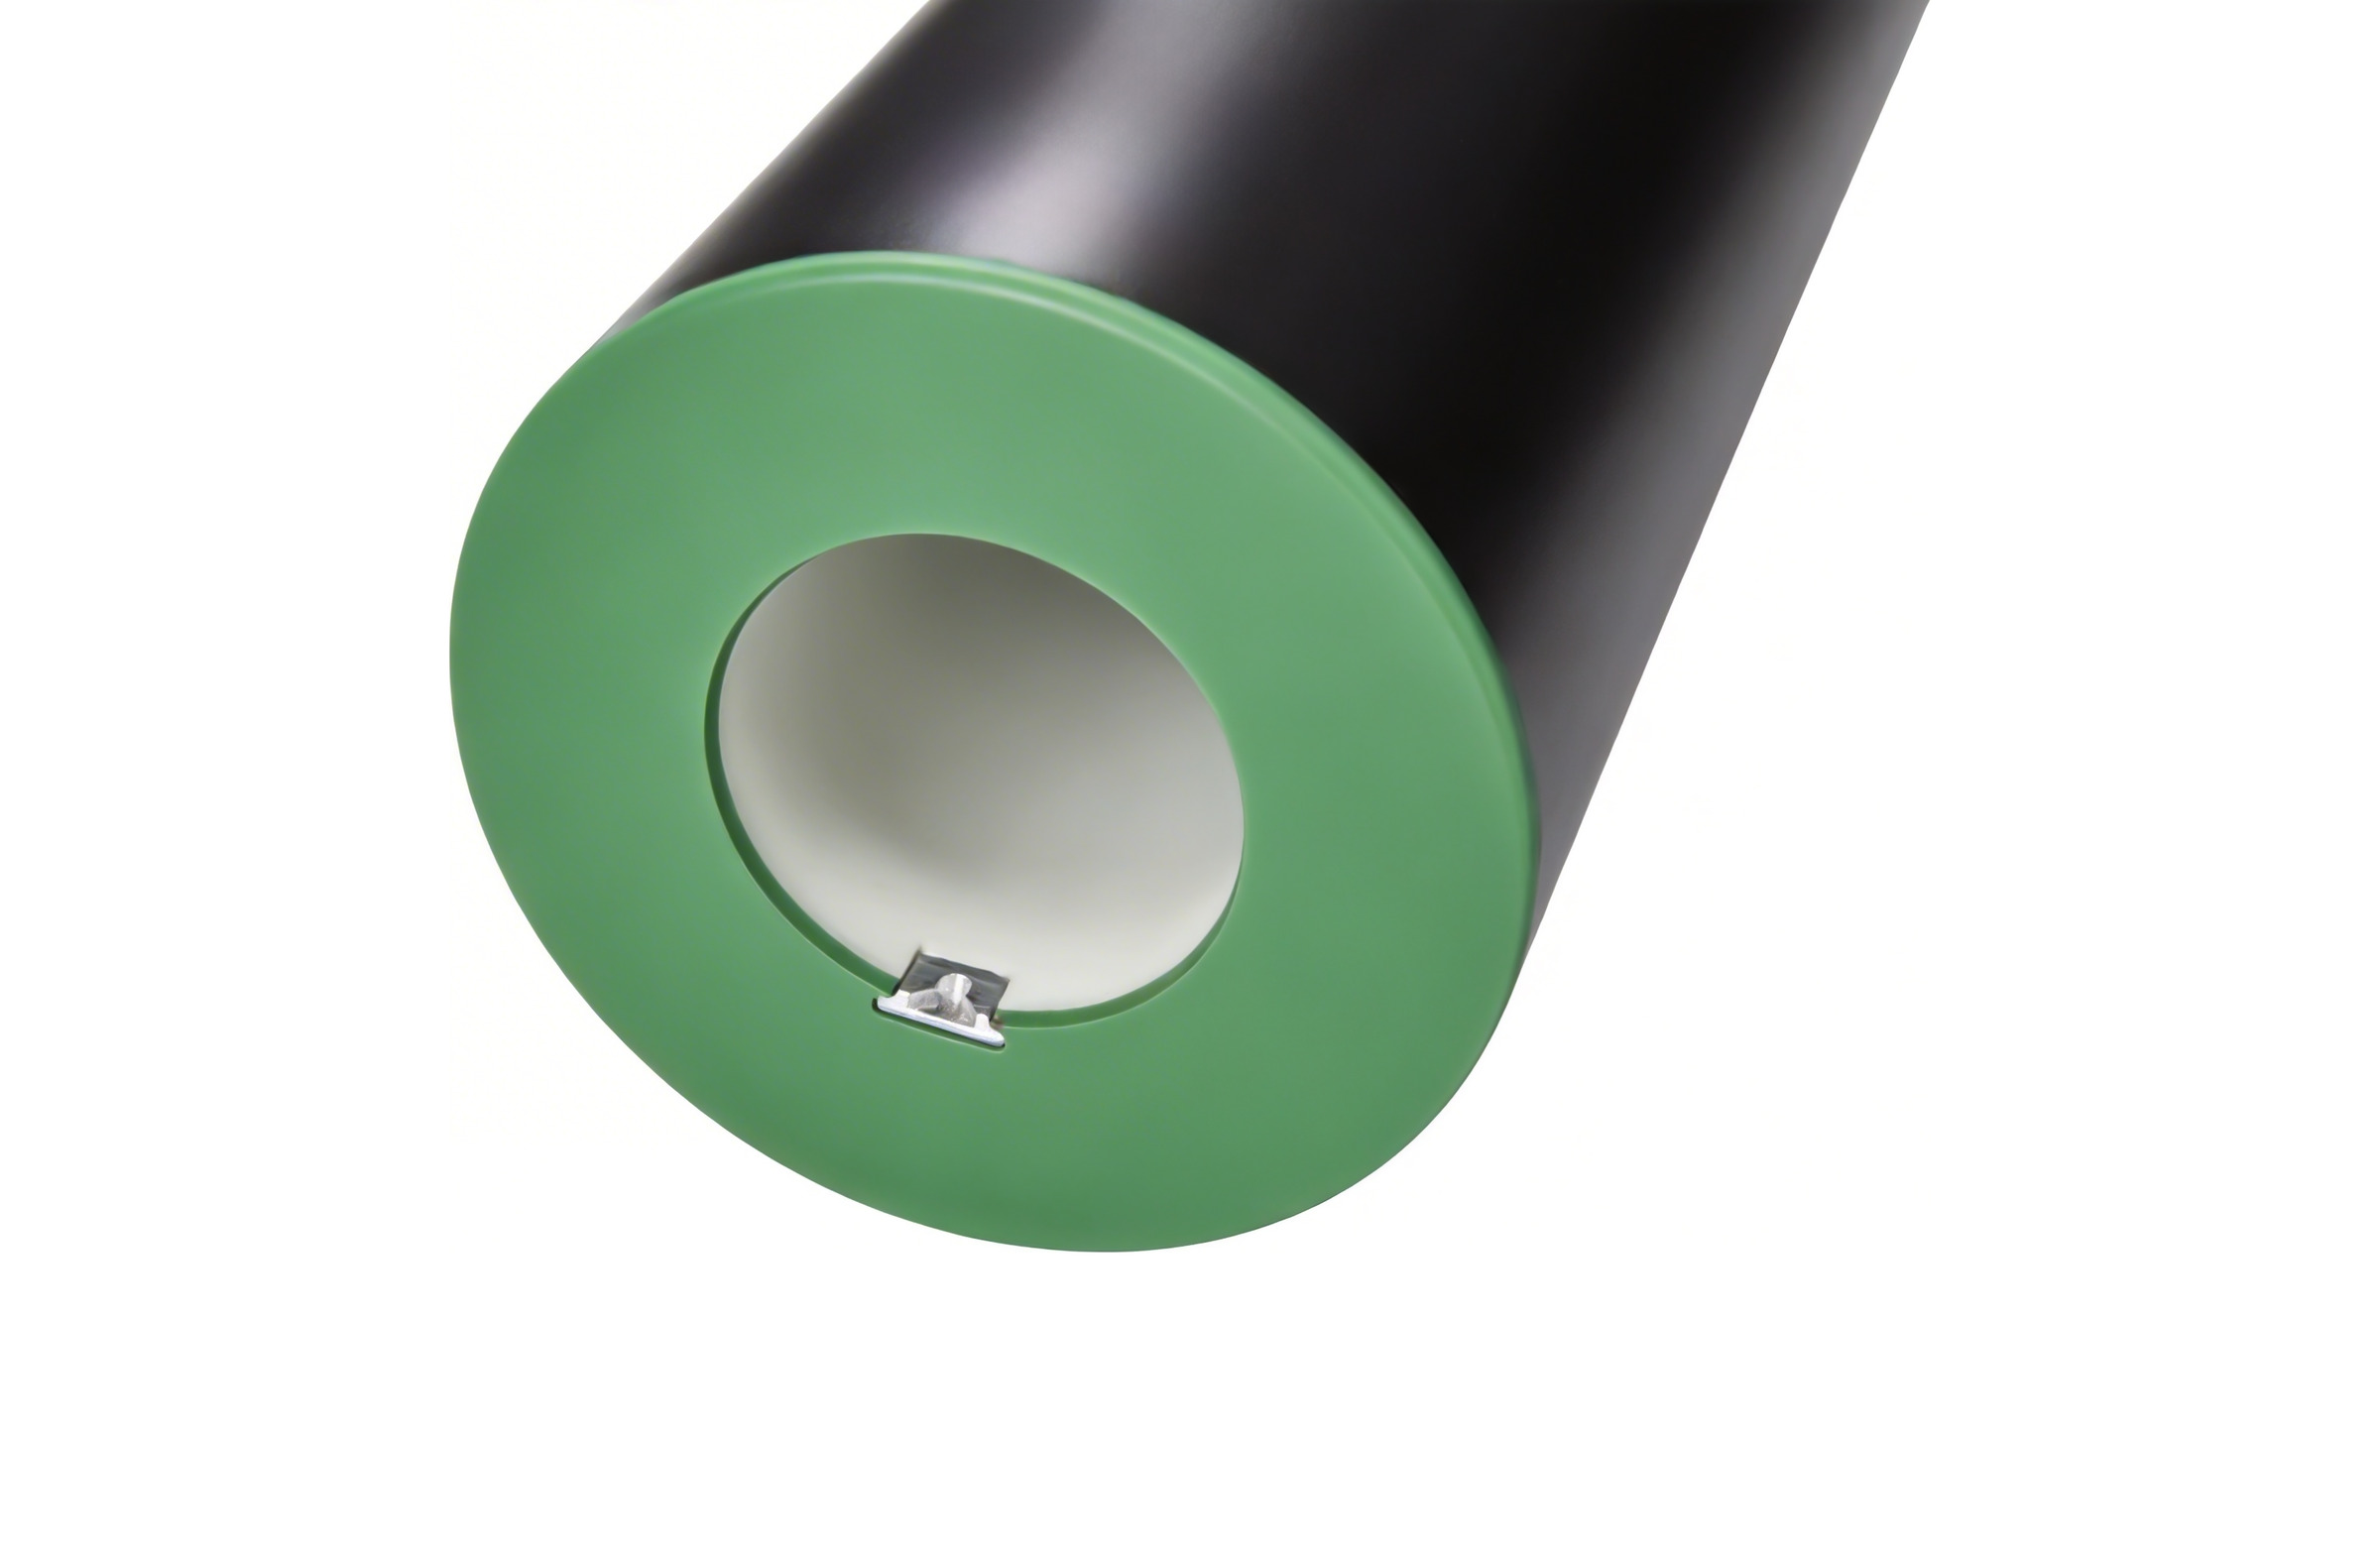
定位槽
金属材质,在自主研发的专用设备上按国际通用尺寸加工,与市场上多种品牌柔印机兼容。
防静电选配
四个型号均可提供内外通体防静电型,对地电阻小于 1×10⁶ Ω,适用于薄膜印刷。
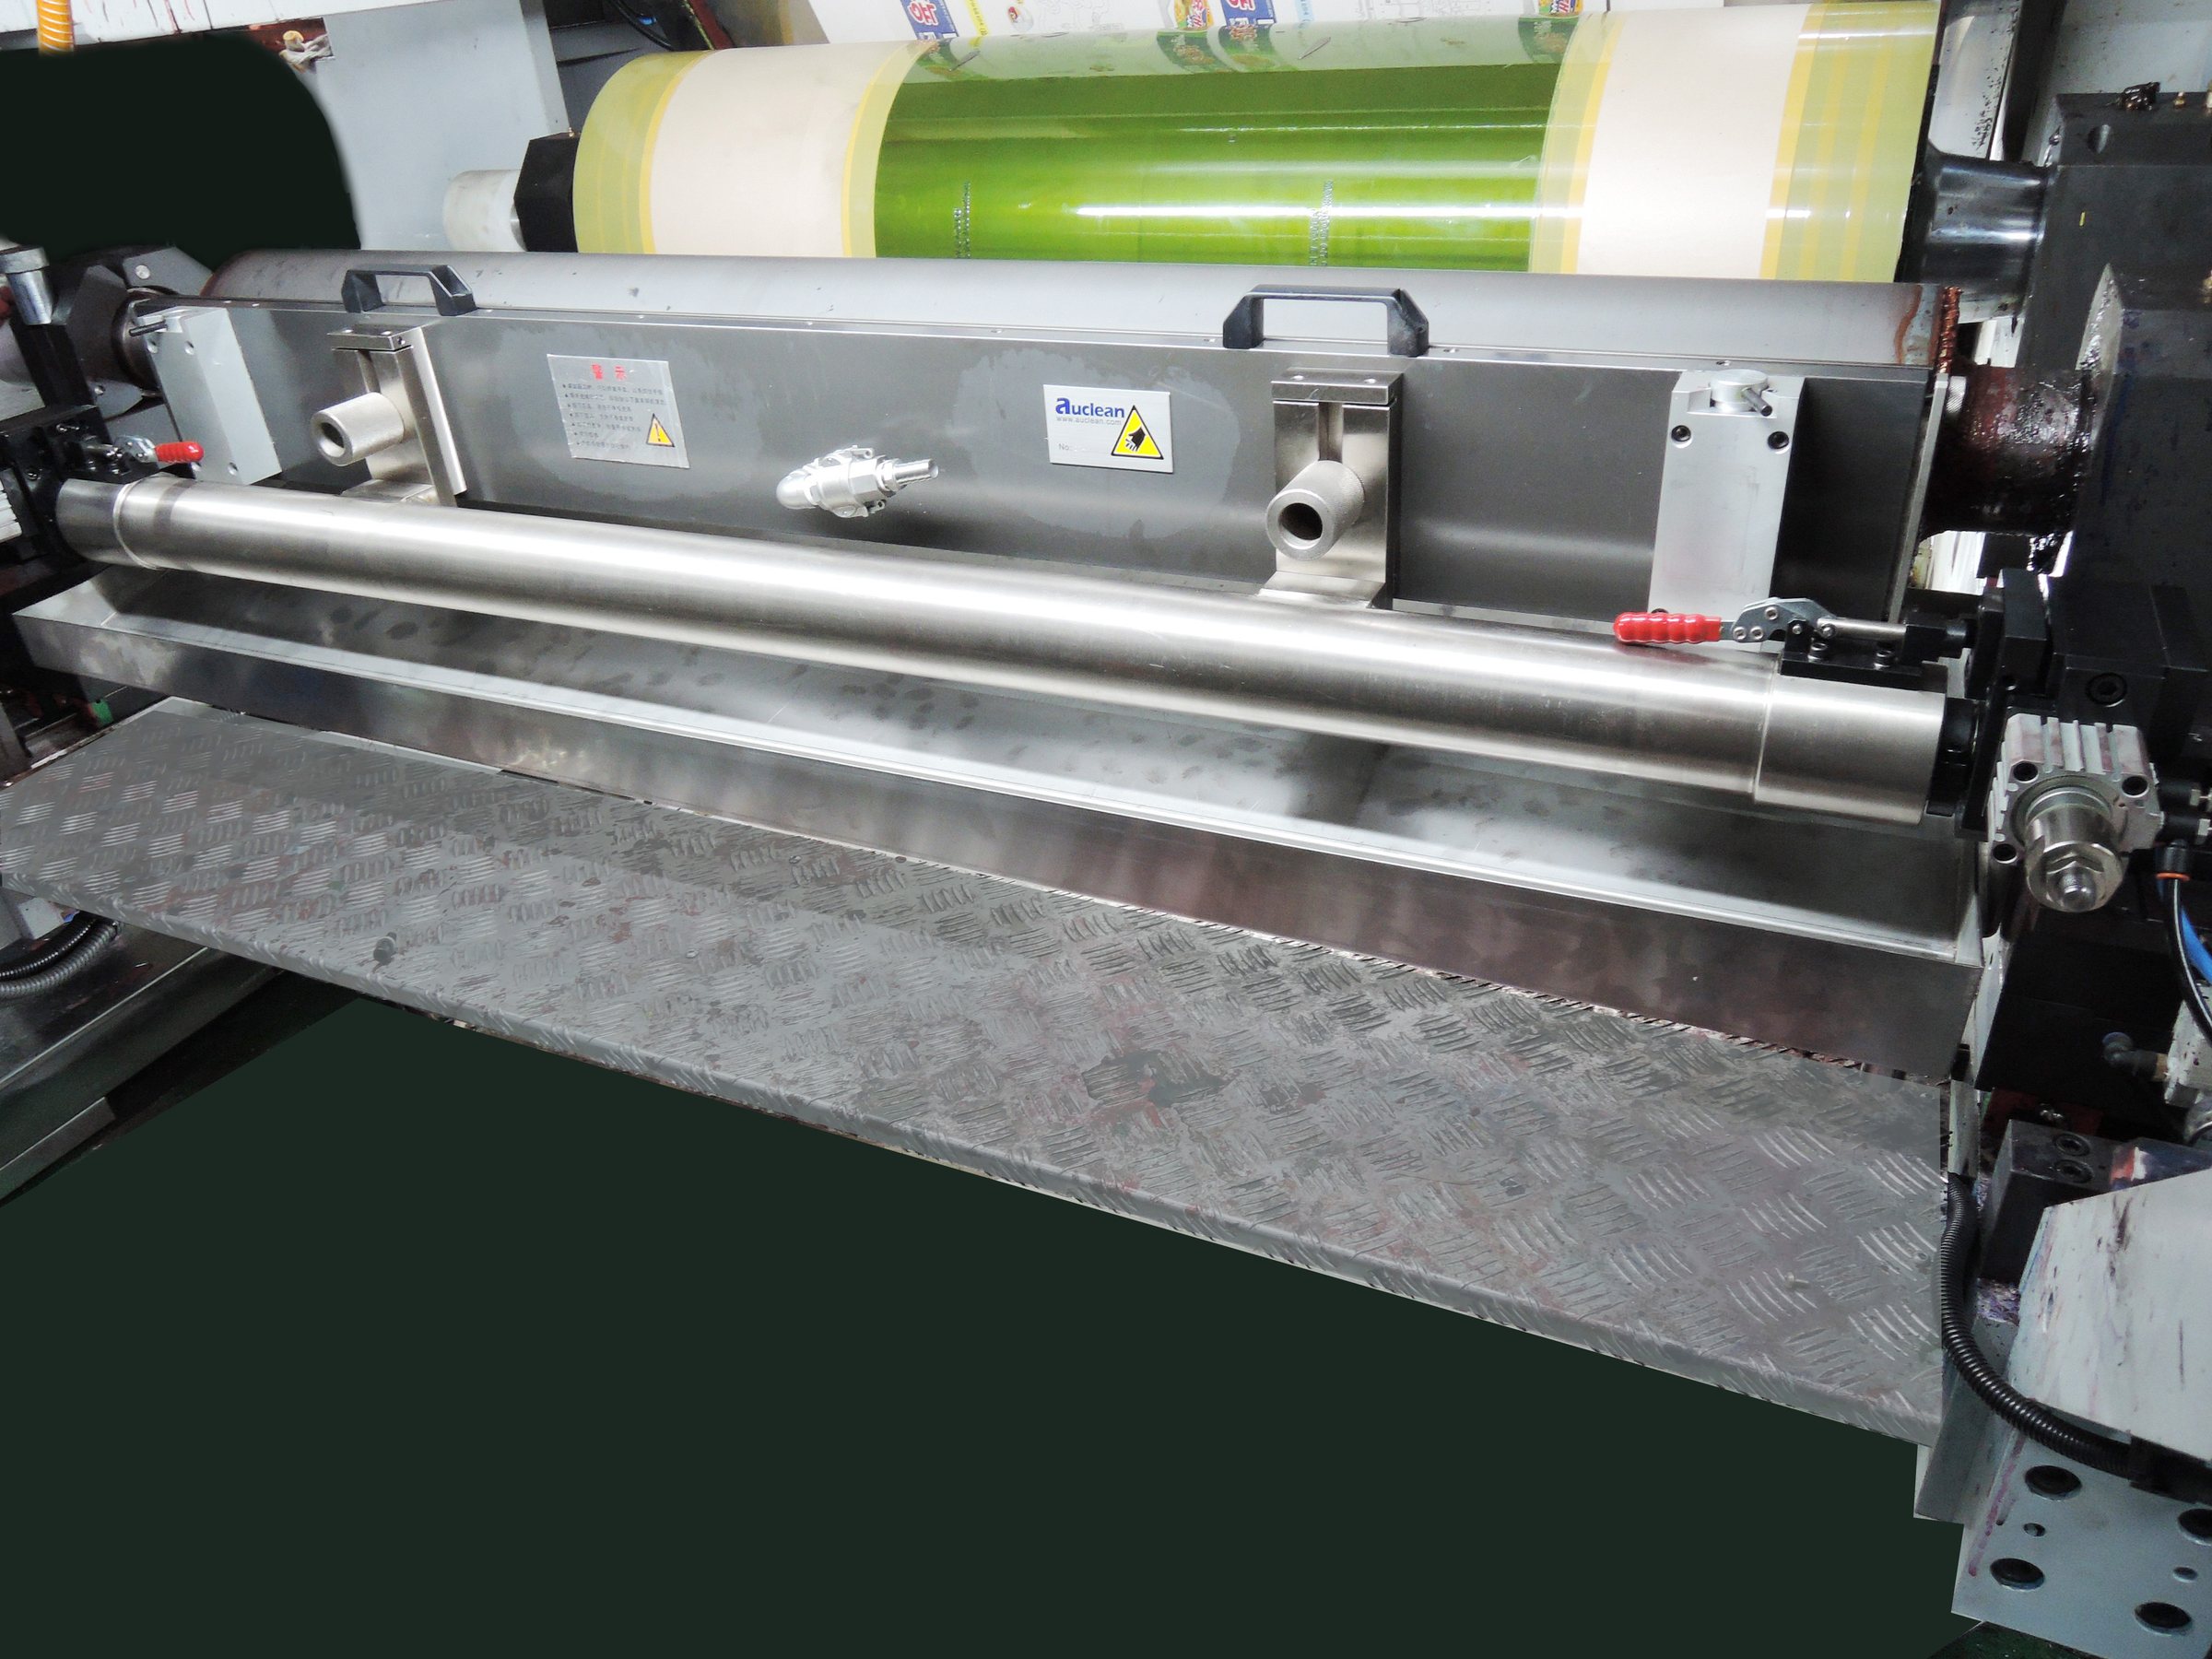
一台机器上的八年
早期 sleeveX™ 样品已在一家客户的印刷机上连续运行八年,外径基本没有变化。这是一台印刷机在这段时间里的实际使用数据,不是实验室结果。
指定型号与尺寸的技术数据表
告诉我们型号与尺寸,工程师会回复相关数据。