sleeveX™ 是怎么设计出来的
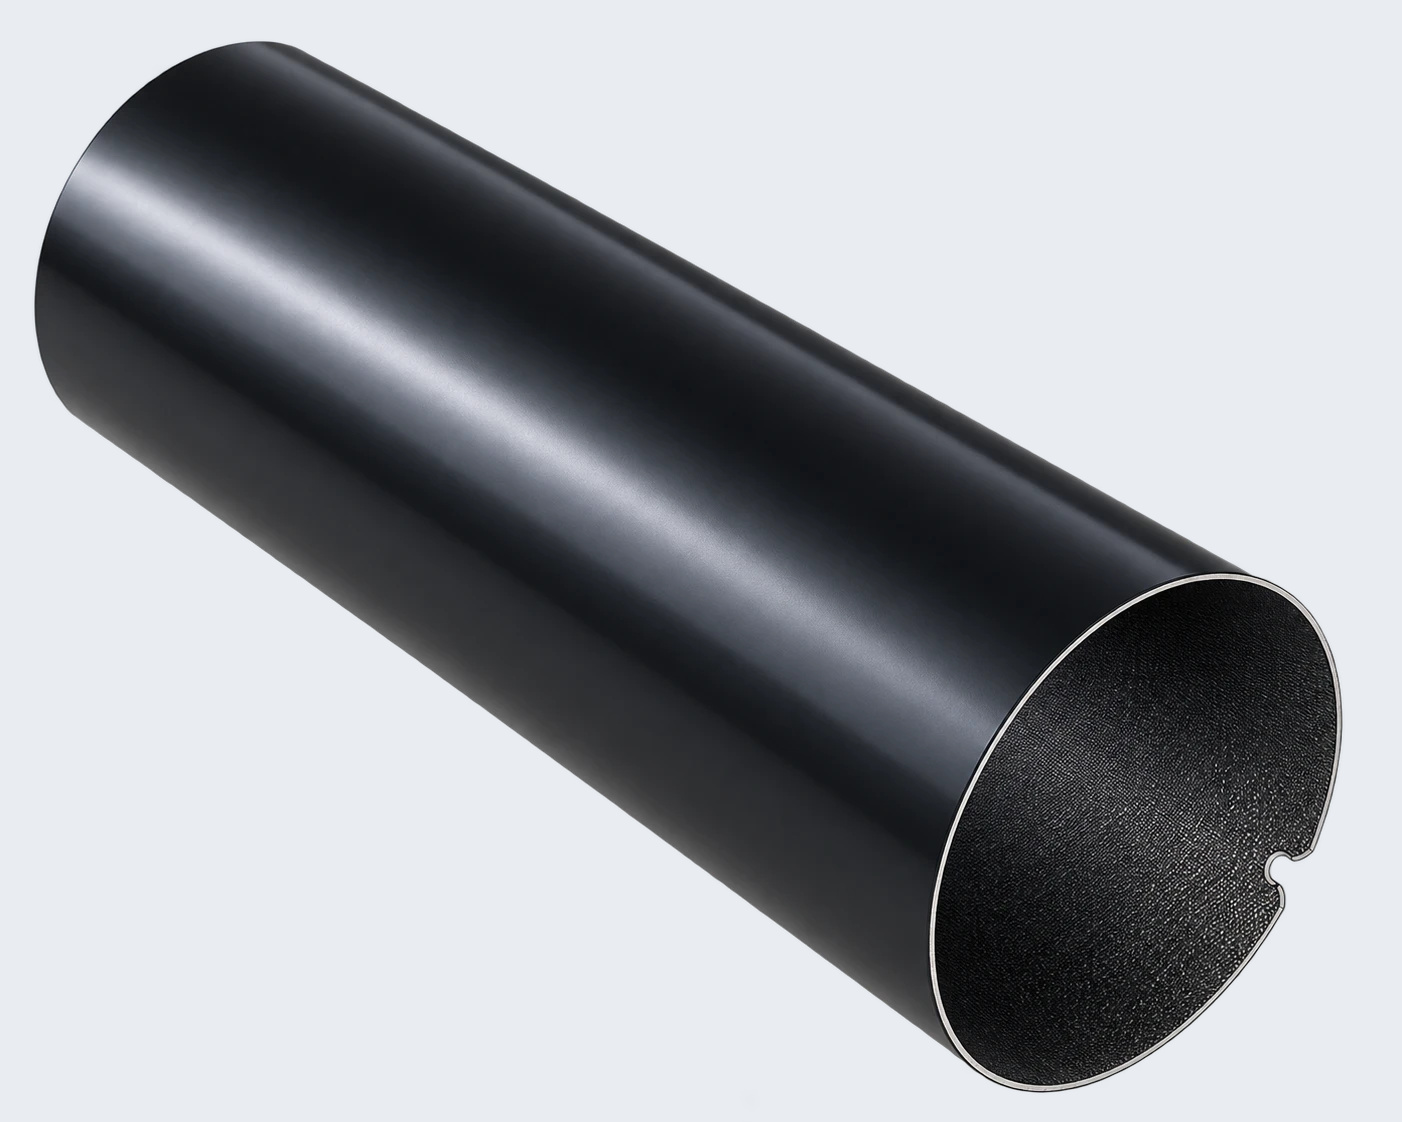
从功能反推的结构
我们没有沿用传统套筒的结构,而是用第一性原理提问:套筒的每个部分承担什么功能?把功能做到理想,需要哪些物理特性?再按这些特性去找材料。
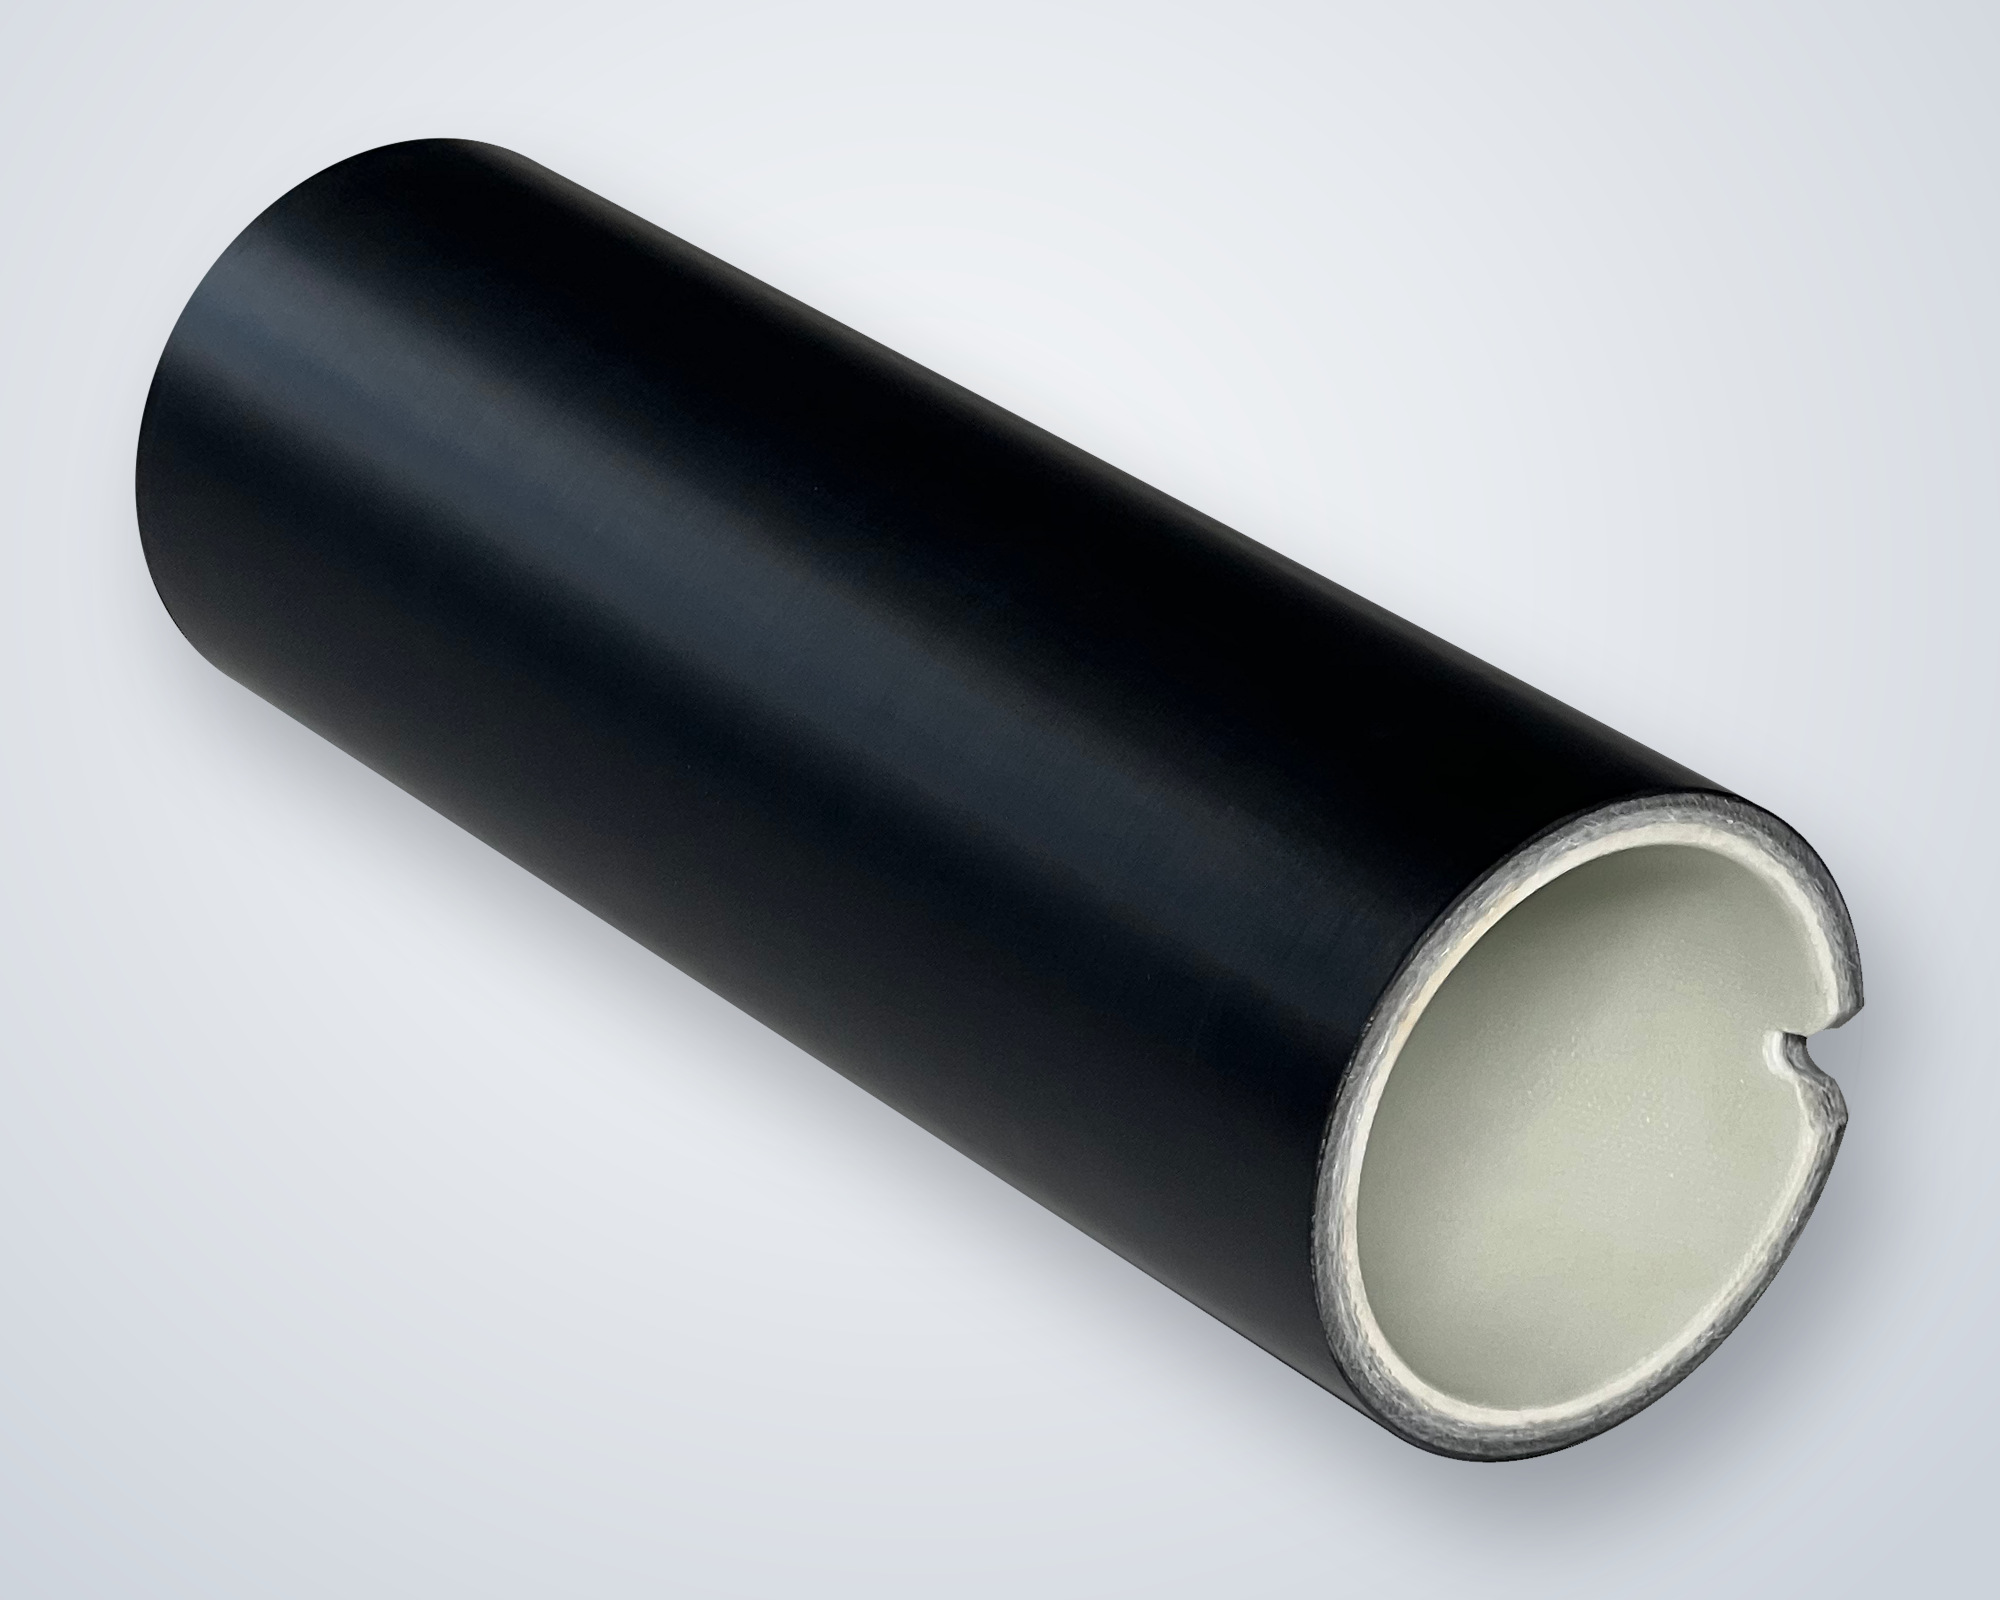
支撑层要轻、抗压、不膨胀。在一次航空材料展会上我们找到了同时满足这三点的材料:芳纶蜂窝,航空器夹层结构常用的芯材。它后来成了 sleeveX™ 轻量型的支撑层。
有了材料,还要有把它们做成套筒的制程工艺——非标设备与产线都由内部设计,不迁就现成方案。研发周期因此长达十年。
三处替换
- 表面聚氨酯环氧树脂体系
- 支撑层发泡聚氨酯立体芳纶蜂窝结构
- 端面事后粘接与主体一体成型
传统结构的承载层无一沿用——这是一次革命性的重建。
看每一层用了什么制造
自有的关键工序
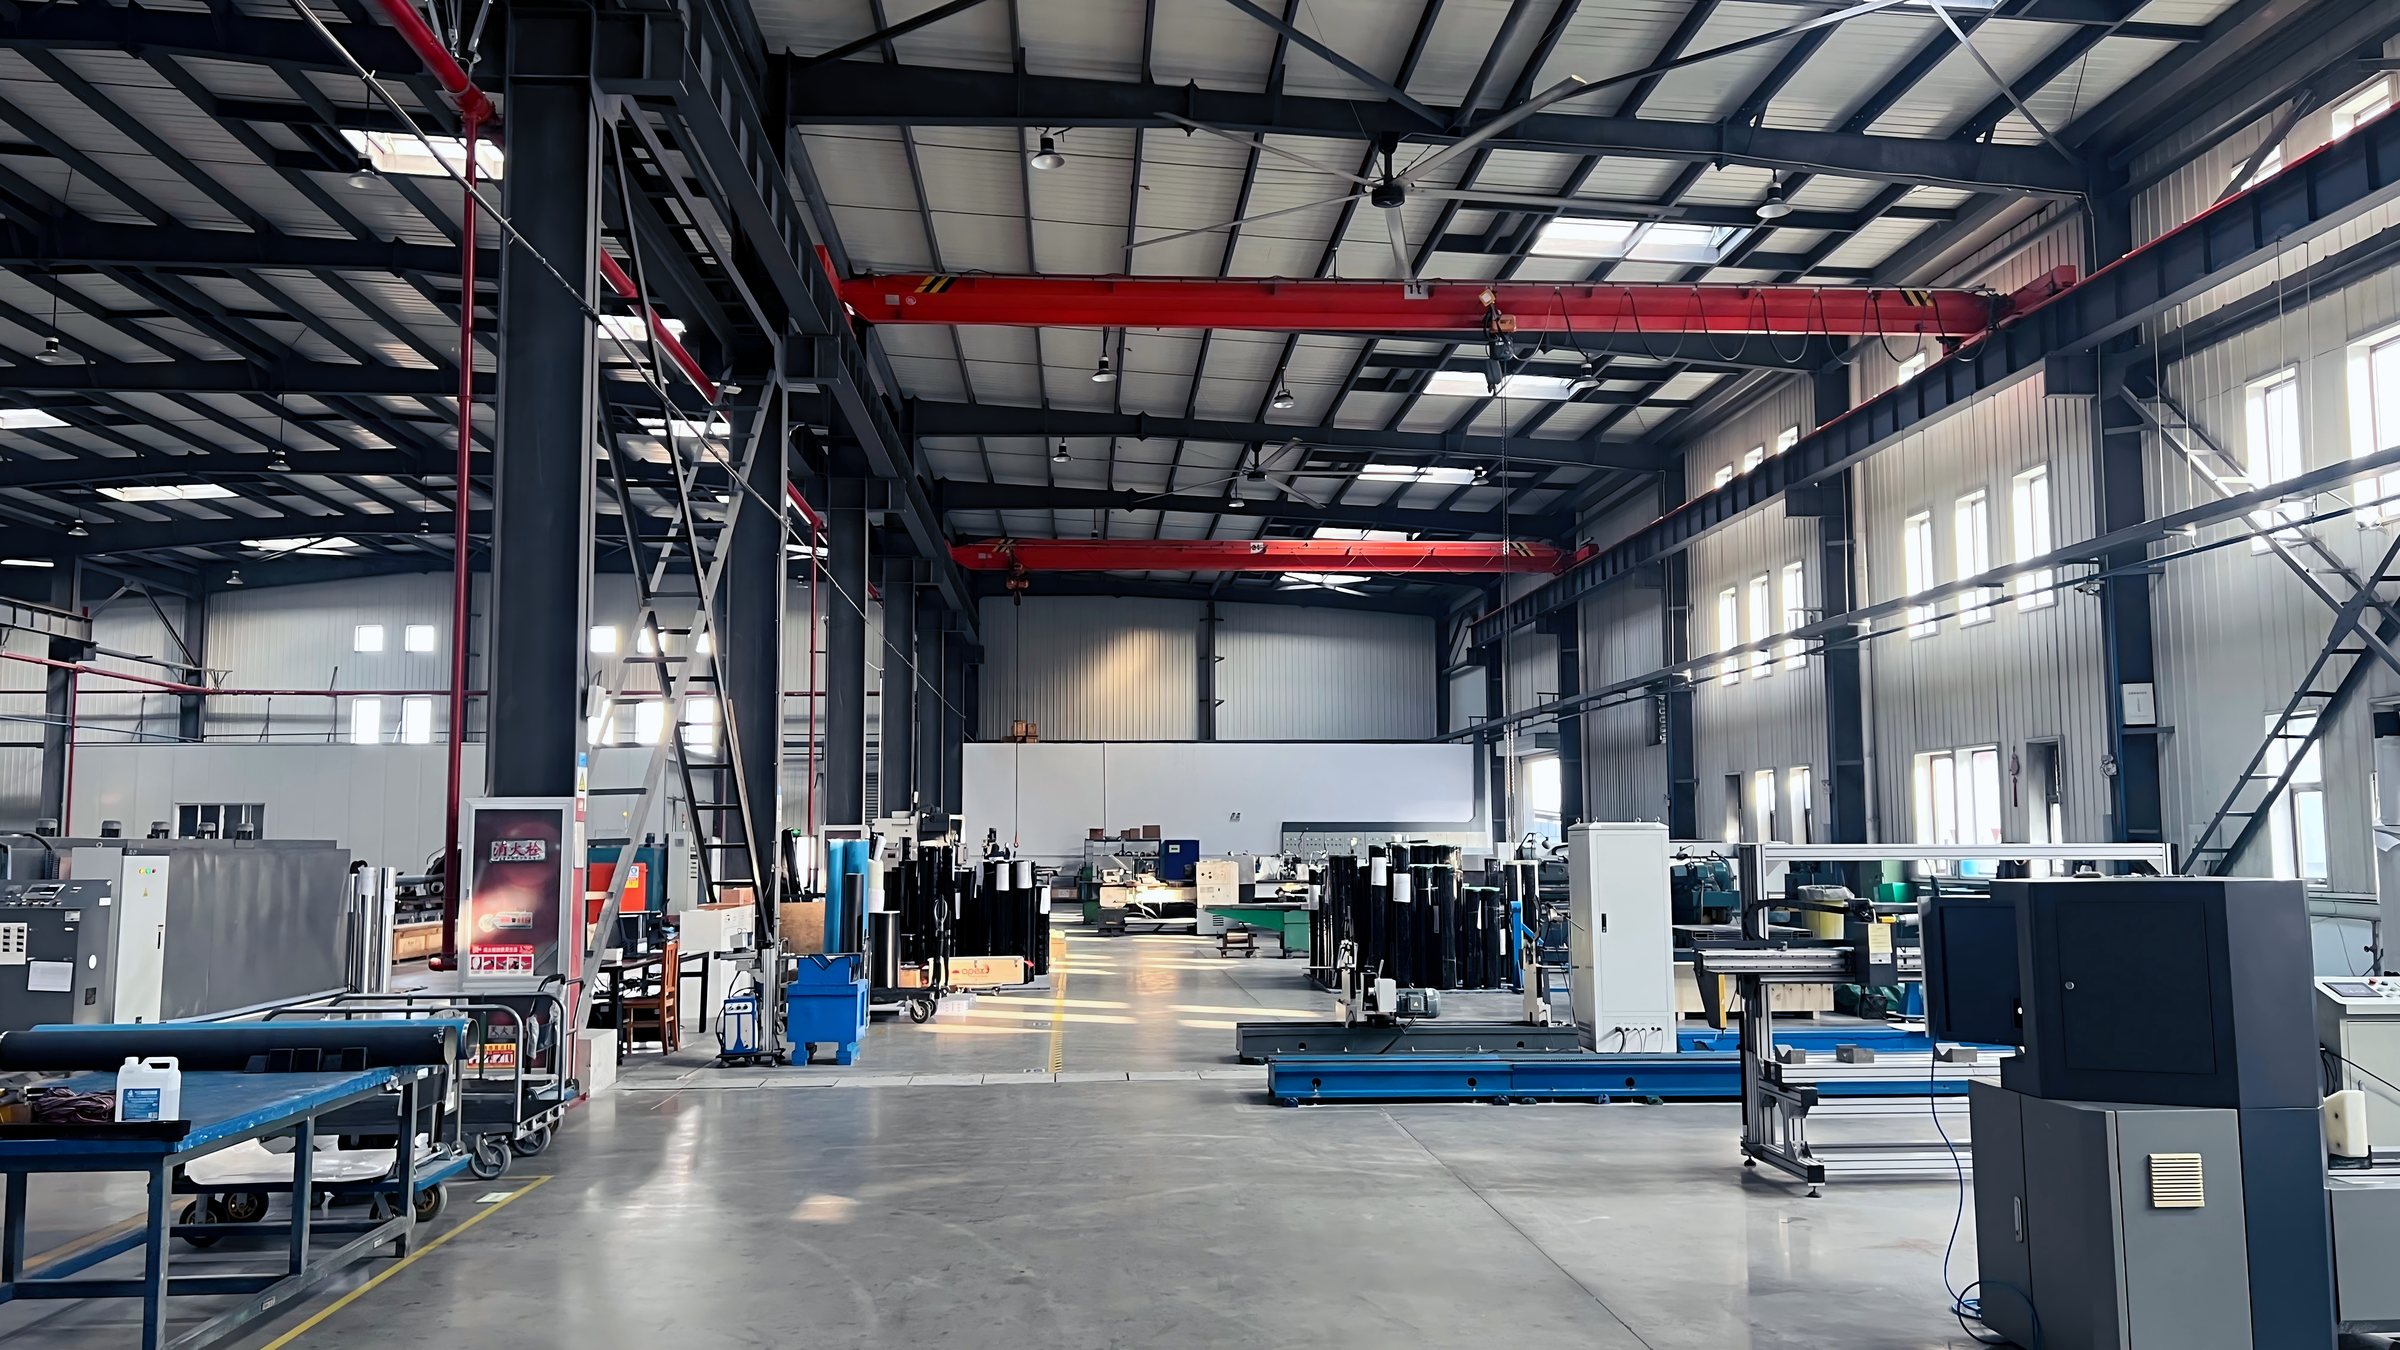
这些工序所用的设备,多数是我们为了把套筒高效量产而自研的非标设备。
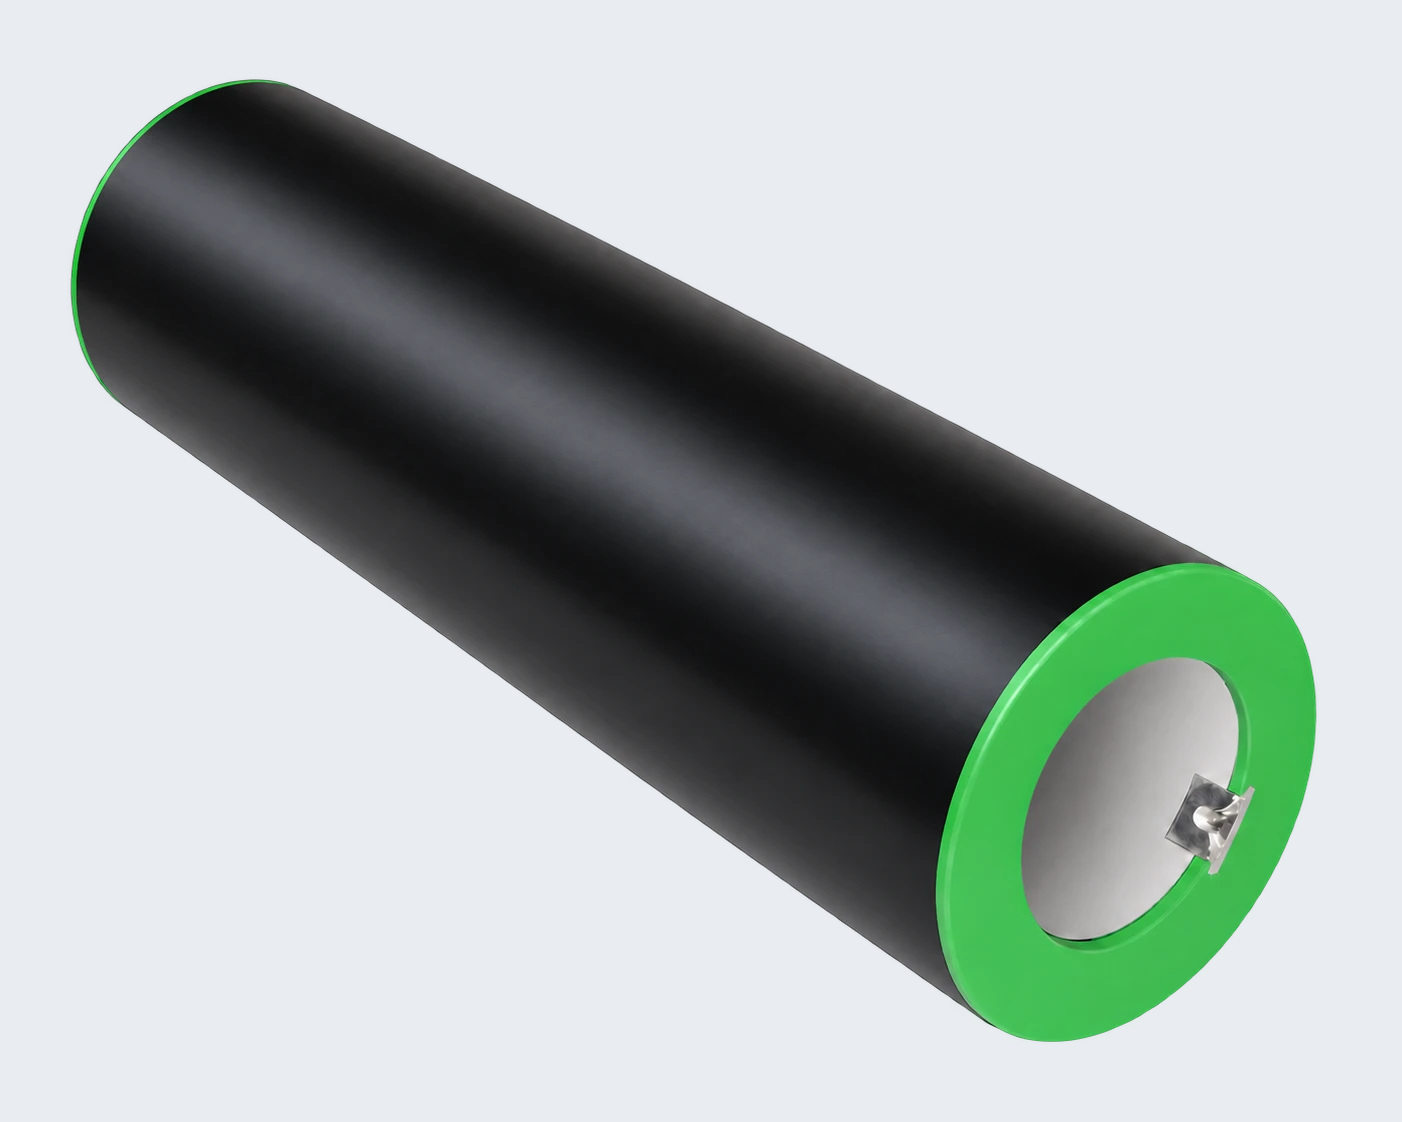
端面一体成型
端面用高韧性聚合物与套筒主体一体成型,两者之间没有接缝。
内胆自绕
FiberP™ 内胆在澳科利自研缠绕设备上、在恒温恒湿车间内绕制,张力由闭环系统控制。
蜂窝芯层合
芳纶蜂窝支撑层胶接在两层玻纤之间,整体固化成型。
出厂前全检
每一支套筒装箱前都测量外径、直线度、跳动度和动平衡。
工程
两支工程师团队
做这支套筒的是两支工程师团队:一支是深耕柔印的非标机械工程师团队,一支是材料学工程师团队。
团队合起来覆盖材料学、高分子化学与物理、工程力学、机械制造、印刷技术应用五个学科。每一个都能在这支套筒上找到落点。
- 01材料学支撑层材料是对着四项公开物性选出来的,与行业另外两种常用芯材并列比较。
- 02高分子化学与物理环氧表面体系、端面的高韧性聚合物、内胆的树脂浸润比例。
- 03工程力学芯材的抗弯强度与热膨胀系数、抑制共振的缓冲层、G2.5 动平衡。
- 04机械制造缠绕设备、恒温恒湿车间,以及加工金属定位槽的自主研发专用设备。
- 05印刷技术应用650 m/min 下的运行稳定性、薄膜印刷的防静电选配,以及每一项出厂公差在印刷上意味着什么。
这张清单从哪来
二十多年的代理与技术服务
在做出自己的套筒之前,澳科利做了二十多年贴版套筒世界头部品牌的中国独家代理——卖,也做技术服务。技术服务是看到失效最直观的地方,而送回来的总是同样那几种。
外径已经涨出公差的。严重的,表层从主体上剥离下来。端面在装卸磕碰处裂开的。笨重,芯材膨胀。
sleeveX™ 就是对着这张清单,一层一层设计出来的。
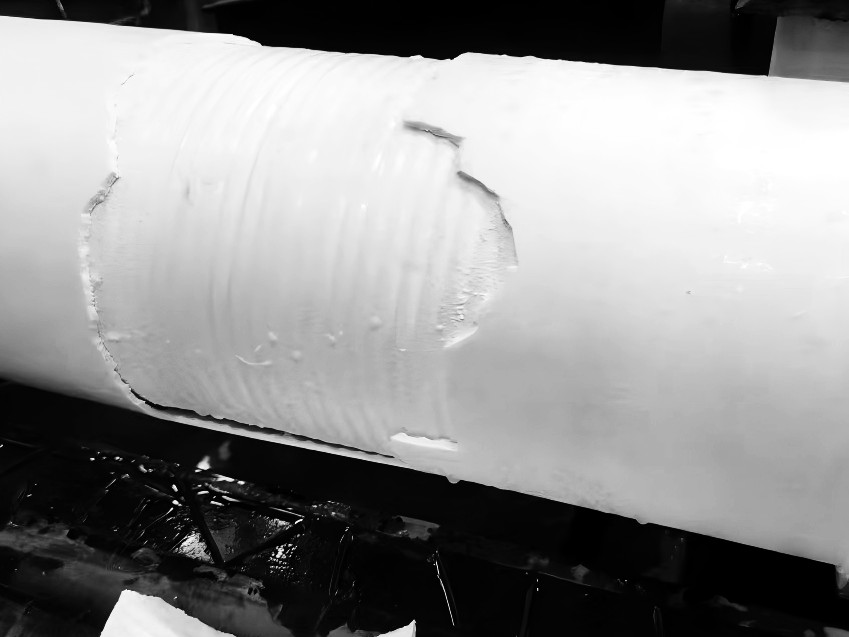
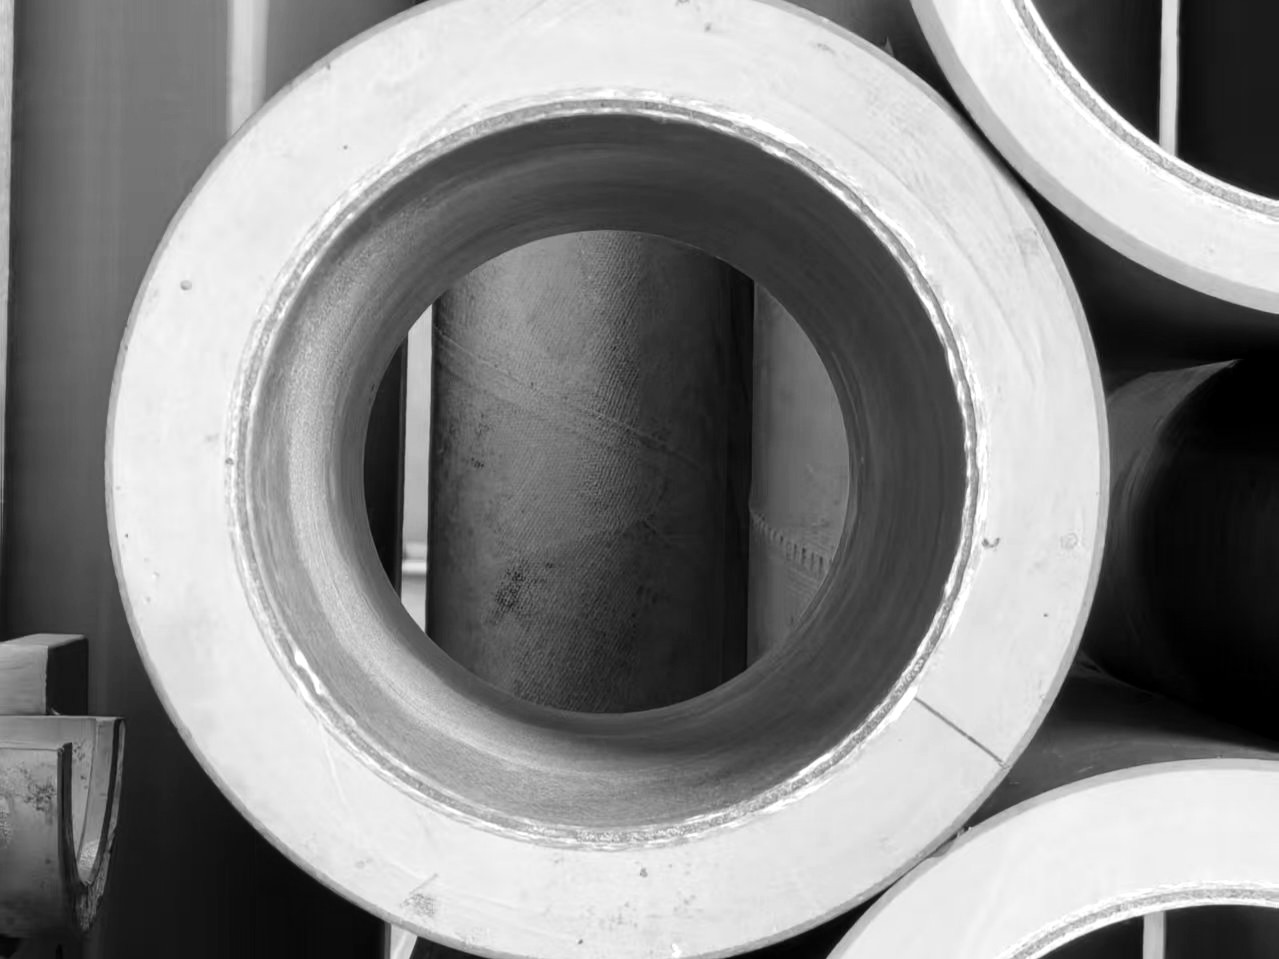
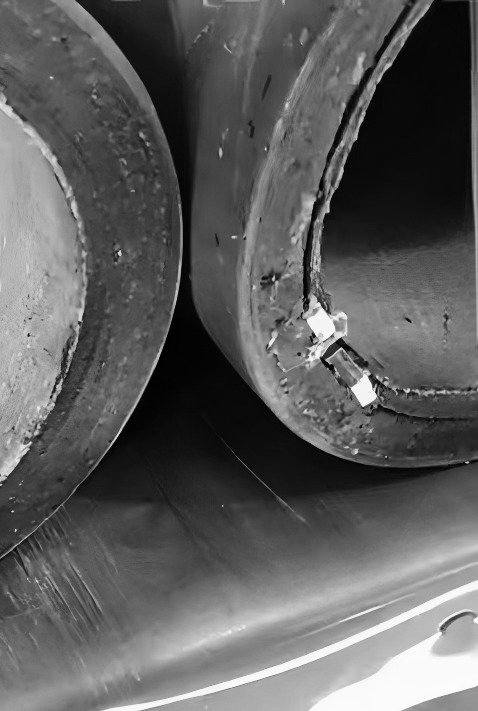
图片为传统聚氨酯套筒的典型失效形态
实机证据
目前的记录
真正要看的那个数,是套筒投入使用多年之后,再测量一次的数据。
8 年
早期样品在客户印刷机上运行至今,外径基本没有变化
4 次
澳科利 2020–2025 年获《CI FLEXO TECH》技术创新奖,其中 2025 年为 sleeveX™
从一支套筒开始
把一台印刷机的芯轴外径、面长和印刷周长发给我们,我们会为您报价一支匹配的试用套筒