每一層用什麼材料,以及它改變了什麼
表面、支撐層和端面,按它們對印刷的重要程度依次說明。每一項材料選擇,都對應一個可測量的結果。
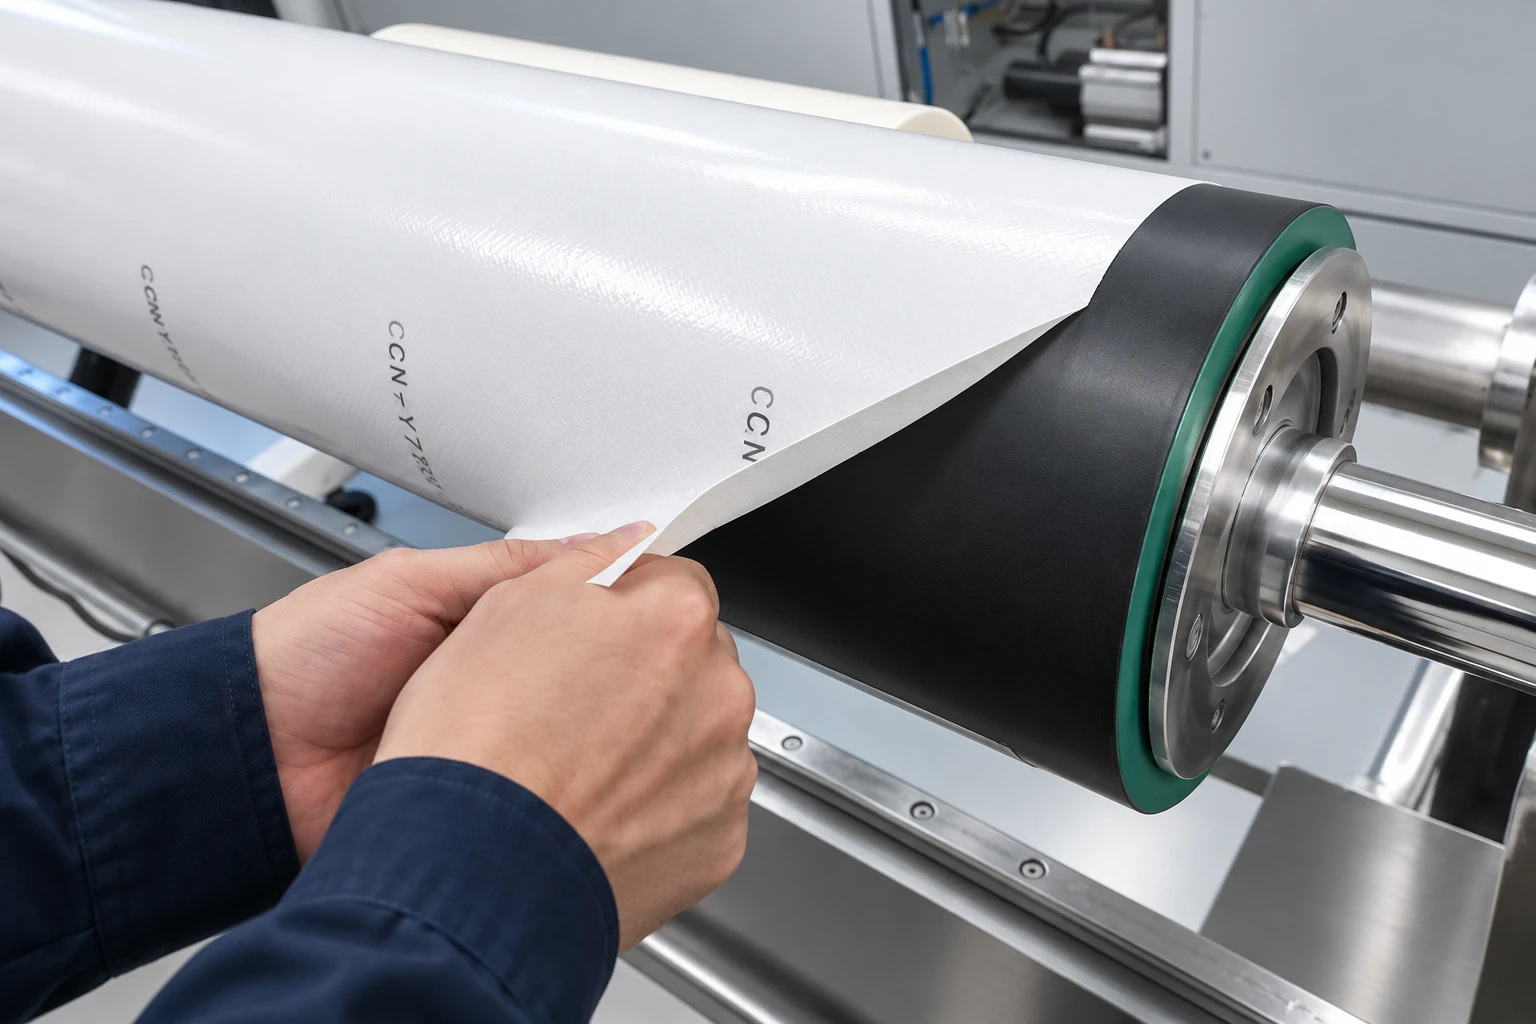
用環氧樹脂取代聚氨酯
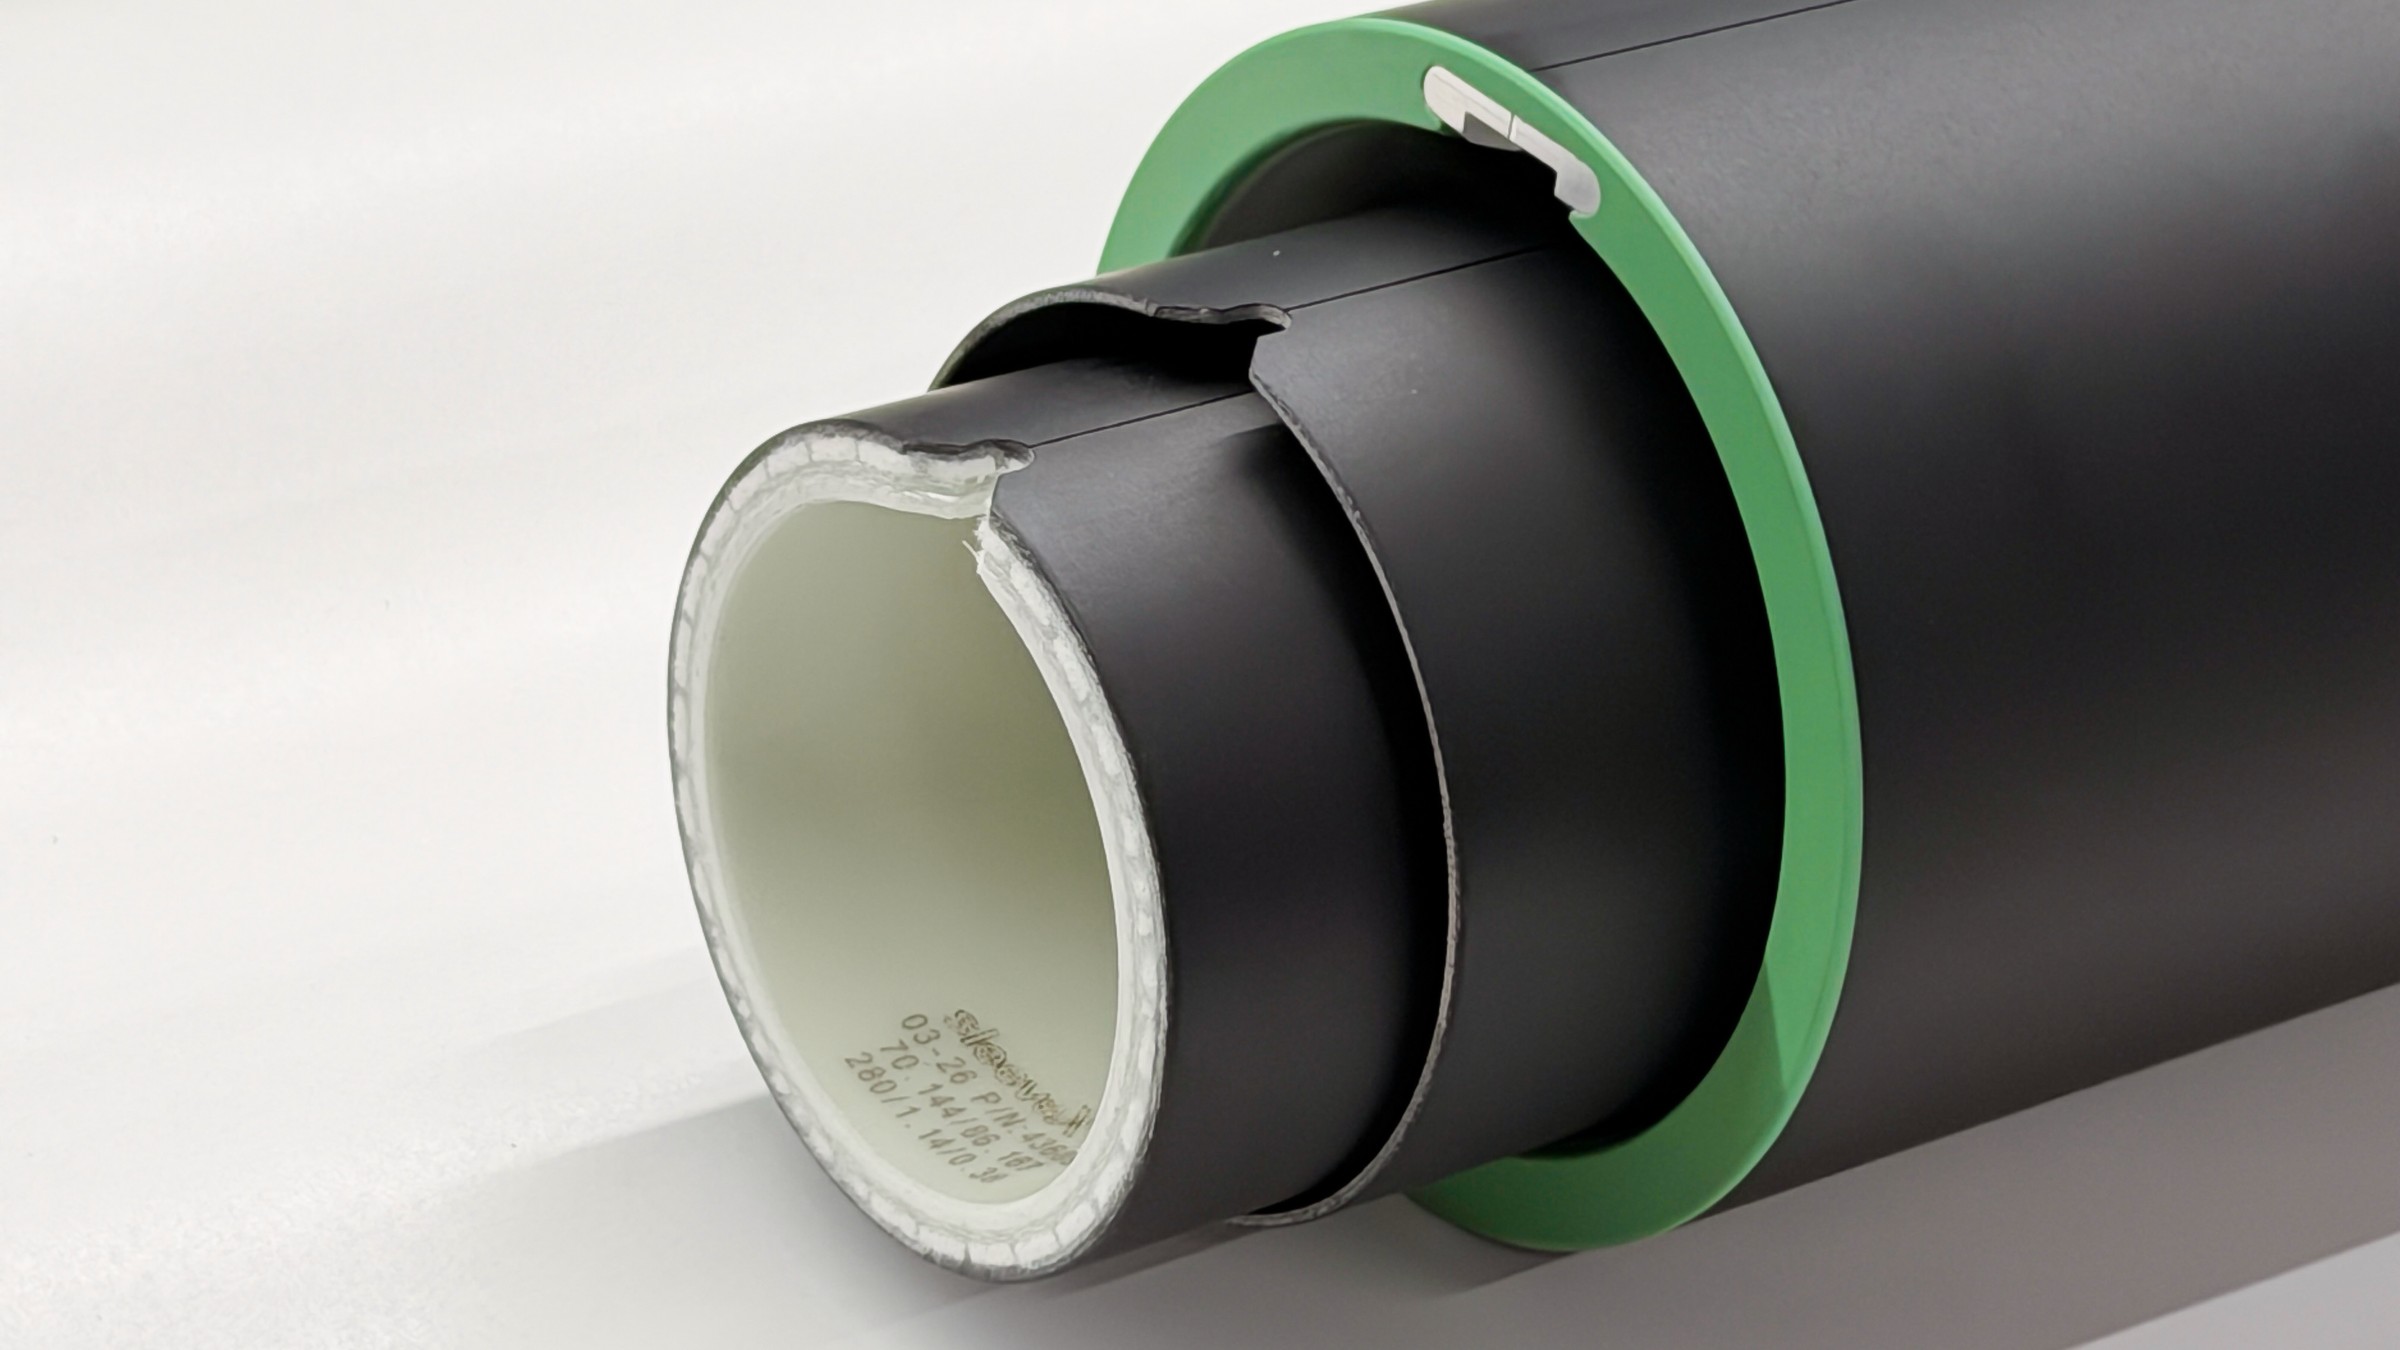
套筒平時承受的操作大多在表面:貼版、剝膠帶時的剝離力、溶劑清洗。sleeveX™ 用的是緻密的環氧樹脂體系,邵氏硬度 D82,超薄型 X-MUT 為 D90,耐刮擦、耐受清洗溶劑,可做抗靜電。
- 邵氏硬度 D82 環氧樹脂表層(X-MUT 為 D90)
- 耐受清洗溶劑
- 耐刮擦、可做抗靜電
貼版膠帶:品牌、型號與黏性等級
貼版和剝膠帶,是這個表面每天都在做的事。
- 主流品牌、不同型號與黏性等級均做過貼合測試
- 剝離後殘膠明顯減少
- 更換膠帶後表現穩定
用芳綸蜂窩取代發泡聚氨酯
傳統套筒的支撐層是發泡聚氨酯,輕是輕,但會吸水、受壓變形、隨溫度膨脹。X-MLW 輕量型用的是航空級芳綸蜂窩:黏接成型的蜂窩格結構,密度很低,吸水率小於 0.5%,熱膨脹係數 2–5 ppm/°C。更薄的三個型號由玻纖與複合結構承擔同樣的載荷。
載荷由膠接複合結構承擔而不是發泡材料,後面是一體成型的密封端面
六層結構,由外到內
X-MLW 輕量型的六層結構,由印刷表面向內排列。更薄的三個型號採用產品頁列出的其他結構。
- 硬質聚氨酯表面 — 被膨脹的芯材頂起,從基體上剝離
- 發泡聚氨酯支撐層 — 遇潮膨脹,頂脹表層;受壓變形
- 端面沒有密封 — 溶劑沿毛細滲入,結構層分層、腐蝕
六層結構適用於 X-MLW 輕型(壁厚 10–100 mm)。更薄的型號採用產品頁所列的對應結構。
比較全部四個型號SilentShield™ 緩撞盾與端面全密封
端面是套筒最容易受損的部位,也是溶劑滲入的入口。這兩個問題,用同一個一體成型的部件一起解決。
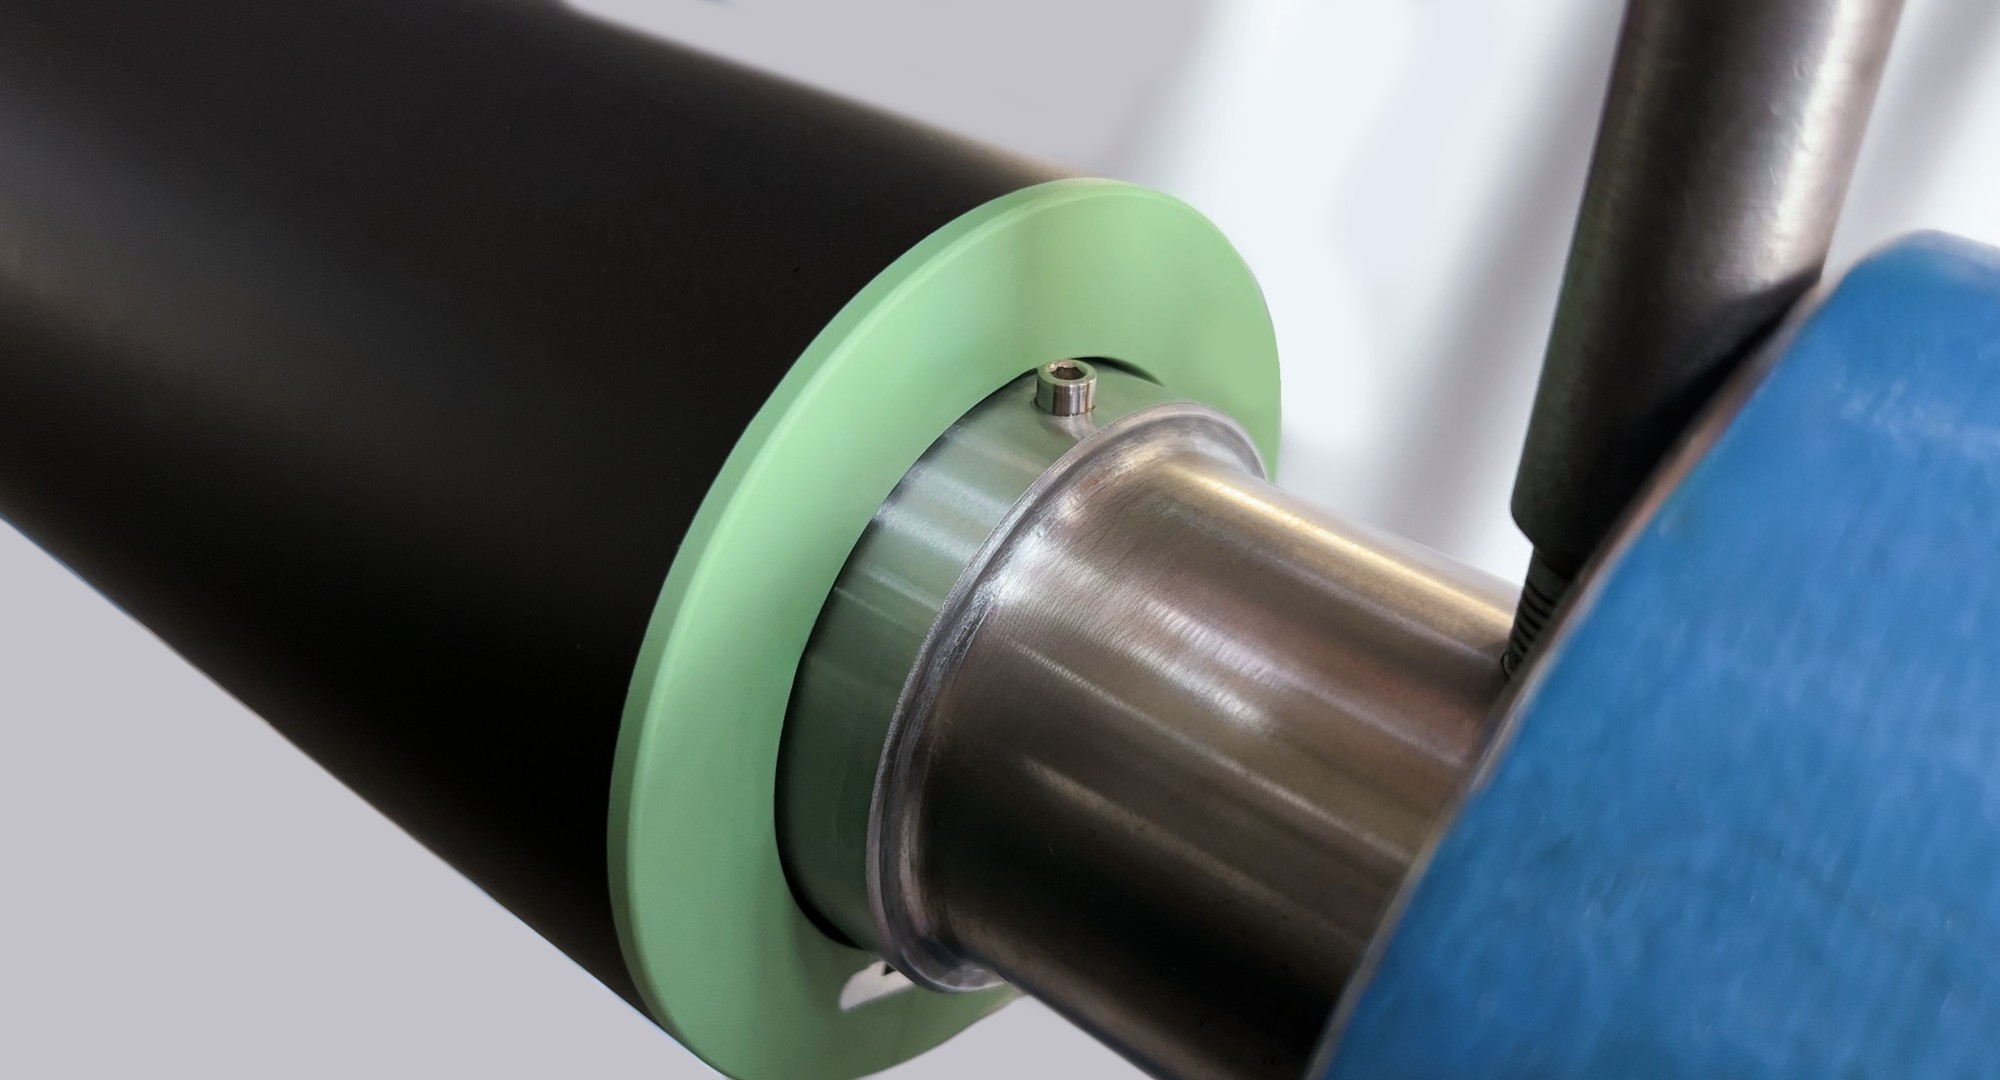
吸收碰撞的端面
高韌性聚合物與套筒主體一體成型。裝卸時的磕碰能量被端面吸收,端面不易崩裂或分層。
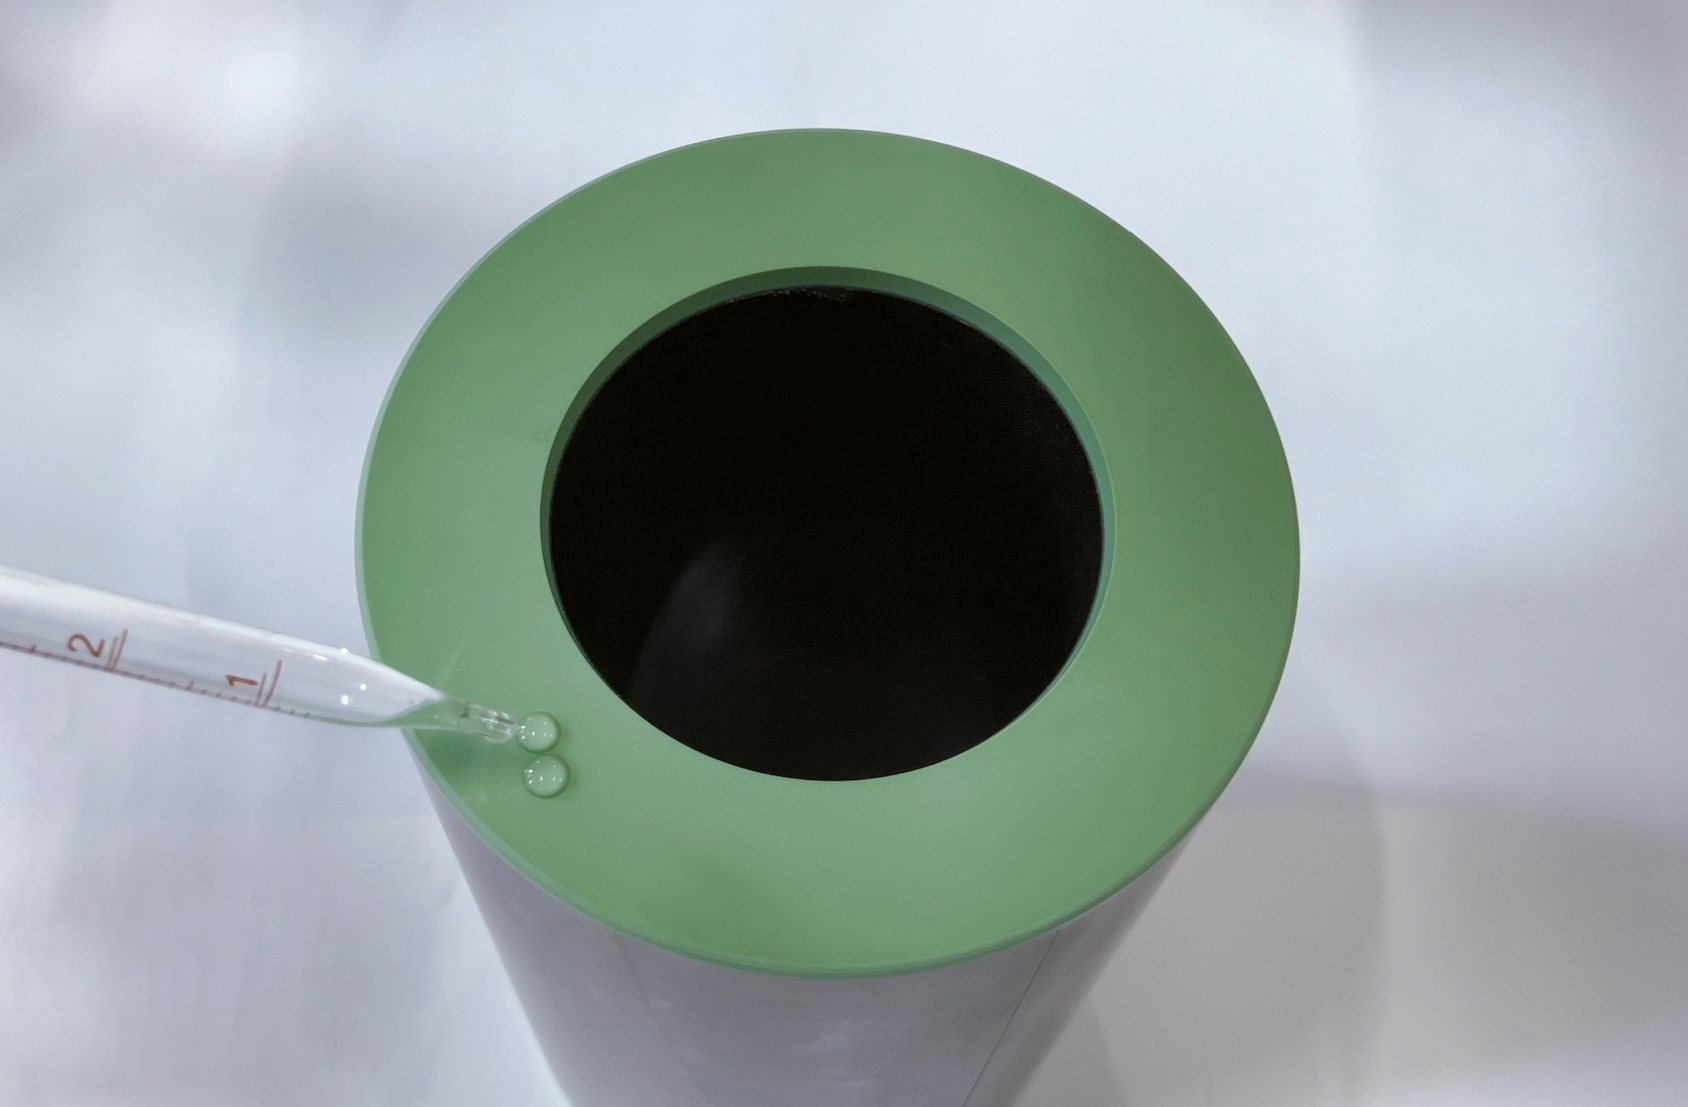
端面整體密封
連續的物理屏障阻斷了油墨和清洗溶劑藉毛細作用進入結構層的通道。液體停留在表面,而不是滲進去。
決定套筒會不會打滑的那一層
內膽在我們自研的設備上、在恆溫恆濕廠房內纏繞成型。三項製程控制讓它的抱緊力在批次之間保持一致。
- 1
恆張力控制
全自動閉迴路系統將纏繞張力保持穩定,避免內膽出現局部應力集中。
- 2
纖維絲束路徑建模
鋪設路徑經過演算法優化,內膽的記憶效應就來自這裡,所以對芯軸的抱緊力保持一致。
- 3
自動勻膠界面體系
樹脂浸潤比例受控計量,在層間結合力與阻尼之間取得平衡。
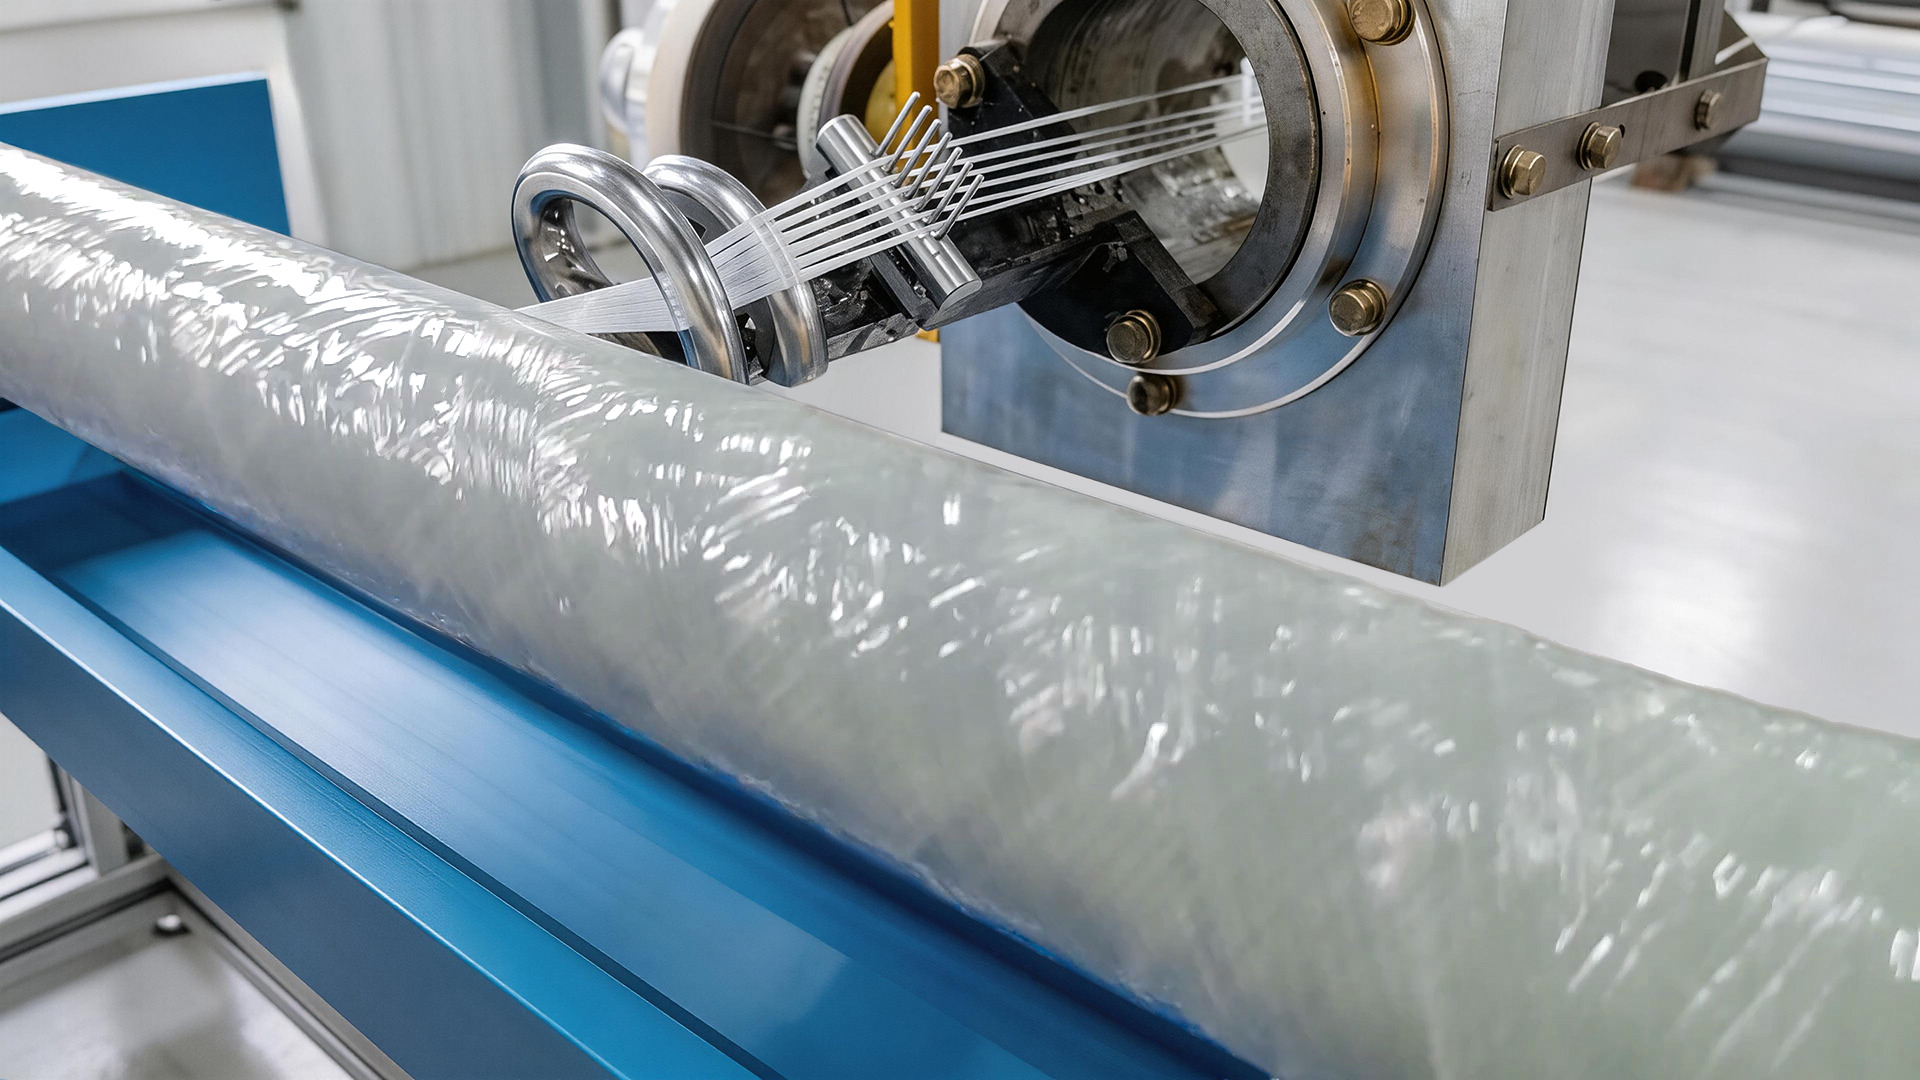
自有設備纏繞,恆溫恆濕廠房
內膽在澳科利自研纏繞設備上、在恆溫恆濕廠房內生產。自繞加恆溫恆濕,是同批次套筒之間、以及同規格不同批次之間尺寸一致的原因。
在我們的測試中,內膽在 650 m/min 以及快速加減速過程中不會出現打滑,並且能獲得合適的裝卸鬆緊度。
四項物理特性,三種芯材
表面之下的支撐層,決定外徑穩不穩定。下面是業界做套筒常用的三種芯材公開的物理特性區間,可與現用套筒的技術資料逐項對照。
區間取自我們的產品技術資料,不換算成單一數值。
熱膨脹係數ppm/°C
越低越好印刷機升溫時的套印漂移
- sleeveX™ 芳綸蜂窩2–5
- 發泡聚氨酯50–150
- 六邊形氈布20–40
密度kg/m³
越低越好每次換版的搬運重量
- sleeveX™ 芳綸蜂窩20–80
- 發泡聚氨酯30–120
- 六邊形氈布60–650
吸水率%
越低越好潮濕廠房或溶劑清洗後的膨脹
- sleeveX™ 芳綸蜂窩< 0.5
- 發泡聚氨酯1–5
- 六邊形氈布1–3
抗彎強度MPa
越高越好長期貼版壓力下是否變軟
- sleeveX™ 芳綸蜂窩20–40
- 發泡聚氨酯0.5–1.5
- 六邊形氈布8–16
每一支套筒出廠前都經過測量
四項數據,設備廠或技術負責人在進料檢驗時都可以複核
印刷圖案尺寸與套印精度
印刷壓力均勻,避免局部色差
網點精準,避免重影
高速運轉平穩
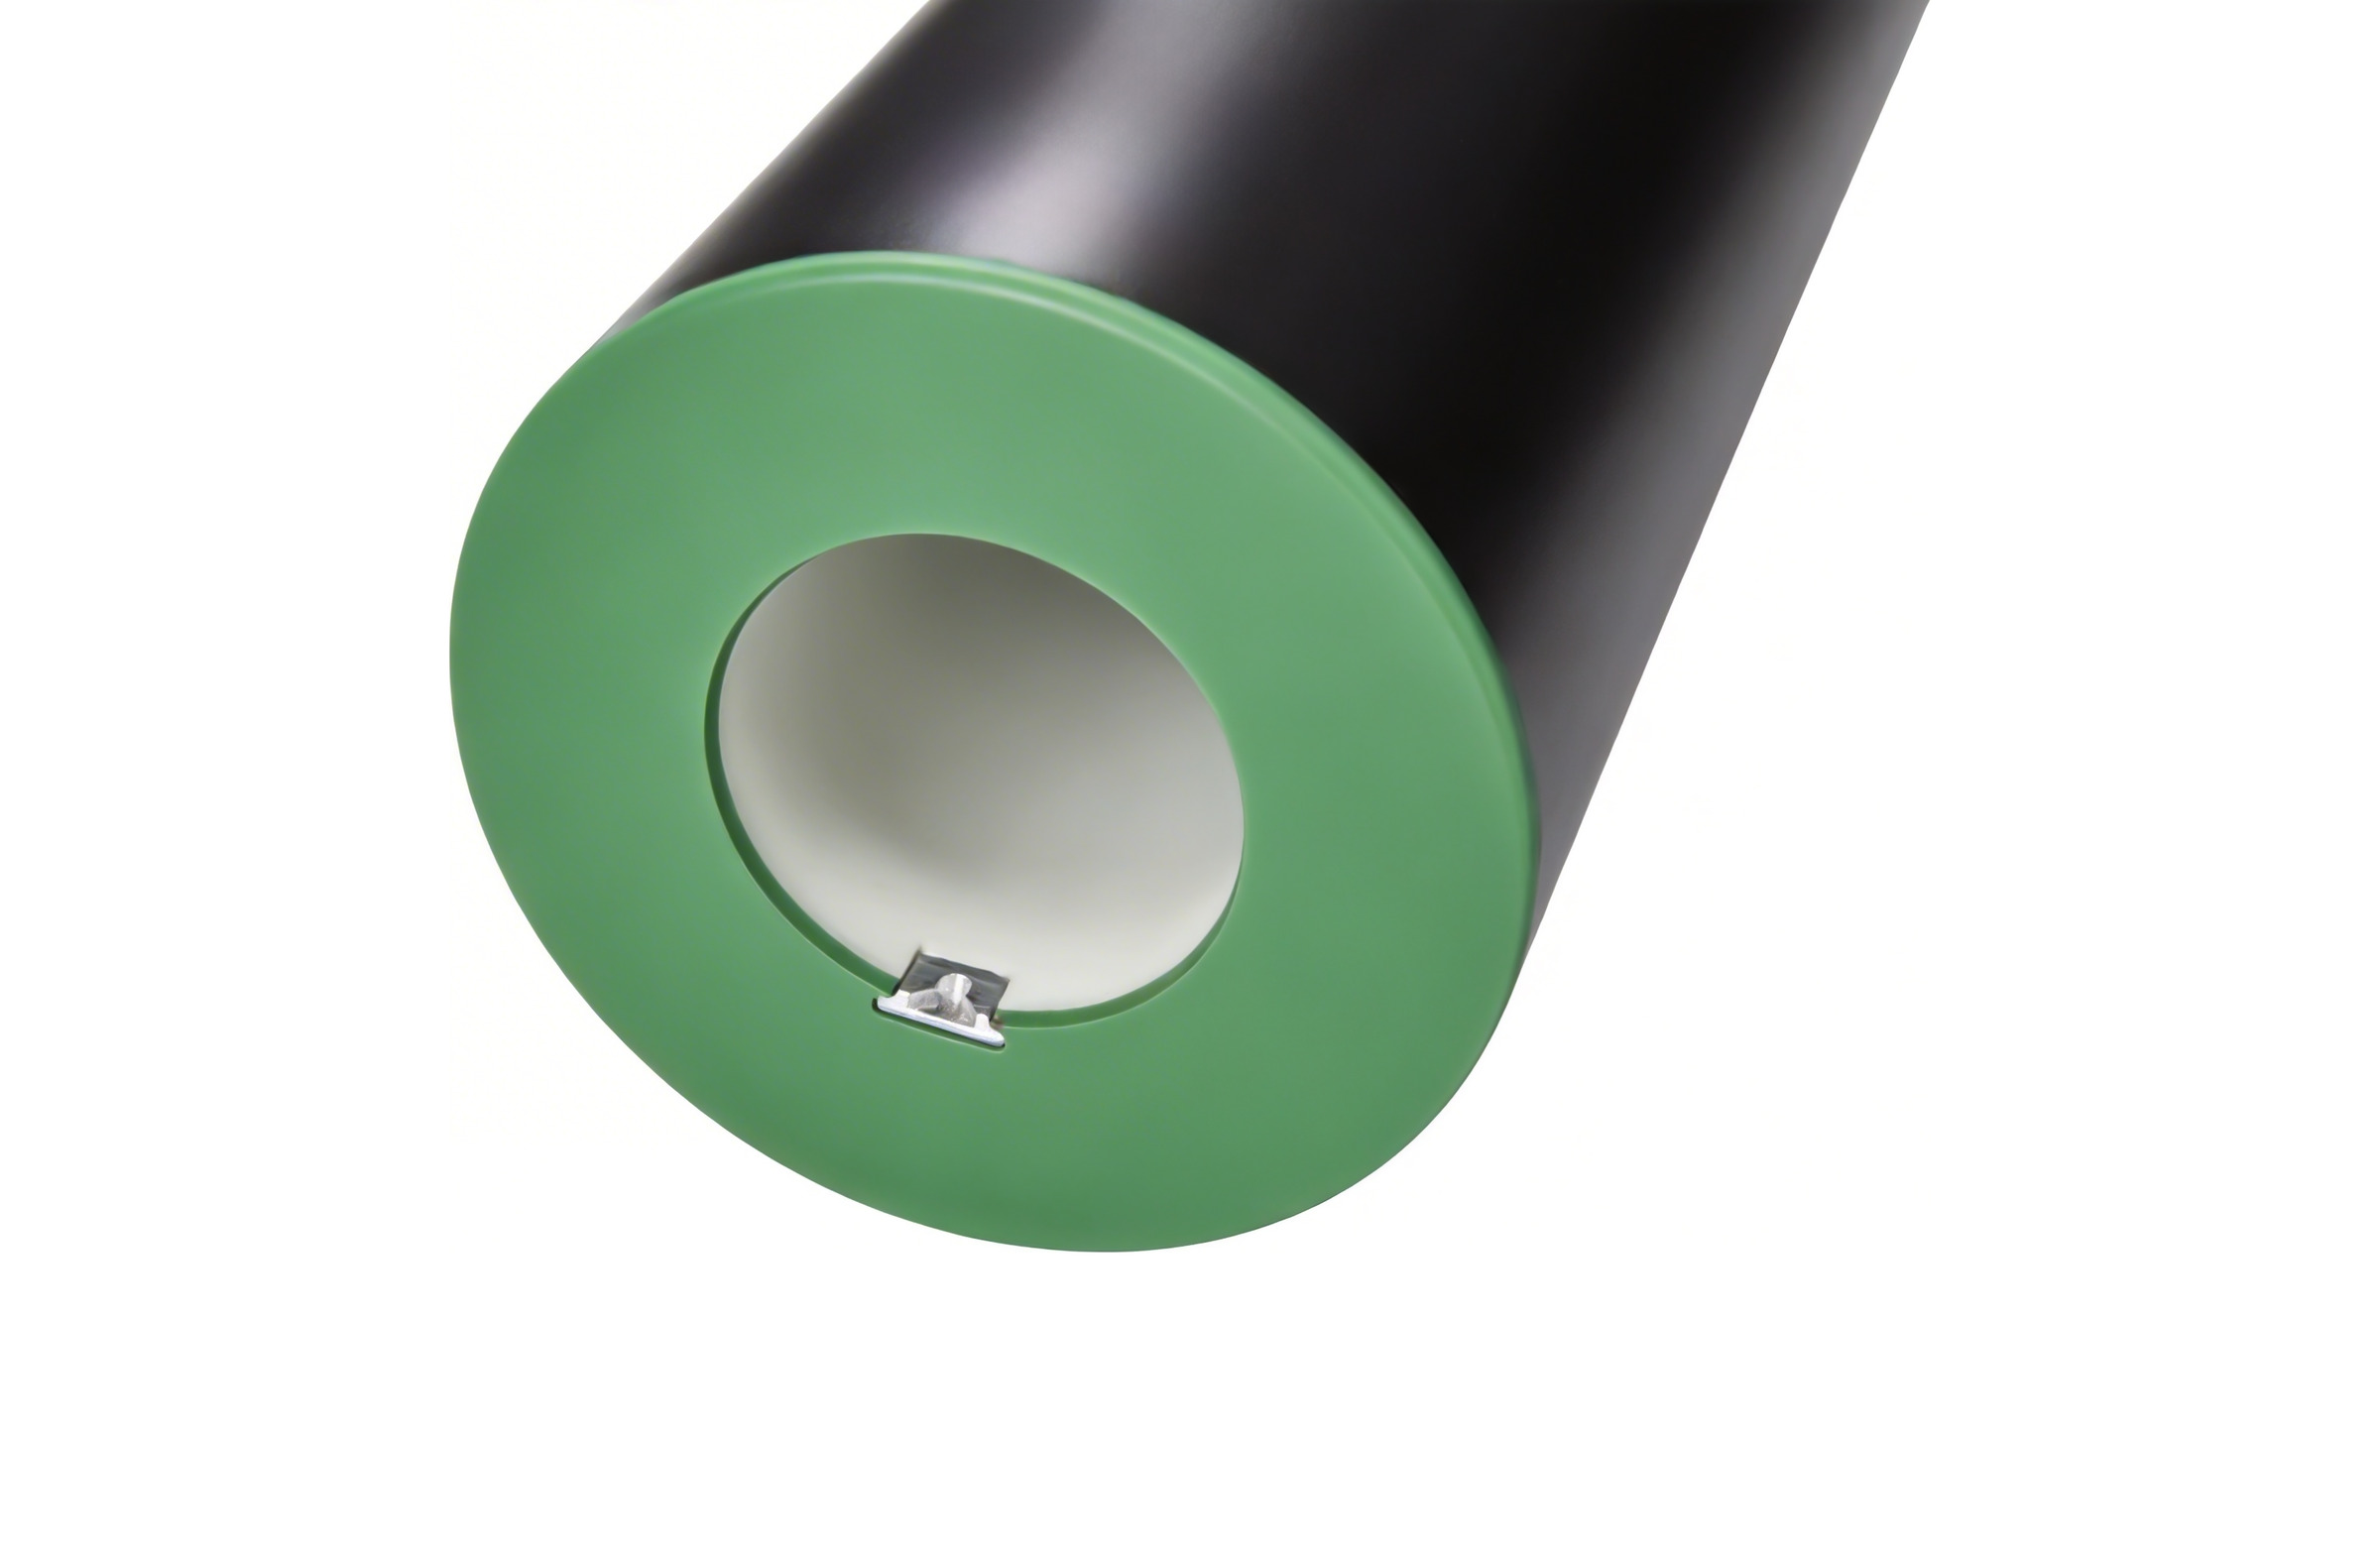
定位槽
金屬材質,在自主研發的專用設備上按國際通用尺寸加工,與市場上多種品牌柔印機相容。
防靜電選配
四個型號均可提供內外通體防靜電型,對地電阻小於 1×10⁶ Ω,適用於薄膜印刷。
一台機器上的八年
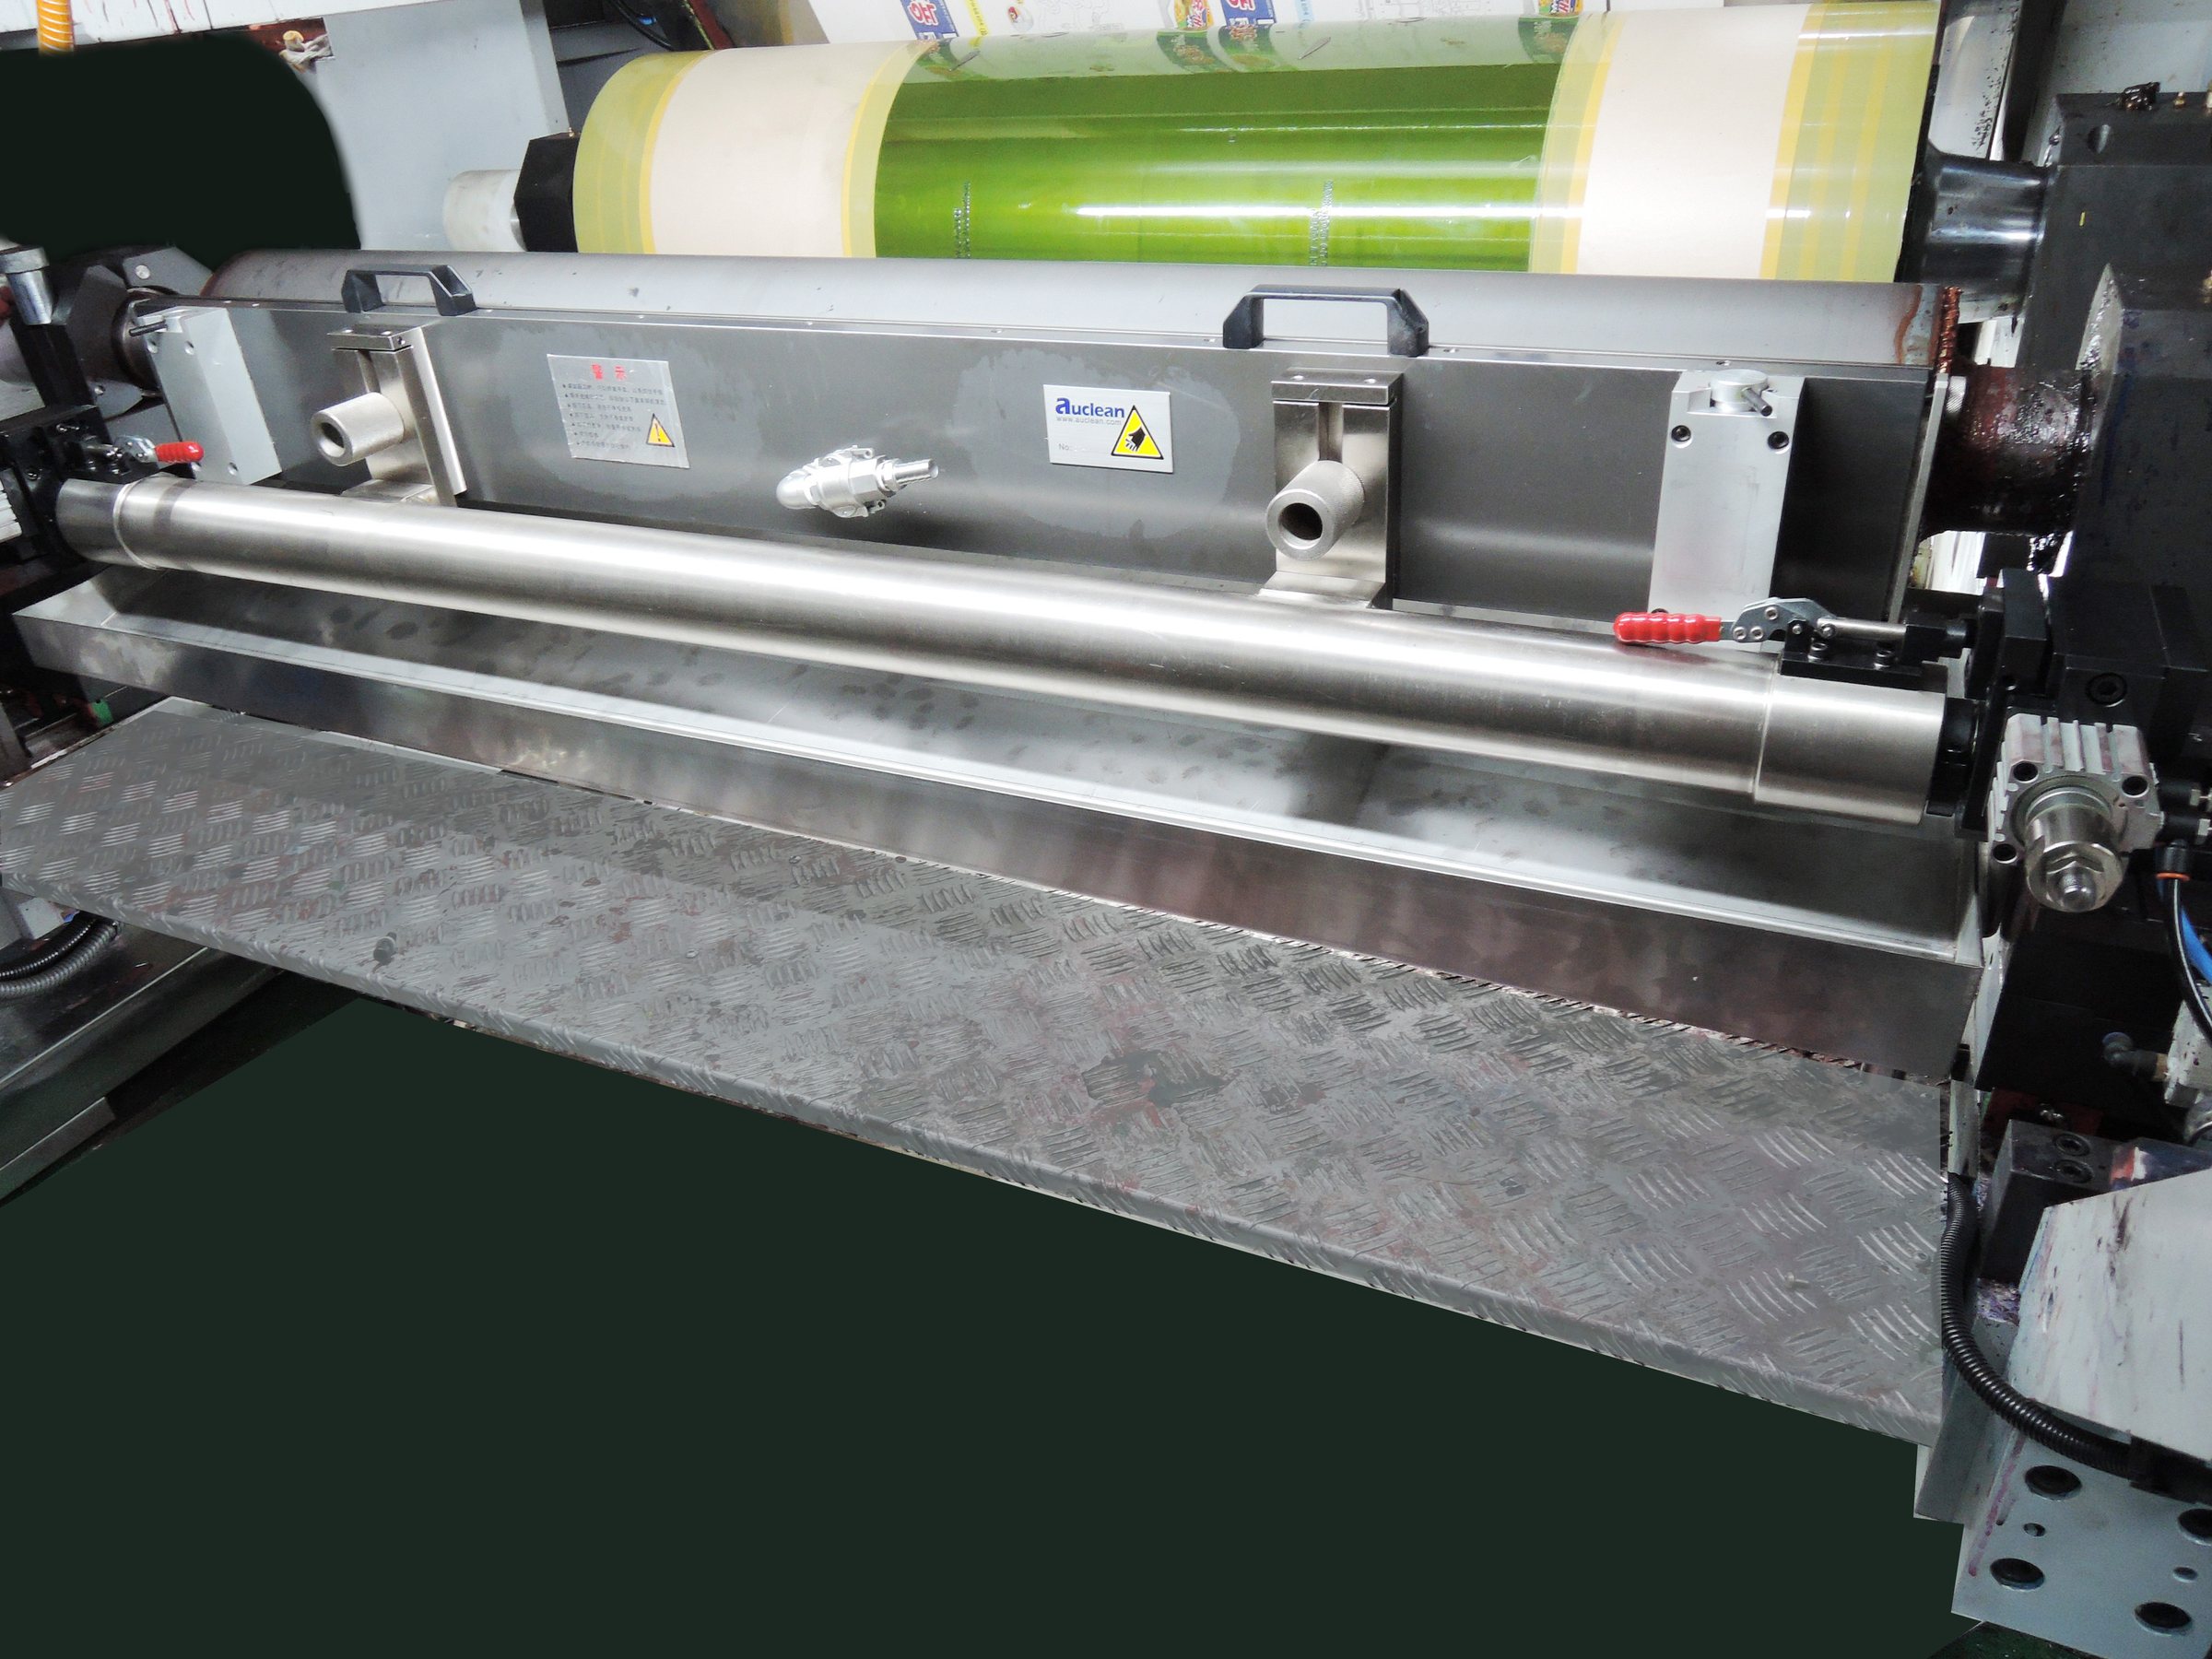
早期 sleeveX™ 樣品已在一家客戶的印刷機上連續運轉八年,外徑基本沒有變化。這是一台印刷機在這段時間裡的實際使用數據,不是實驗室結果。
指定型號與尺寸的技術資料表
告訴我們型號與尺寸,工程師會回覆相關數據。