sleeveX™ 是怎麼設計出來的
從功能反推的結構
我們沒有沿用傳統套筒的結構,而是用第一性原理提問:套筒的每個部分承擔什麼功能?把功能做到理想,需要哪些物理特性?再按這些特性去找材料。
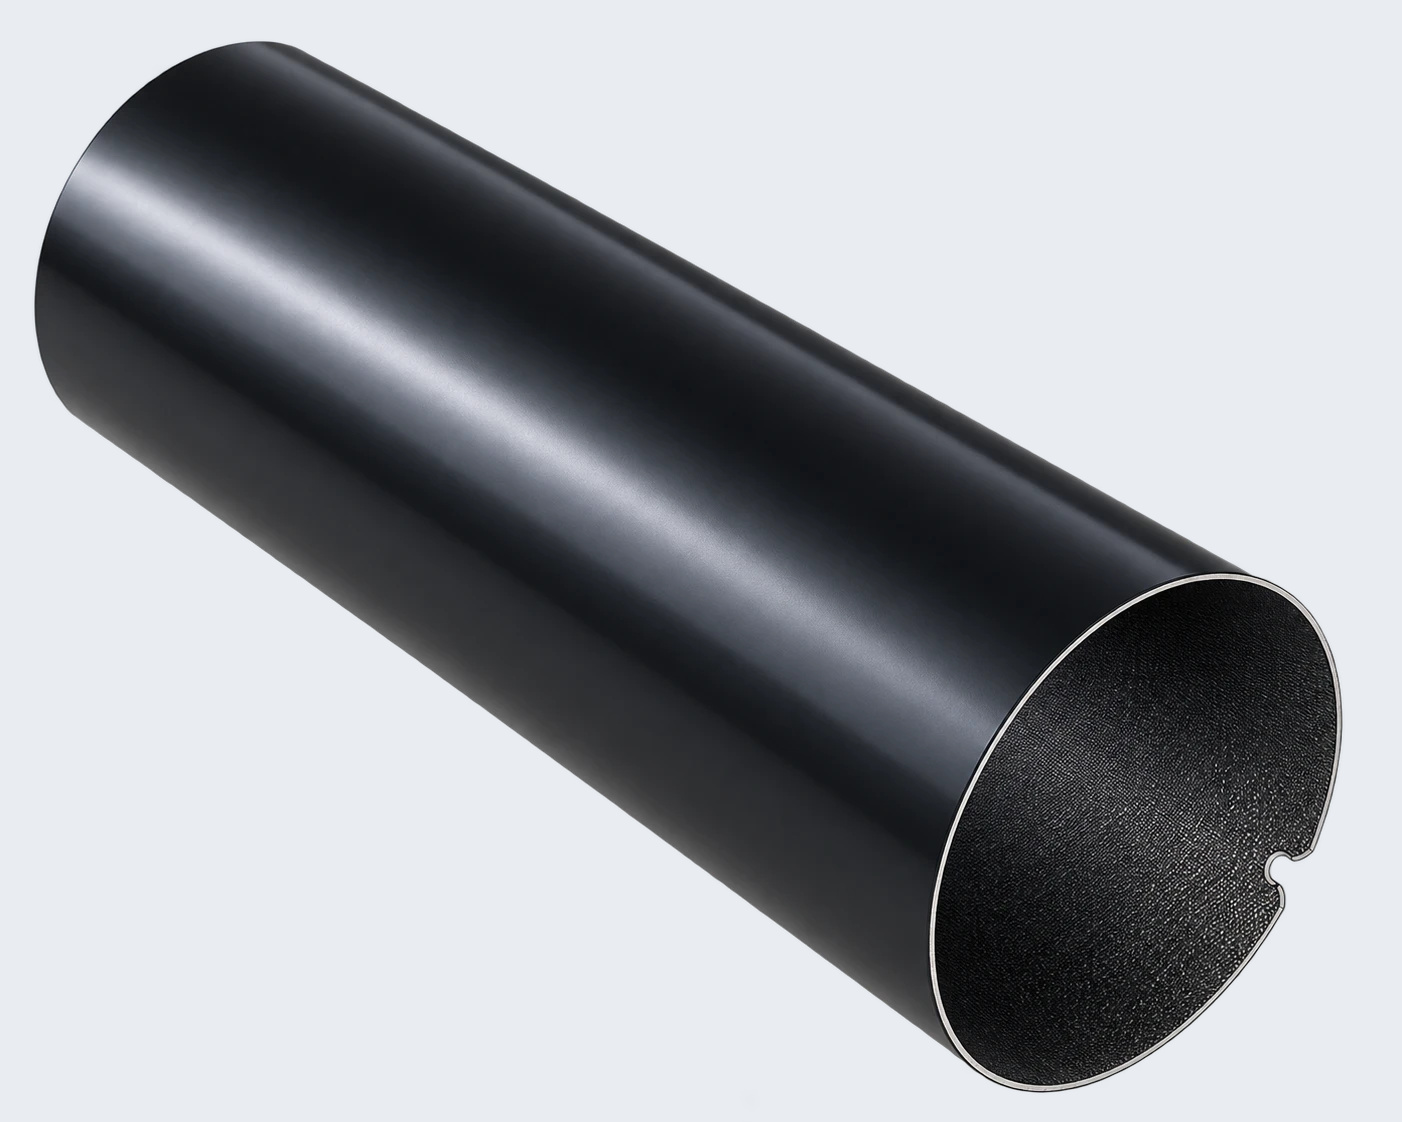
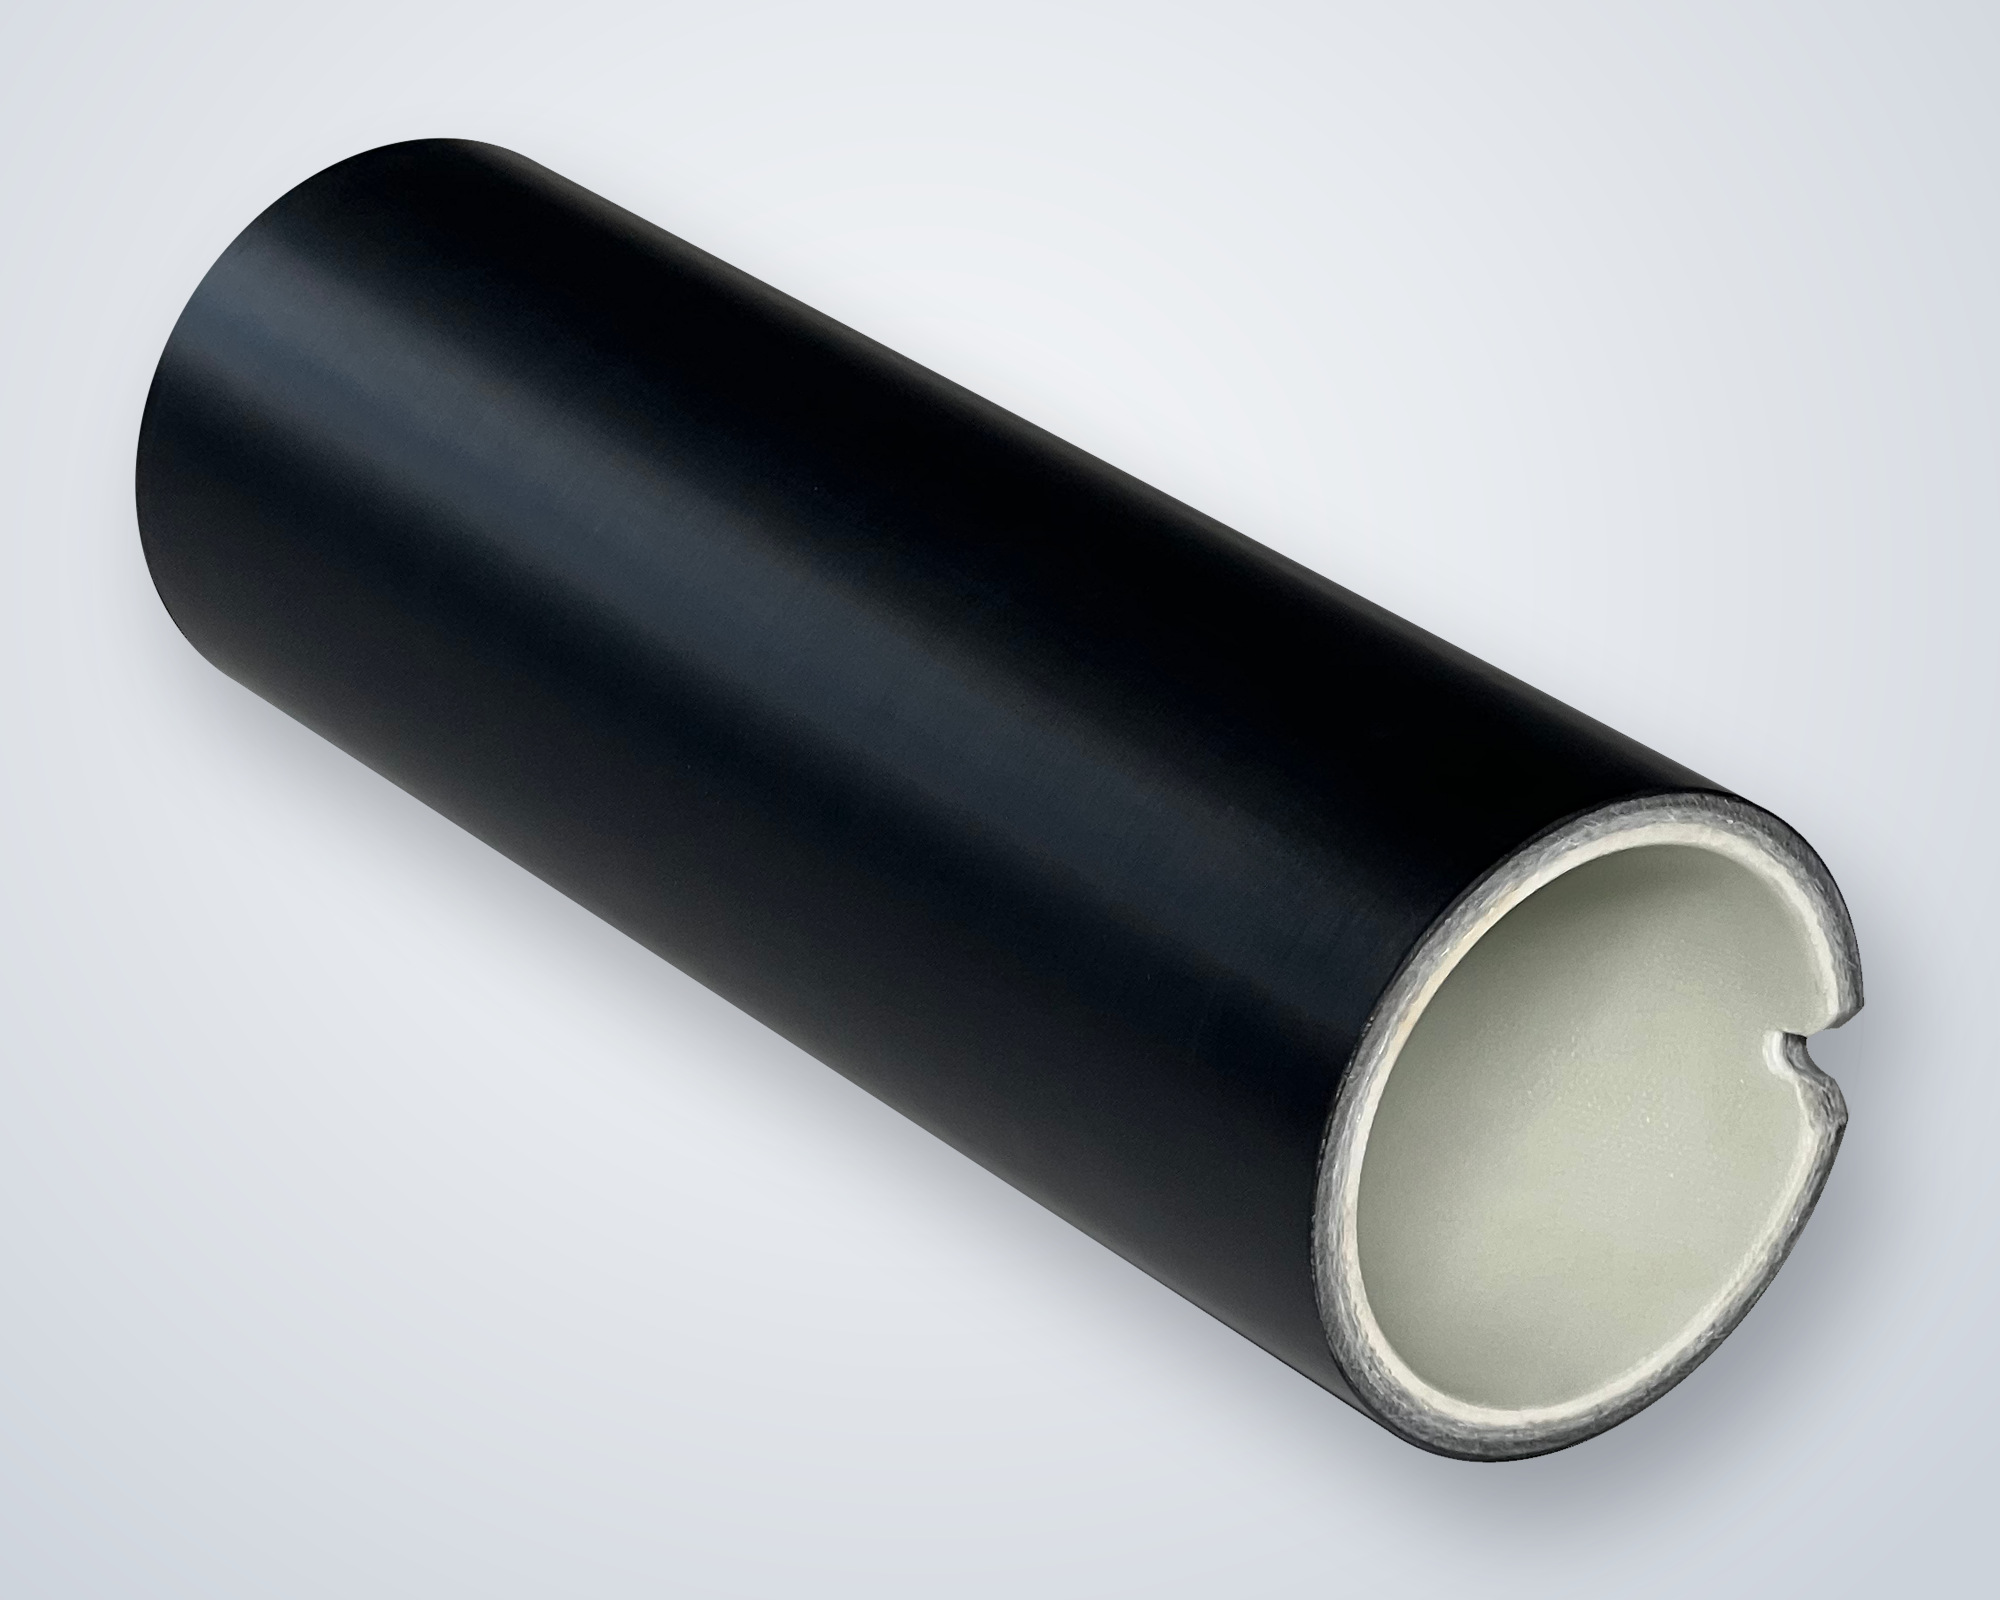
支撐層要輕、抗壓、不膨脹。在一次航空材料展會上我們找到了同時滿足這三點的材料:芳綸蜂窩,航空器夾層結構常用的芯材。它後來成了 sleeveX™ 輕量型的支撐層。
有了材料,還要有把它們做成套筒的製程技術——非標準設備與產線都由內部設計,不遷就現成方案。研發週期因此長達十年。
三處替換
- 表面聚氨酯環氧樹脂體系
- 支撐層發泡聚氨酯立體芳綸蜂窩結構
- 端面事後黏接與主體一體成型
傳統結構的承載層無一沿用——這是一次革命性的重建。
看每一層用了什麼製造
自有的關鍵工序
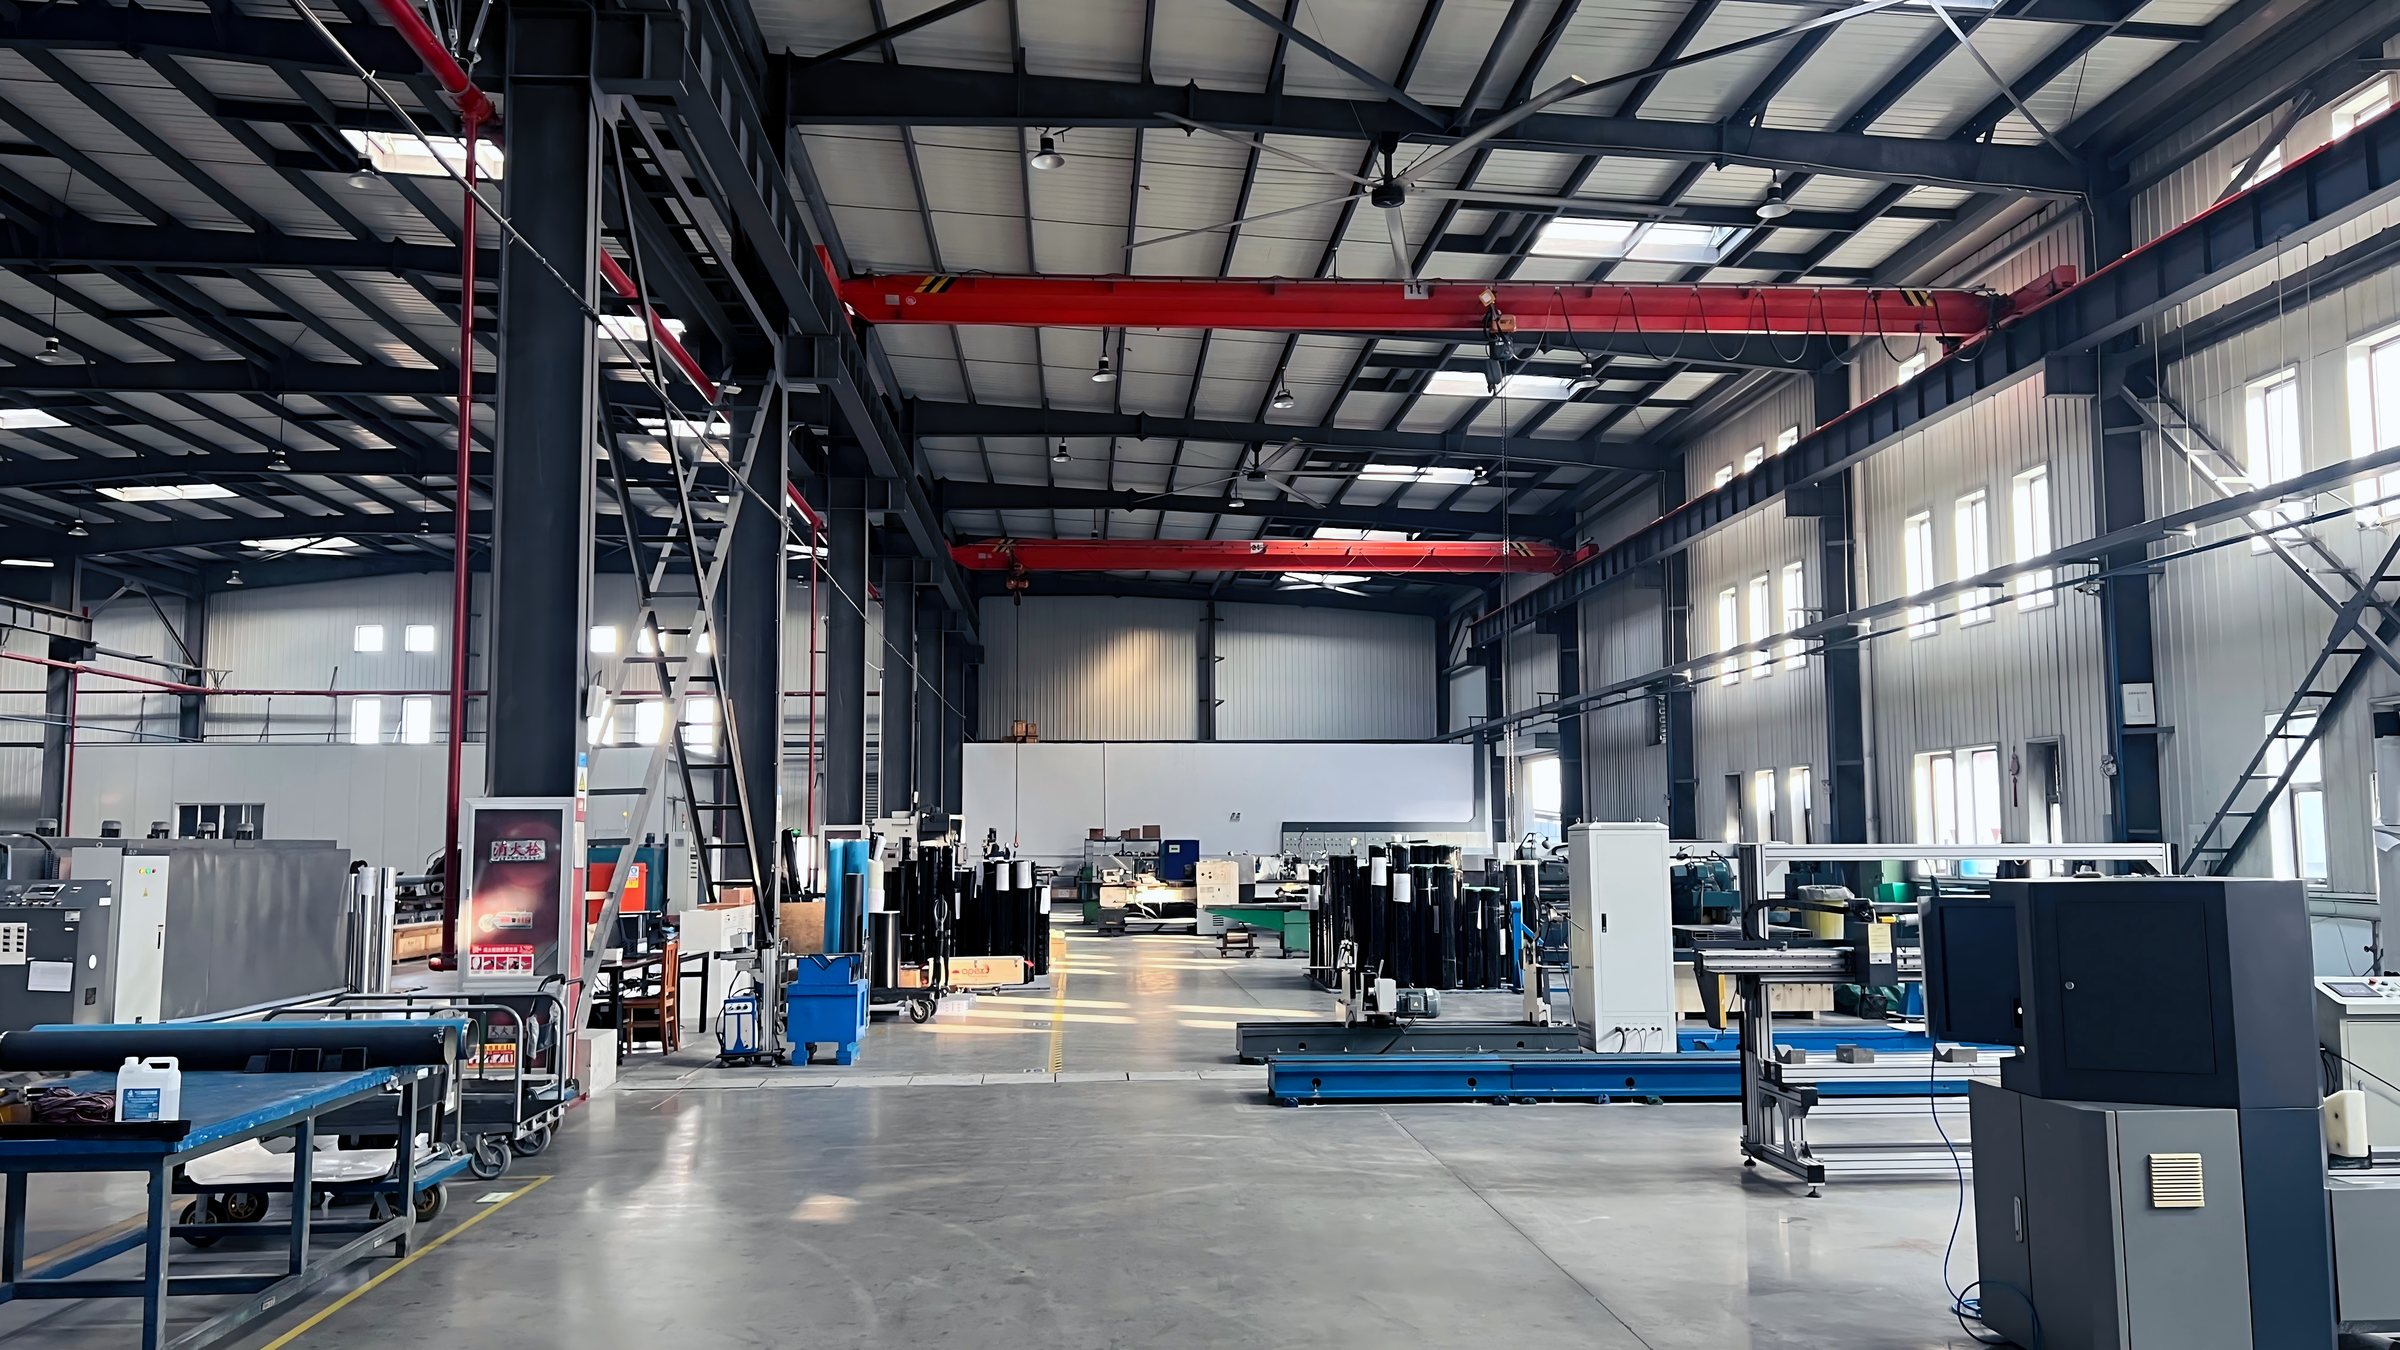
這些工序所用的設備,多數是我們為了把套筒高效量產而自研的非標準設備。
端面一體成型
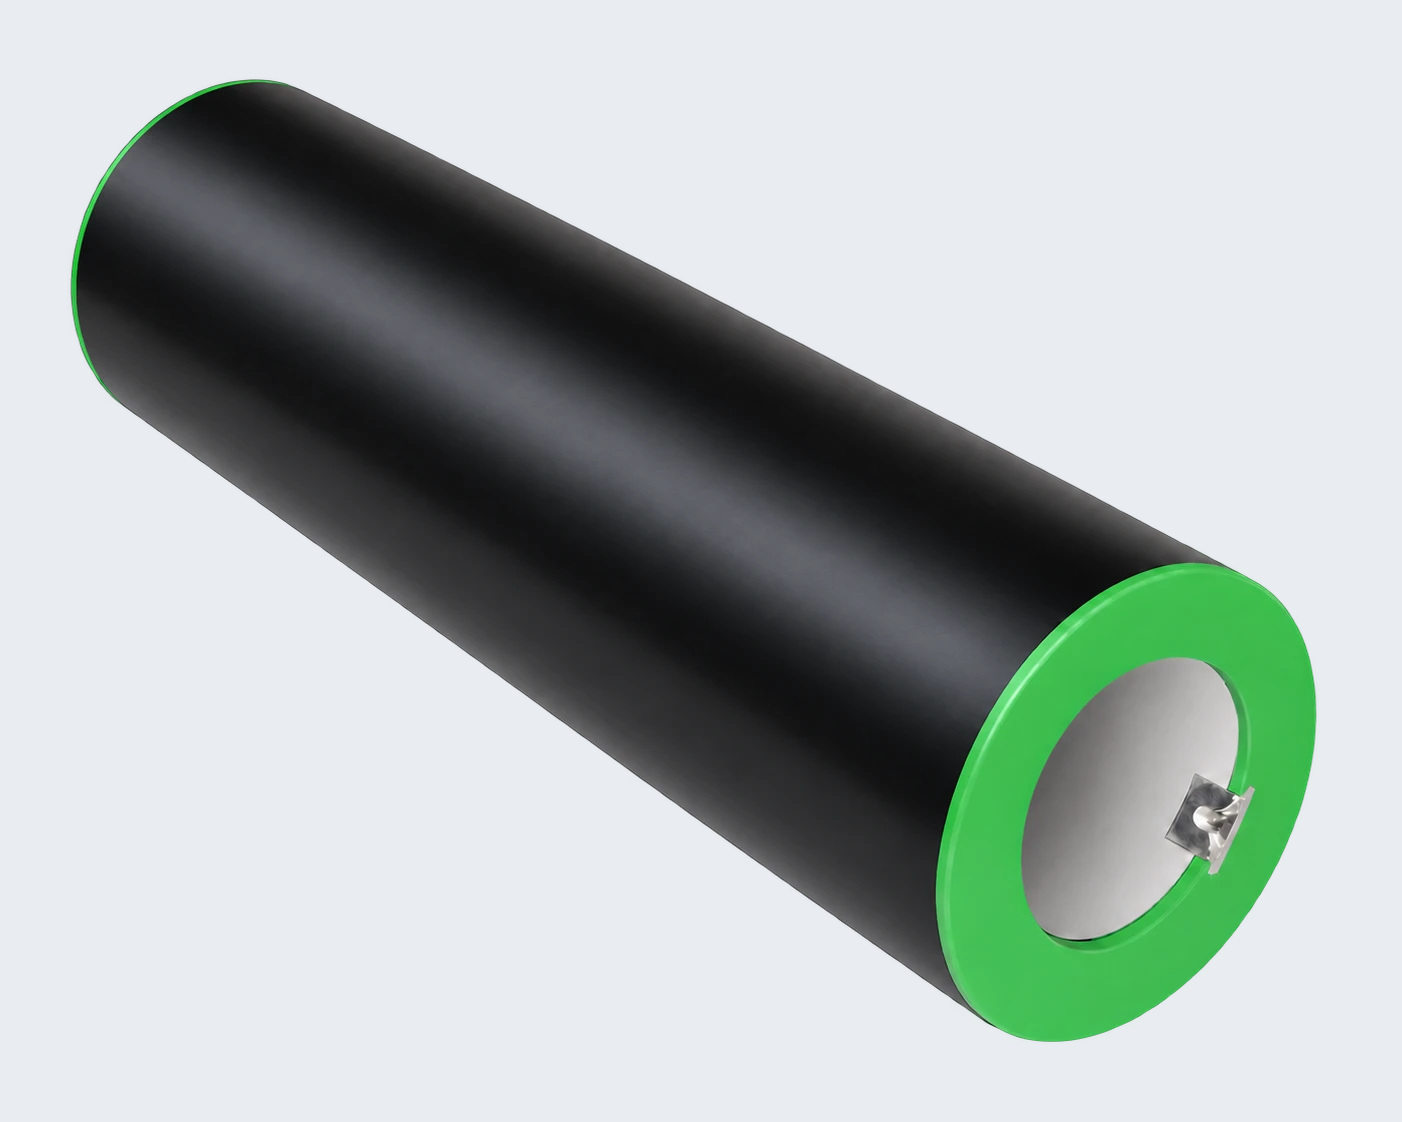
端面用高韌性聚合物與套筒主體一體成型,兩者之間沒有接縫。
內膽自繞
FiberP™ 內膽在澳科利自研纏繞設備上、在恆溫恆濕廠房內繞製,張力由閉迴路系統控制。
蜂窩芯積層
芳綸蜂窩支撐層膠接在兩層玻纖之間,整體固化成型。
出廠前全檢
每一支套筒裝箱前都測量外徑、直線度、跳動度和動平衡。
工程
兩支工程師團隊
做這支套筒的是兩支工程師團隊:一支是深耕柔印的非標準設備機械工程師團隊,一支是材料學工程師團隊。
團隊合起來涵蓋材料學、高分子化學與物理、工程力學、機械製造、印刷技術應用五個學科。每一個都能在這支套筒上找到落點。
- 01材料學支撐層材料是對著四項公開物性選出來的,與業界另外兩種常用芯材並列比較。
- 02高分子化學與物理環氧表面體系、端面的高韌性聚合物、內膽的樹脂浸潤比例。
- 03工程力學芯材的抗彎強度與熱膨脹係數、抑制共振的緩衝層、G2.5 動平衡。
- 04機械製造纏繞設備、恆溫恆濕廠房,以及加工金屬定位槽的自主研發專用設備。
- 05印刷技術應用650 m/min 下的運轉穩定性、薄膜印刷的防靜電選配,以及每一項出廠公差在印刷上意味著什麼。
這張清單從哪裡來
二十多年的代理與技術服務
在做出自己的套筒之前,澳科利做了二十多年貼版套筒世界領導品牌的中國獨家代理——賣,也做技術服務。技術服務是看到失效最直觀的地方,而送回來的總是同樣那幾種。
外徑已經漲出公差的。嚴重的,表層從主體上剝離下來。端面在裝卸磕碰處裂開的。笨重,芯材膨脹。
sleeveX™ 就是對著這張清單,一層一層設計出來的。
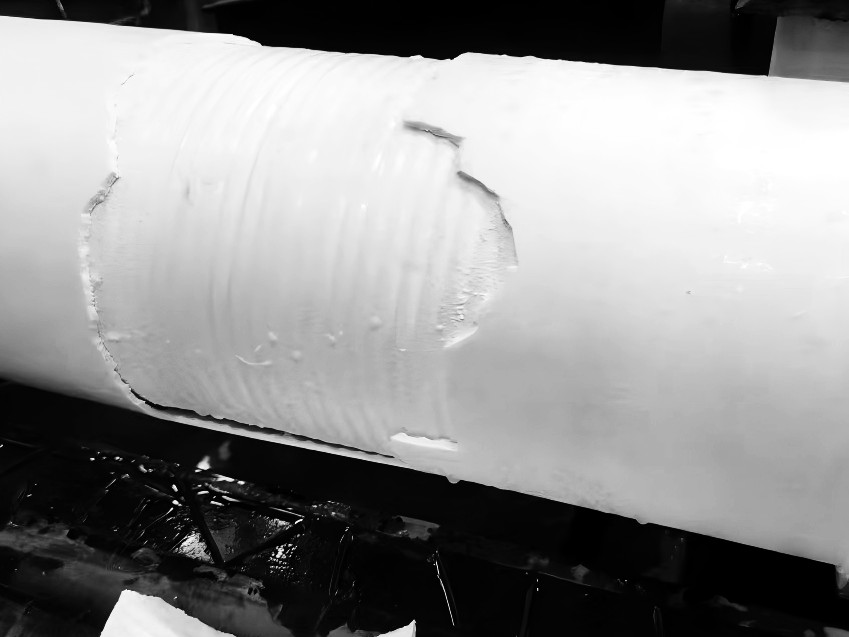
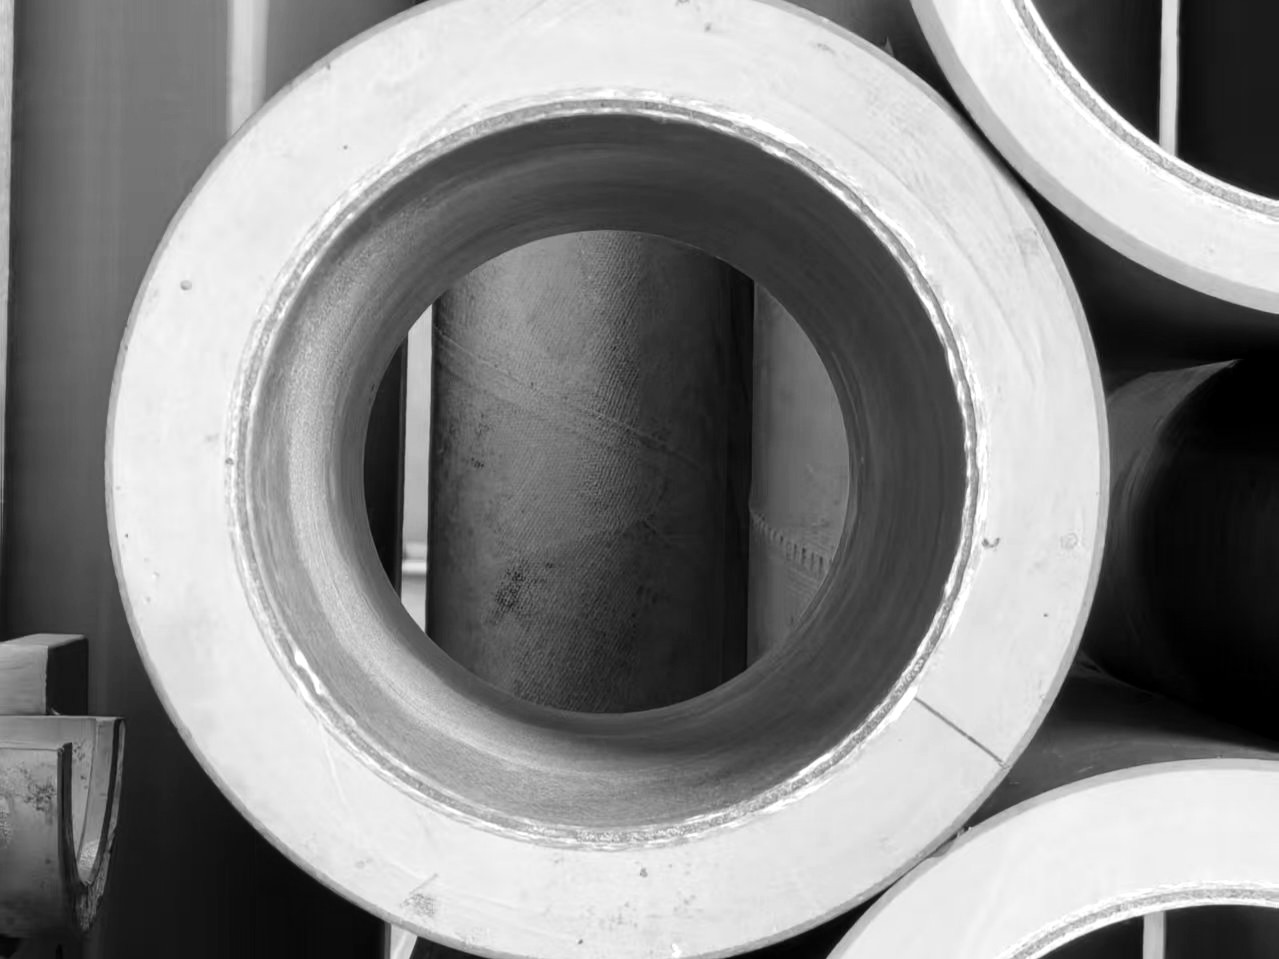
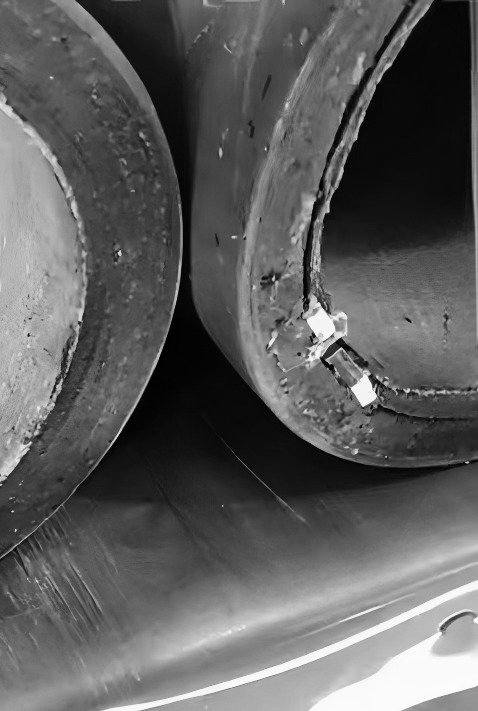
圖片為傳統聚氨酯套筒的典型失效形態
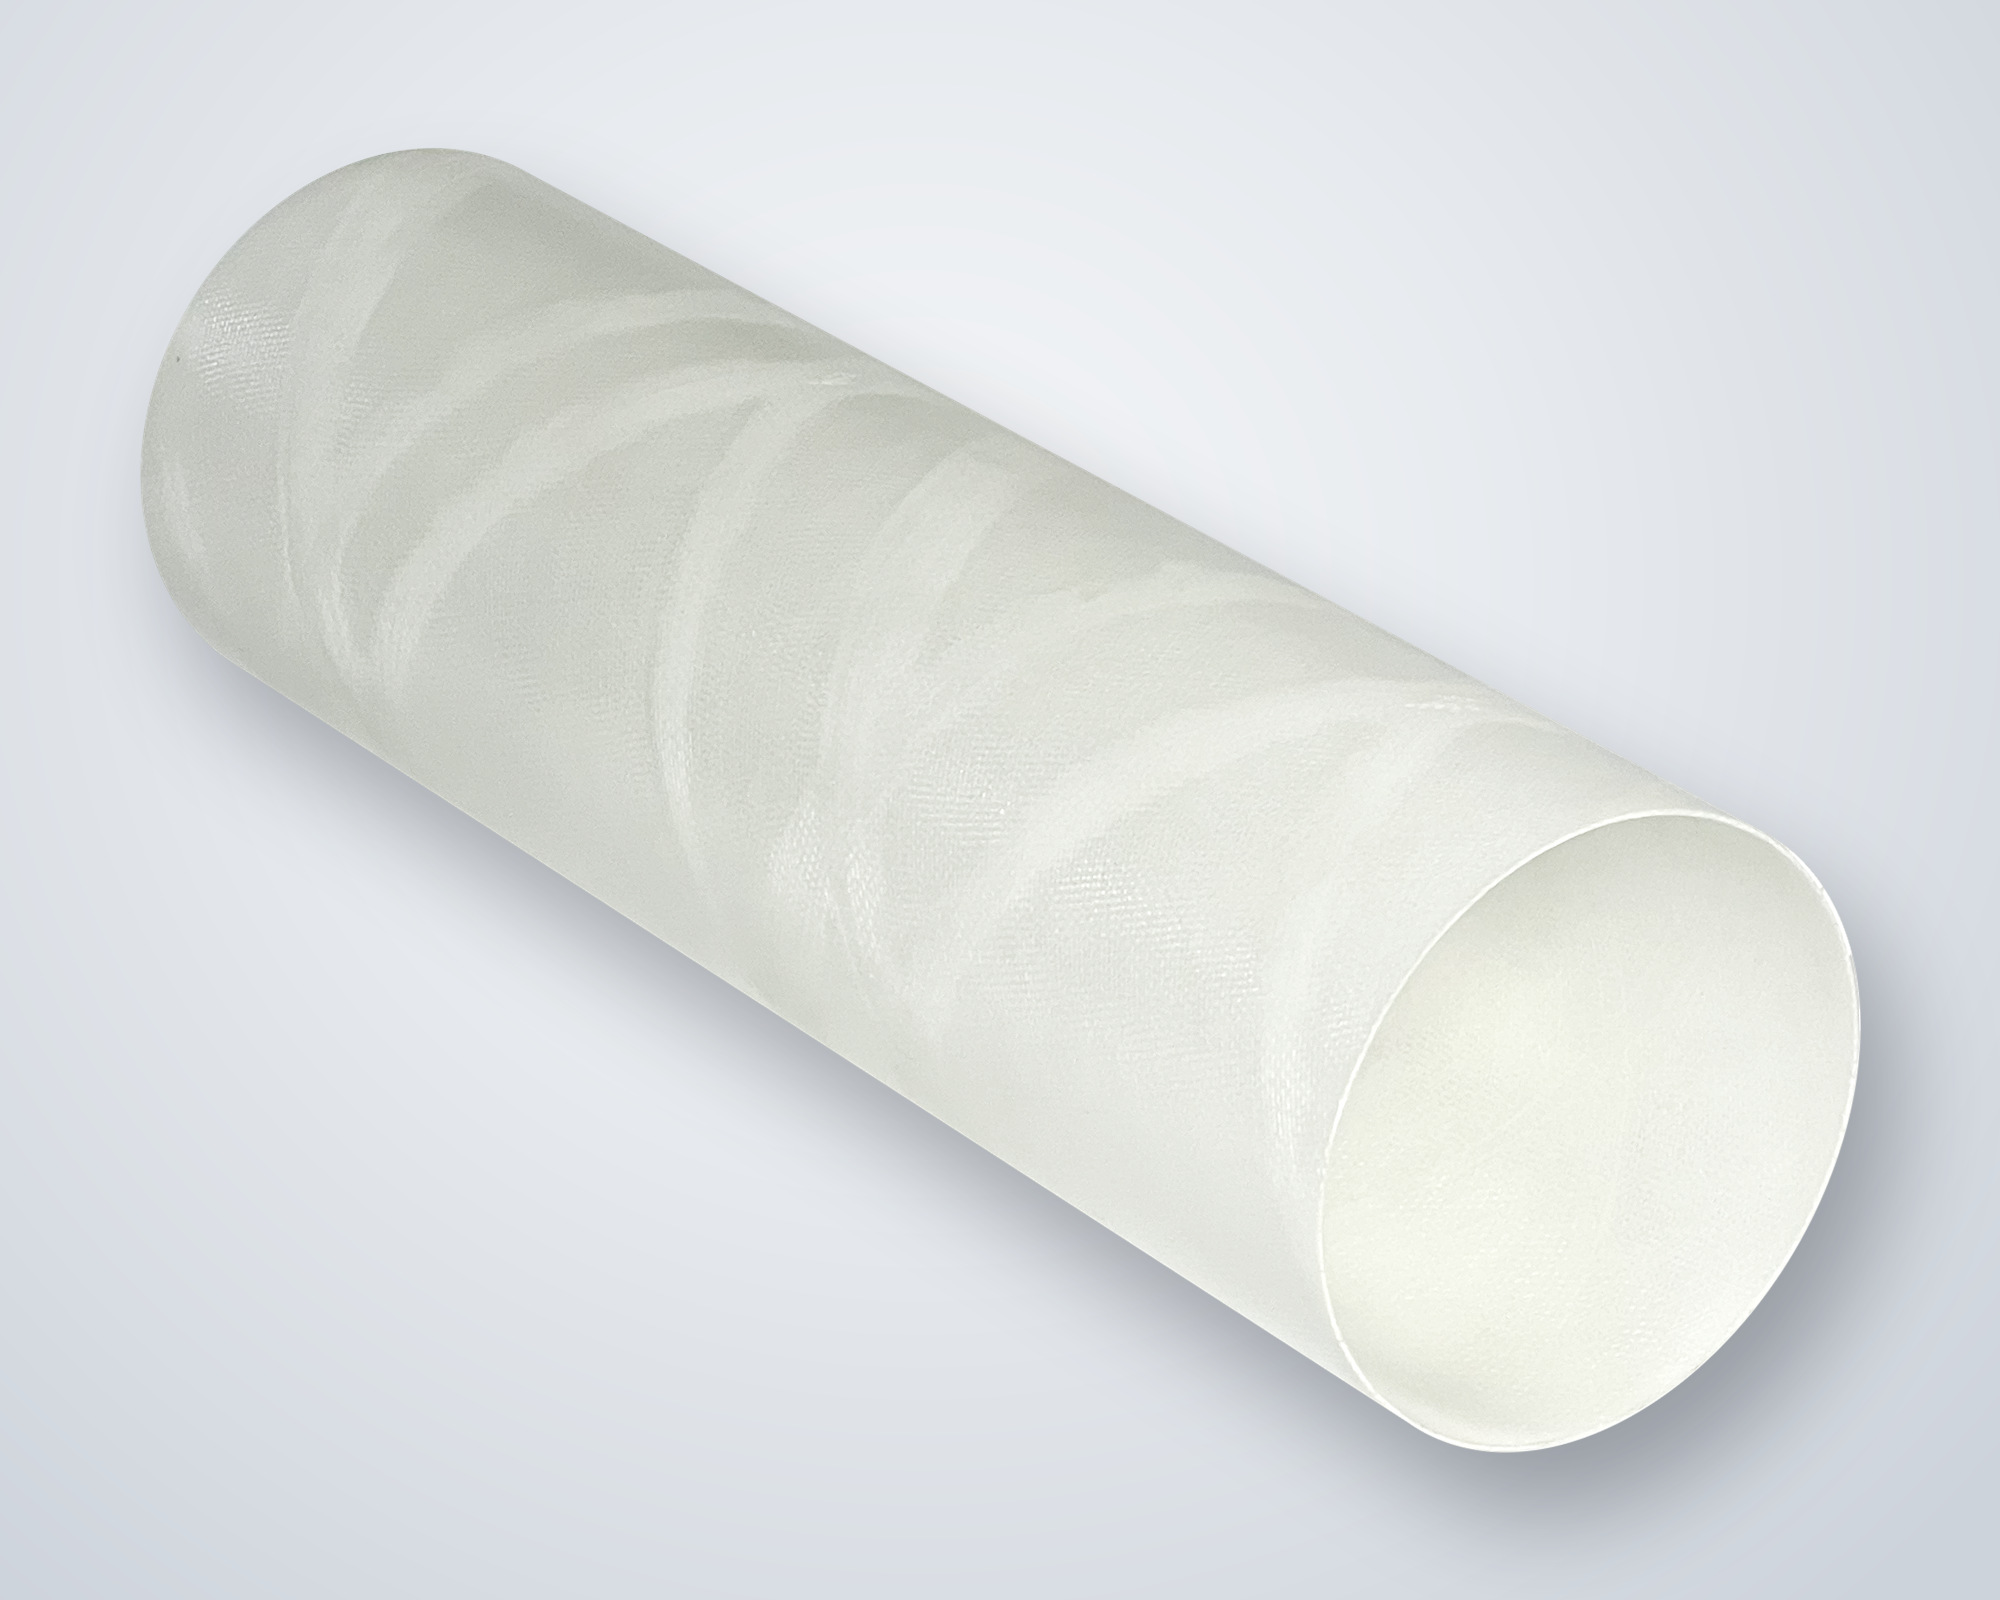
實機證據
目前的紀錄
真正要看的那個數,是套筒投入使用多年之後,再測量一次的數據。
8 年
早期樣品在客戶印刷機上運轉至今,外徑基本沒有變化
4 次
澳科利 2020–2025 年獲《CI FLEXO TECH》技術創新獎,其中 2025 年為 sleeveX™
從一支套筒開始
把一台印刷機的芯軸外徑、面長和印刷周長傳給我們,我們會為您報價一支匹配的試用套筒