Материал каждого слоя и его влияние на работу машины
Поверхность, заполнитель и торец — в порядке их значимости для работы машины. Каждый выбор материала связан с измеримым результатом.
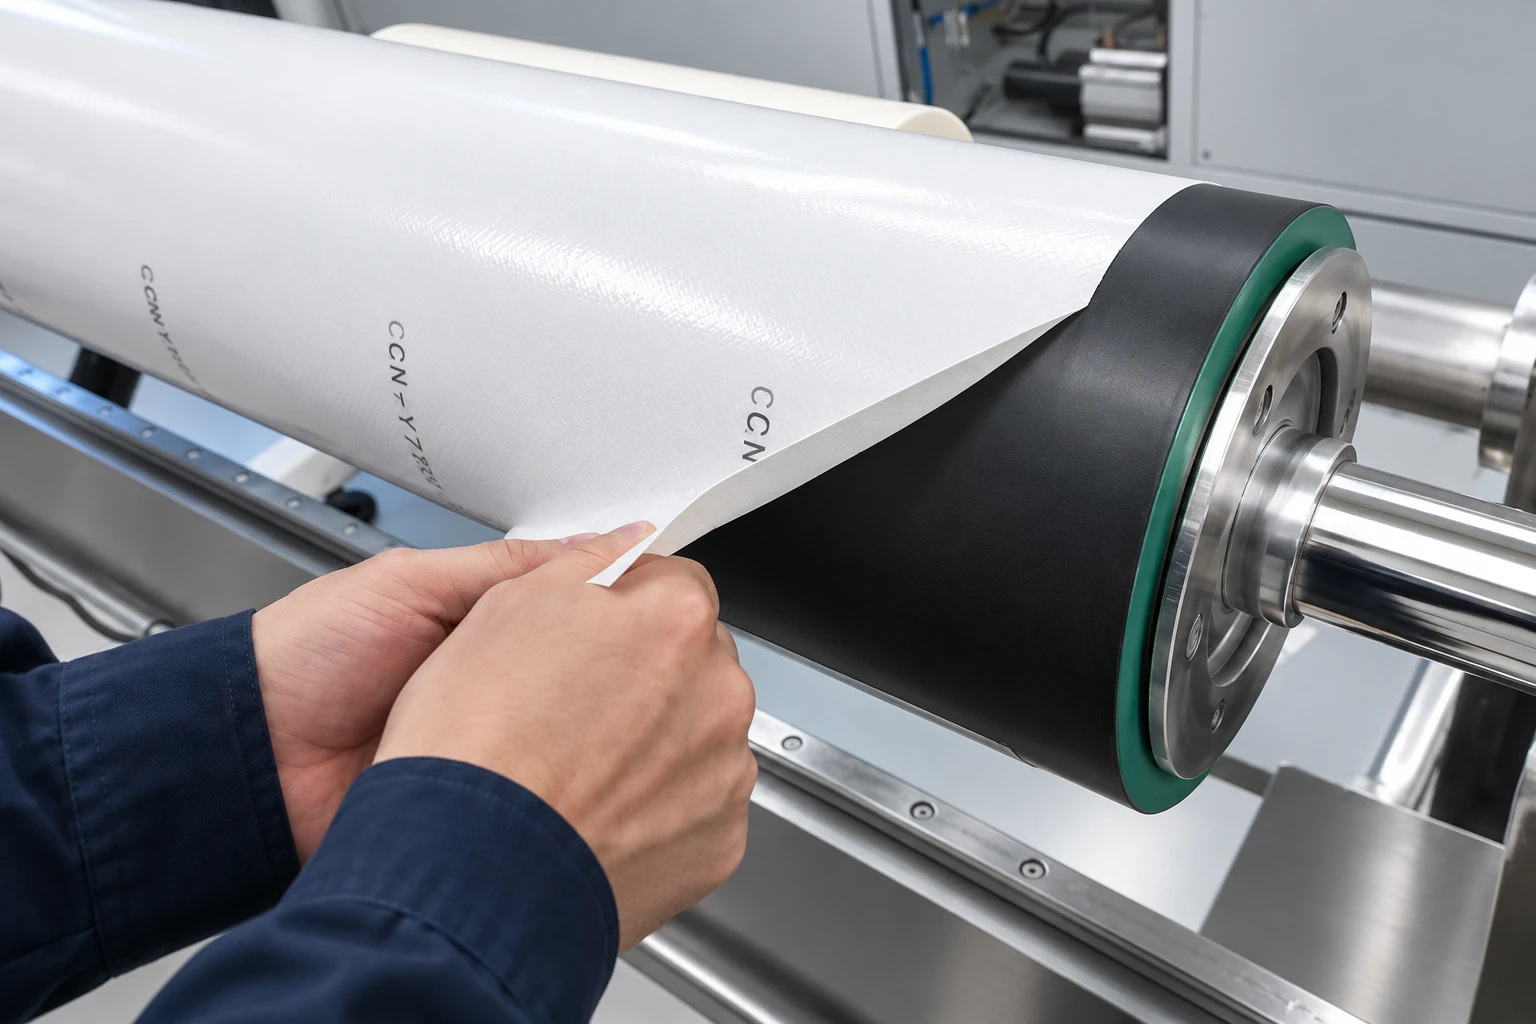
Эпоксидная смола вместо полиуретана
Основные воздействия на гильзу приходятся на её поверхность: монтаж форм, усилие отрыва при снятии ленты и очистка растворителями. В sleeveX™ применяется плотная система на основе эпоксидной смолы — Shore D82, у сверхтонкой X-MUT — D90. Поверхность стойка к царапинам и чистящим растворителям, возможно антистатическое исполнение.
- Эпоксидная поверхность Shore D82 (у X-MUT — D90)
- Выдерживает чистящие растворители
- Стойкость к царапинам, возможно антистатическое исполнение
Монтажные ленты: производители, марки и степень адгезии
Наклейка и снятие монтажной ленты — то, с чем эта поверхность сталкивается чаще всего.
- Испытана с лентами основных производителей, разных марок и степеней адгезии
- Меньше остатков клея при снятии
- Стабильное поведение при смене ленты
Арамидные соты вместо пенополиуретана
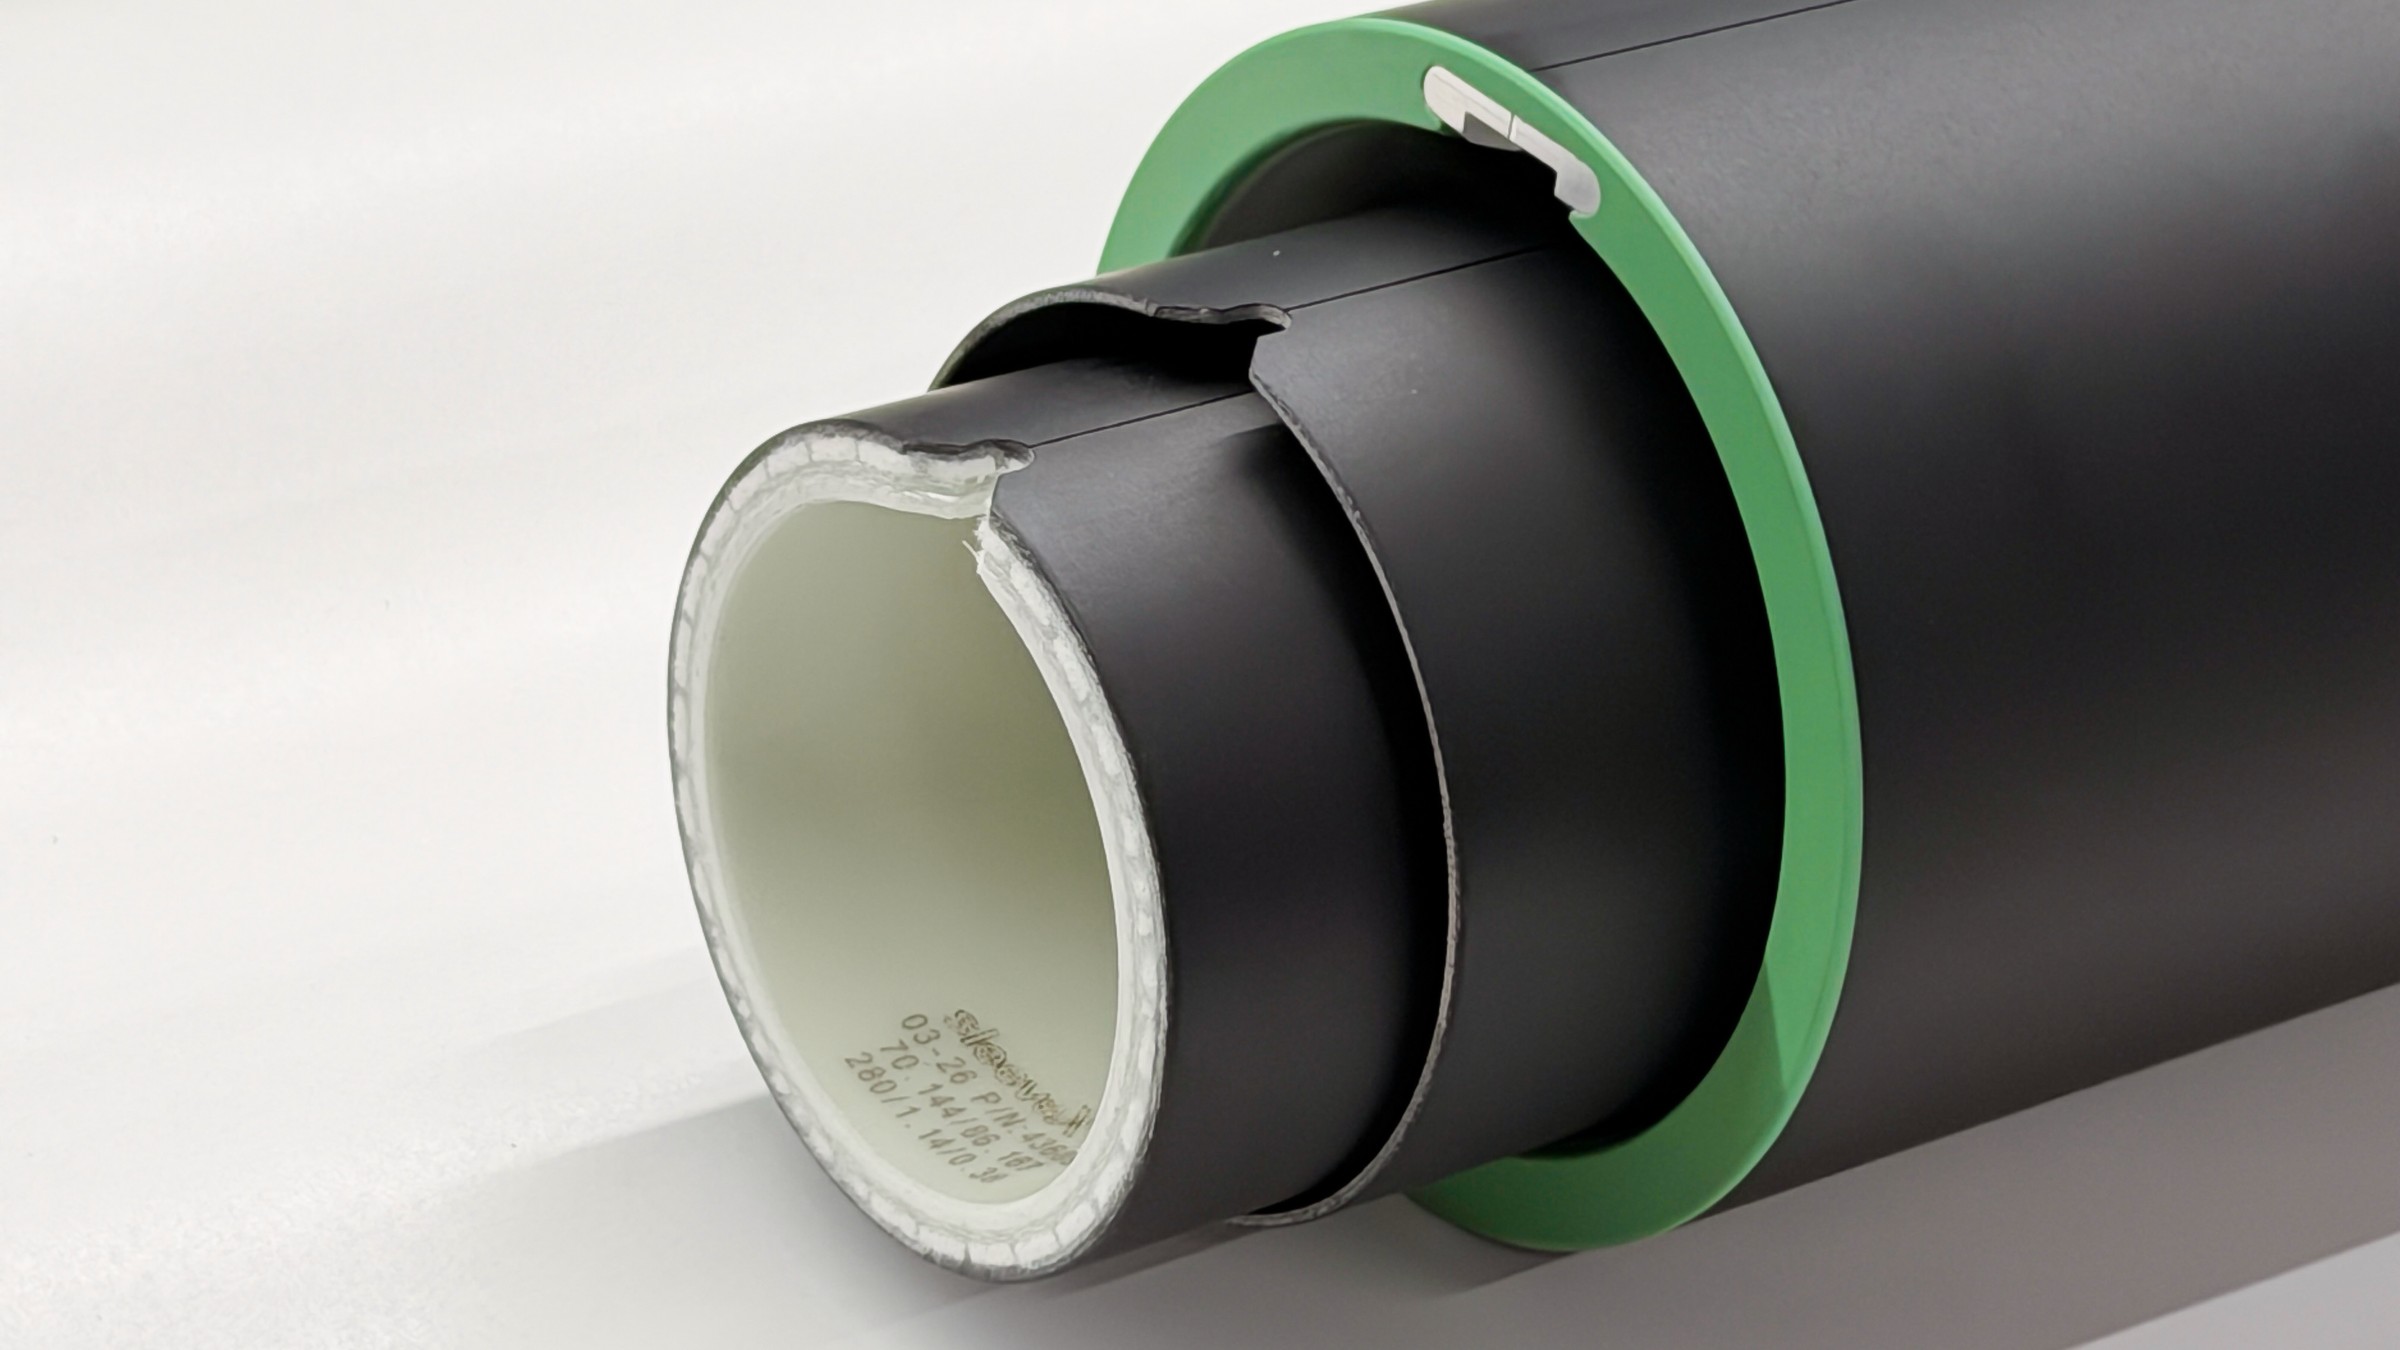
Опорный слой традиционной гильзы — вспененный полиуретан. Он лёгкий, но впитывает воду, сжимается под нагрузкой и расширяется при нагреве. В облегчённой модели X-MLW вместо него применяются арамидные соты аэрокосмического класса: клеёная ячеистая структура очень низкой плотности с водопоглощением менее 0.5% и тепловым расширением 2–5 ppm/°C. В более тонких моделях ту же нагрузку воспринимают конструкции из стекловолокна и композитов.
Нагрузку в опорном слое несёт клеёный композит, а не пена; с торца слой закрыт деталью, отформованной заодно с корпусом
Шесть слоёв снаружи внутрь
Шесть слоёв облегчённой модели X-MLW, от печатной поверхности к центру. В более тонких моделях применяются конструкции, указанные на странице «Продукция».
- Поверхность из твёрдого полиуретана — приподнимается набухающим заполнителем и отслаивается от основания
- Опорный слой из пенополиуретана — набухает от влаги и распирает поверхность; сжимается под нагрузкой
- Негерметичный торец — растворитель впитывается по капиллярам, и слои расслаиваются
Шестислойная конструкция относится к облегчённой модели X-MLW (стенка 10–100 mm). В более тонких моделях применяются конструкции, указанные на странице «Продукция».
Сравнить все четыре моделиSilentShield™ и сплошная герметизация торца
Именно торец — место, где гильзы получают повреждения и где внутрь проникает растворитель. Обе проблемы решаются одной формованной деталью.
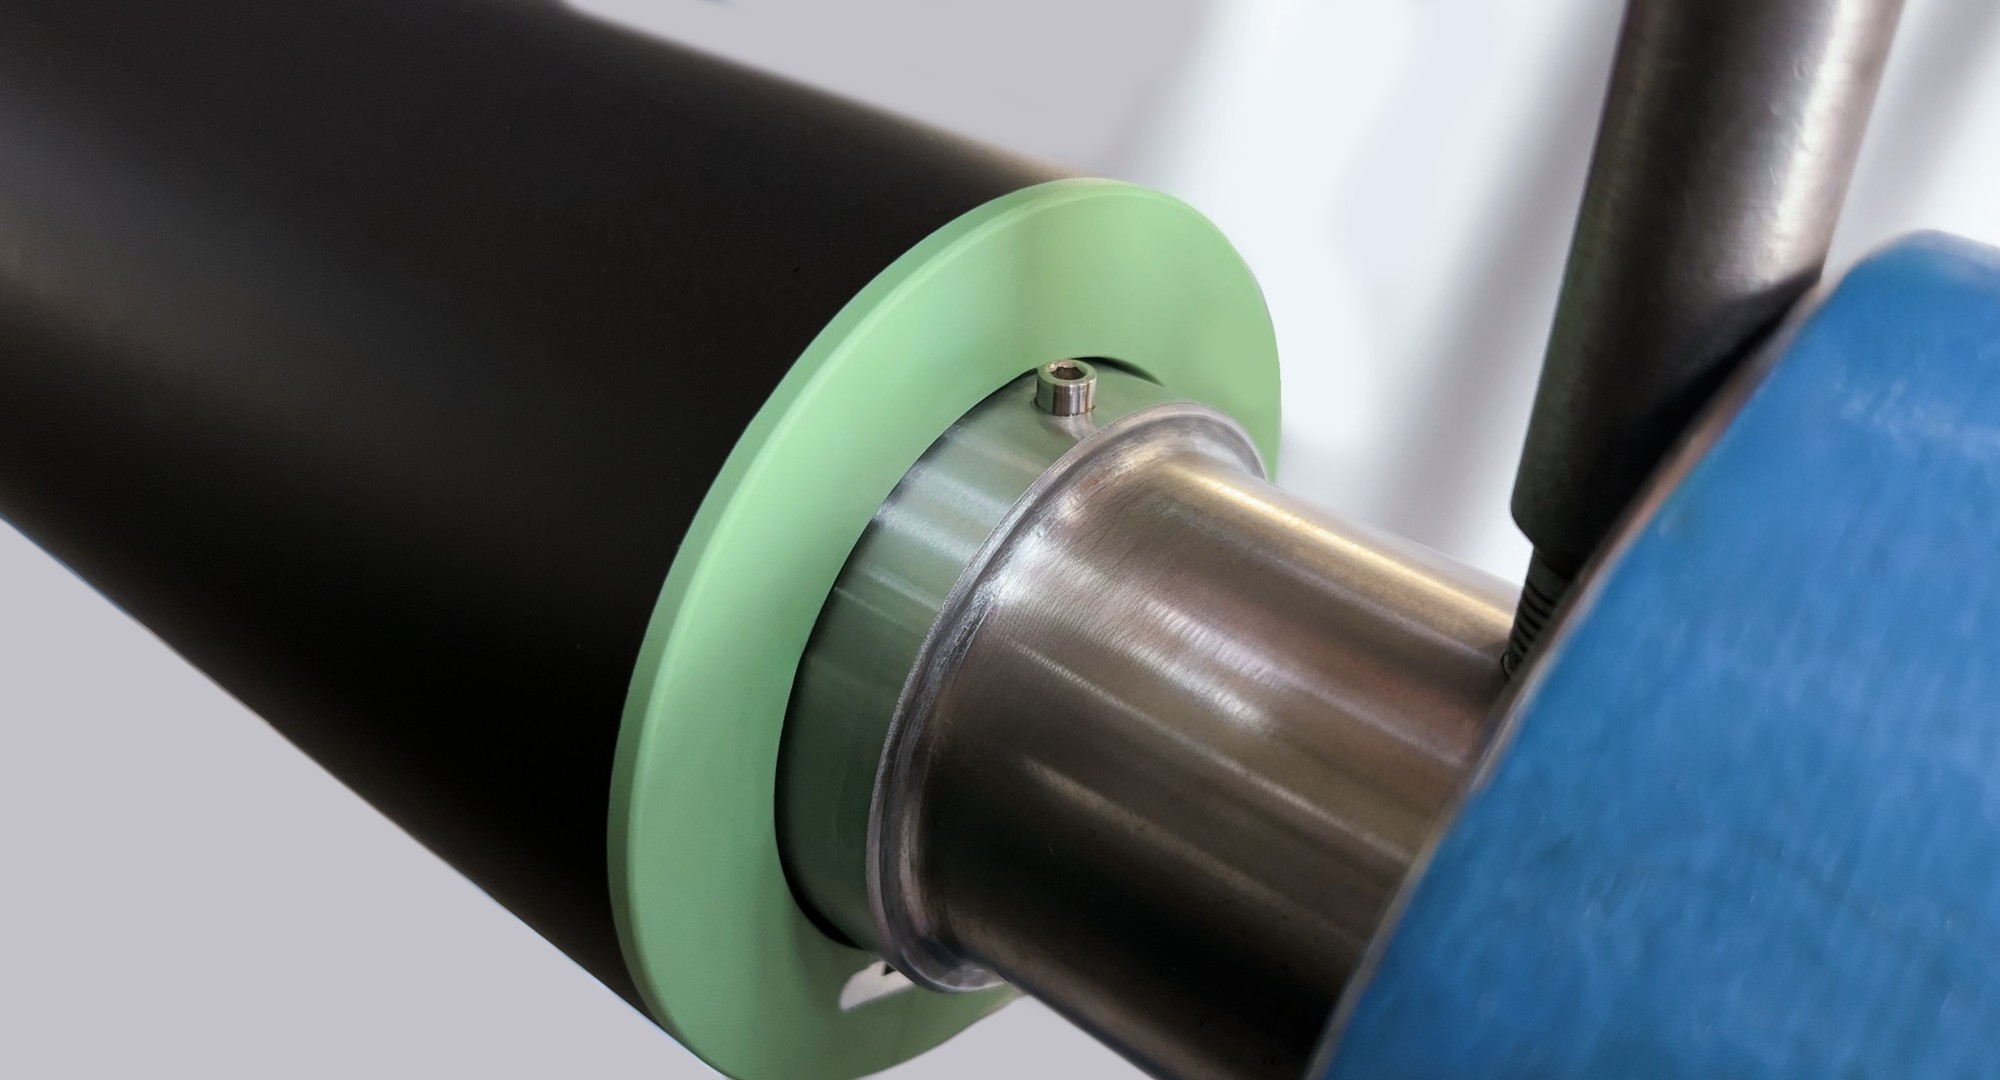
Ударопоглощающий торец
Полимер с высокой ударной вязкостью, отформованный заодно с корпусом гильзы. Он поглощает энергию удара при установке и тем самым защищает торец от растрескивания и расслоения.
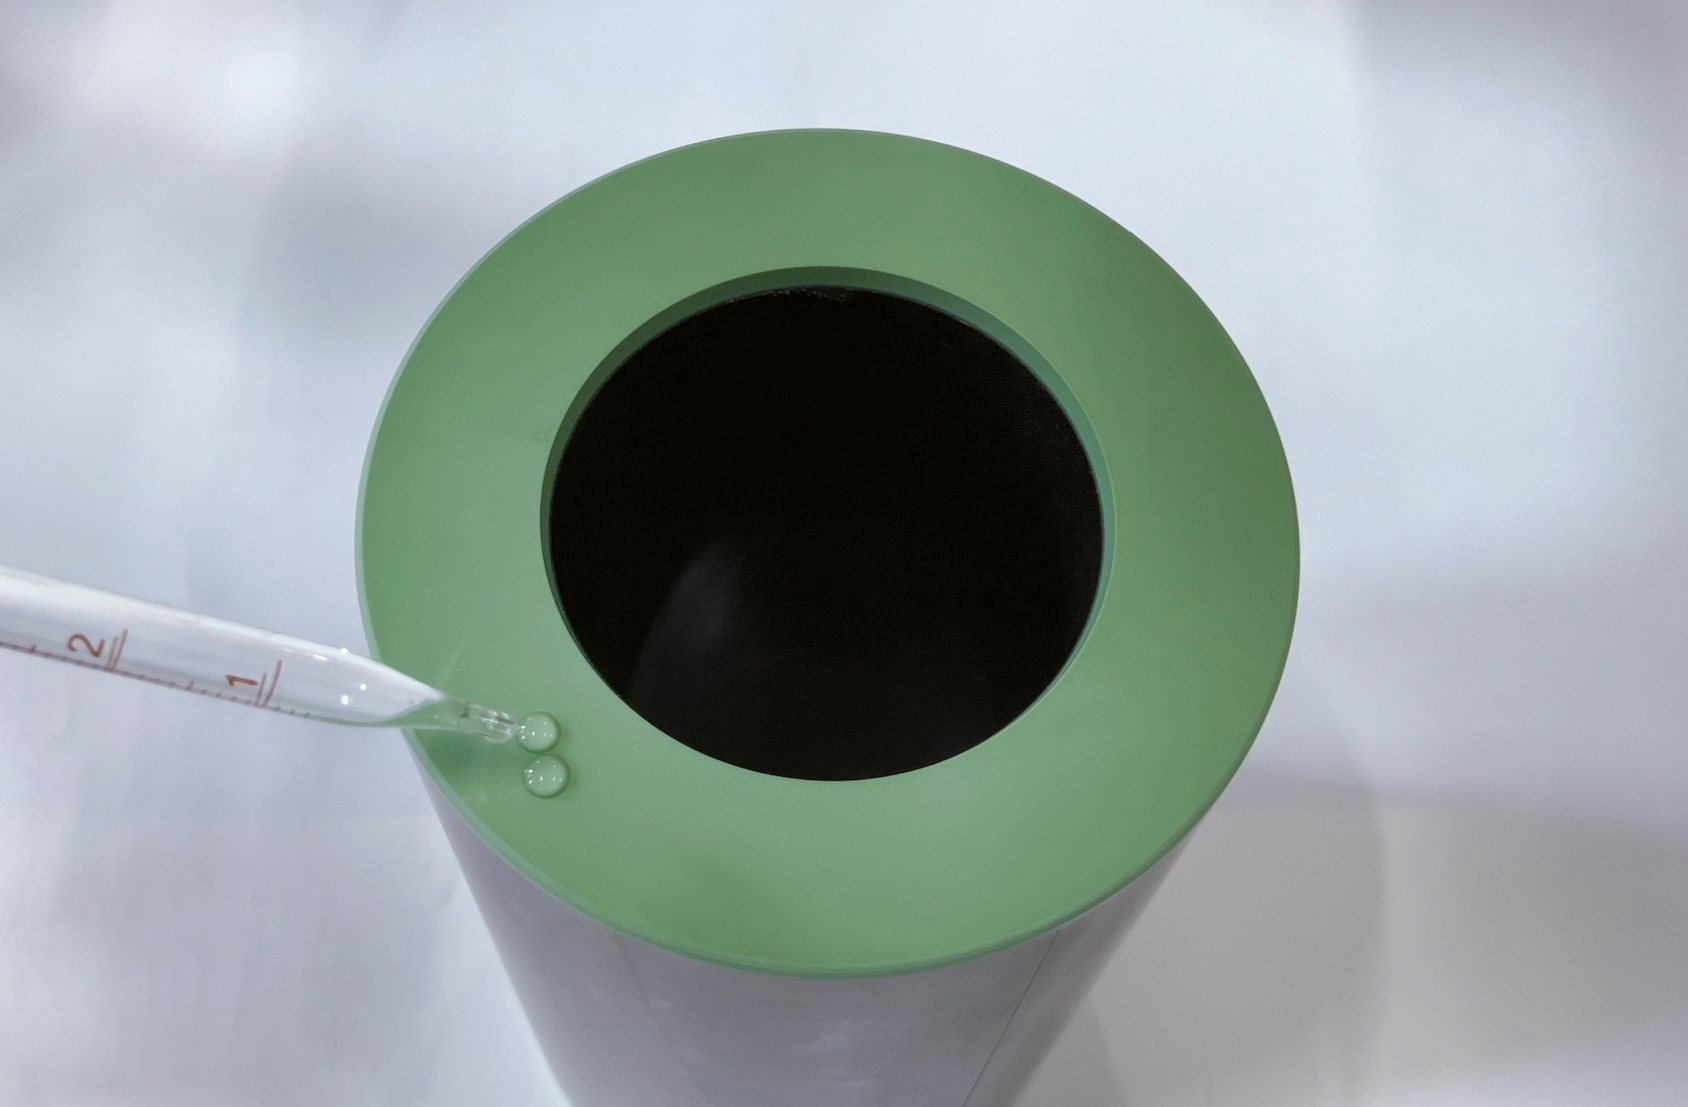
Герметизация по всей площади торца
Сплошной физический барьер перекрывает капиллярный путь, по которому краска и чистящий растворитель проникают в конструкцию. Жидкость остаётся на поверхности и не впитывается.
Оболочка, от которой зависит проскальзывание гильзы
Оболочка наматывается на оборудовании нашей собственной разработки в цехе с контролем температуры и влажности. Три вида технологического контроля обеспечивают ей стабильное сцепление с валом от партии к партии.
- 1
Поддержание постоянного натяжения
Система с замкнутым контуром стабилизирует натяжение при намотке: это снижает локальные концентрации напряжений в оболочке и обеспечивает равномерное сцепление по всей окружности.
- 2
Моделирование траектории волокна
Траектория укладки оптимизируется алгоритмически. Именно это придаёт оболочке эффект памяти, благодаря которому сцепление с валом остаётся стабильным.
- 3
Автоматическая система пропитки смолой
Пропитка смолой дозируется так, чтобы сбалансировать межслойную адгезию и демпфирование: оболочка сохраняет целостность и при этом гасит вибрации на скорости.
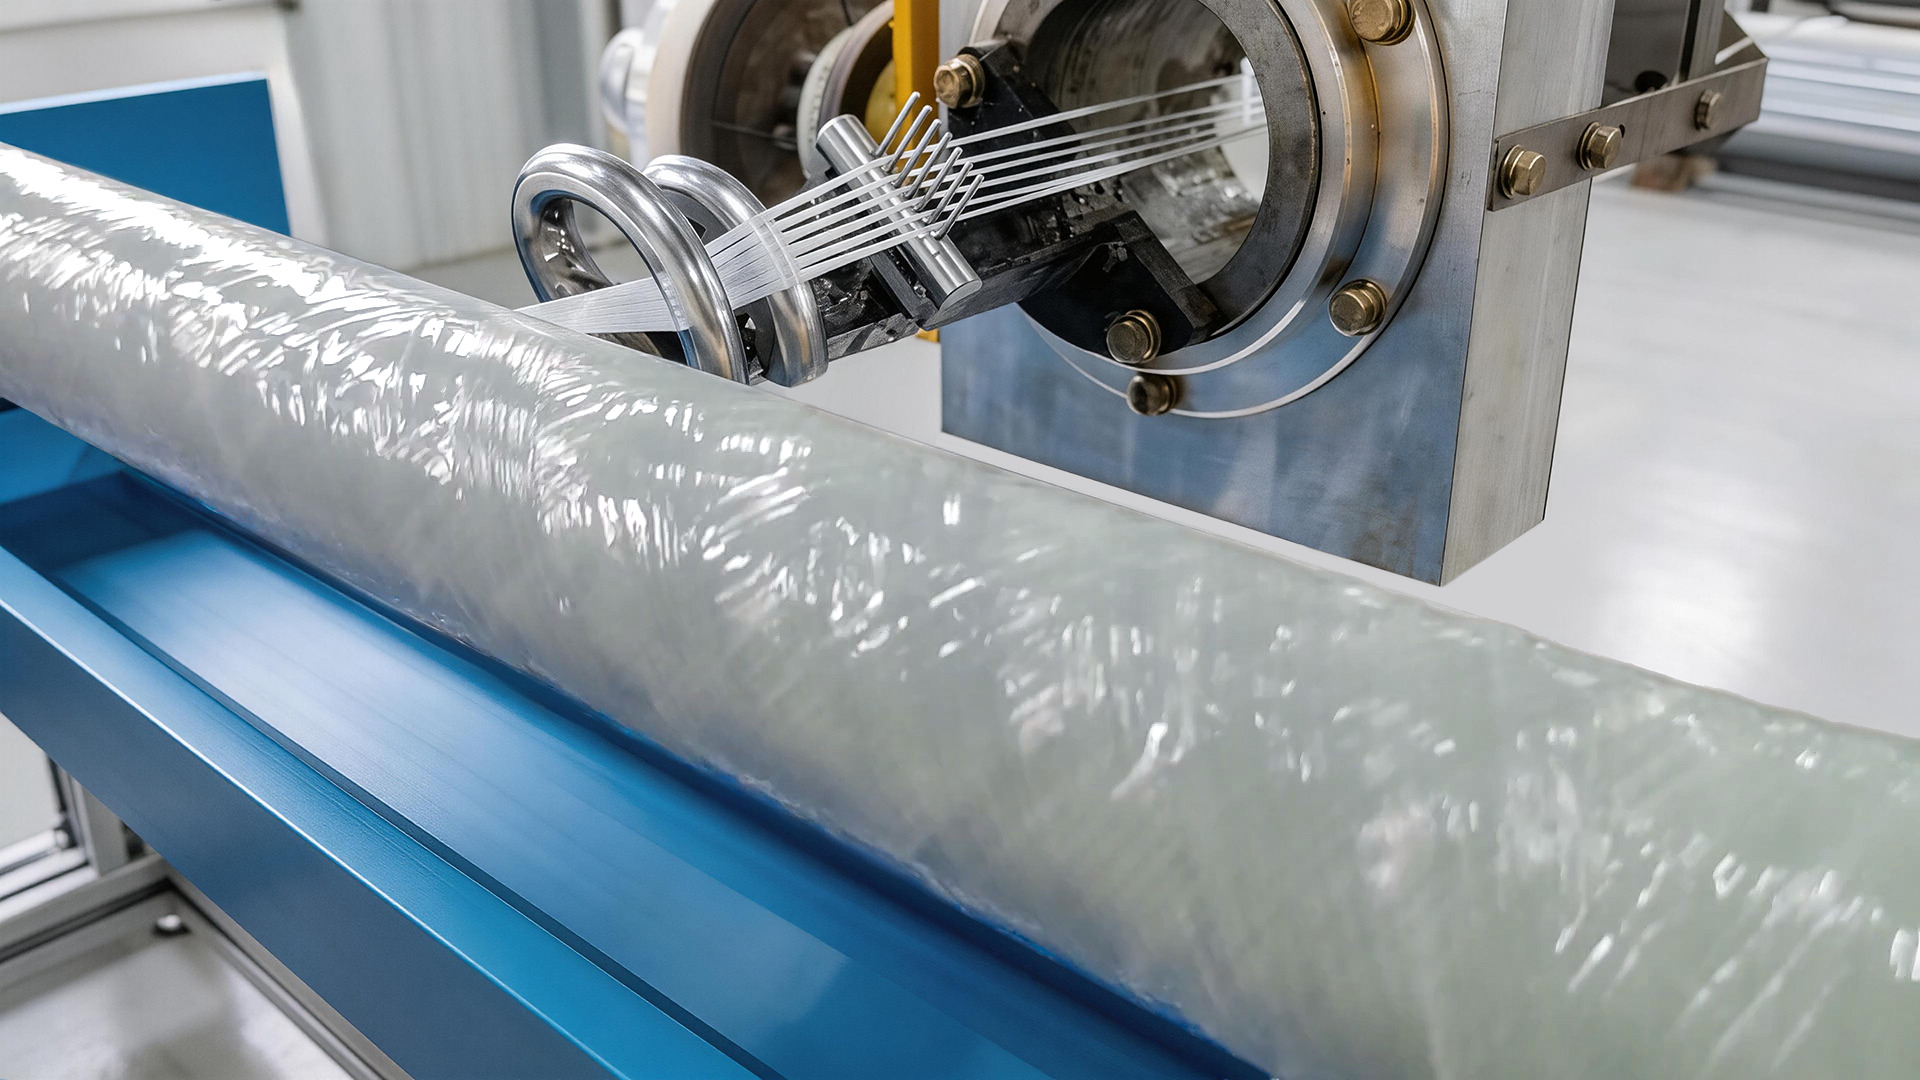
Собственная намотка в цехе с контролируемым климатом
Внутренняя оболочка изготавливается на намоточном оборудовании собственной разработки Auclean в цехе с контролем температуры и влажности. Именно собственная намотка в контролируемых условиях обеспечивает стабильность размеров гильз в пределах одной партии и между партиями одного типоразмера.
В наших испытаниях оболочка не проскальзывает ни при 650 m/min, ни при резких разгонах и торможениях и обеспечивает надлежащий натяг при установке и снятии.
Четыре свойства, три материала заполнителя
За стабильность диаметра отвечает слой под поверхностью. Ниже — опубликованные диапазоны для трёх заполнителей, на основе которых отрасль делает гильзы, для сравнения с техническими данными любой гильзы, находящейся в эксплуатации.
Диапазоны приведены по нашей технической документации на продукцию. Мы не сводим их к одному числу.
Тепловое расширениеppm/°C
чем меньше, тем лучшеУход приводки по мере прогрева машины
- Соты sleeveX™2–5
- Пенополиуретан50–150
- Войлок20–40
Плотностьkg/m³
чем меньше, тем лучшеМасса гильзы при каждой смене заказа
- Соты sleeveX™20–80
- Пенополиуретан30–120
- Войлок60–650
Водопоглощение%
чем меньше, тем лучшеНабухание во влажных цехах или после очистки растворителем
- Соты sleeveX™< 0.5
- Пенополиуретан1–5
- Войлок1–3
Прочность на изгибMPa
чем больше, тем лучшеРазмягчение за годы давления при монтаже форм
- Соты sleeveX™20–40
- Пенополиуретан0.5–1.5
- Войлок8–16
Измерение каждой гильзы перед отгрузкой
Четыре параметра, которые производитель печатных машин или технический специалист по закупкам может перепроверить при входном контроле
Размер изображения и точность приводки
Равномерный натиск, меньше локальных отклонений цвета
Точность растровой точки, меньше двоения
Плавная работа на высокой скорости
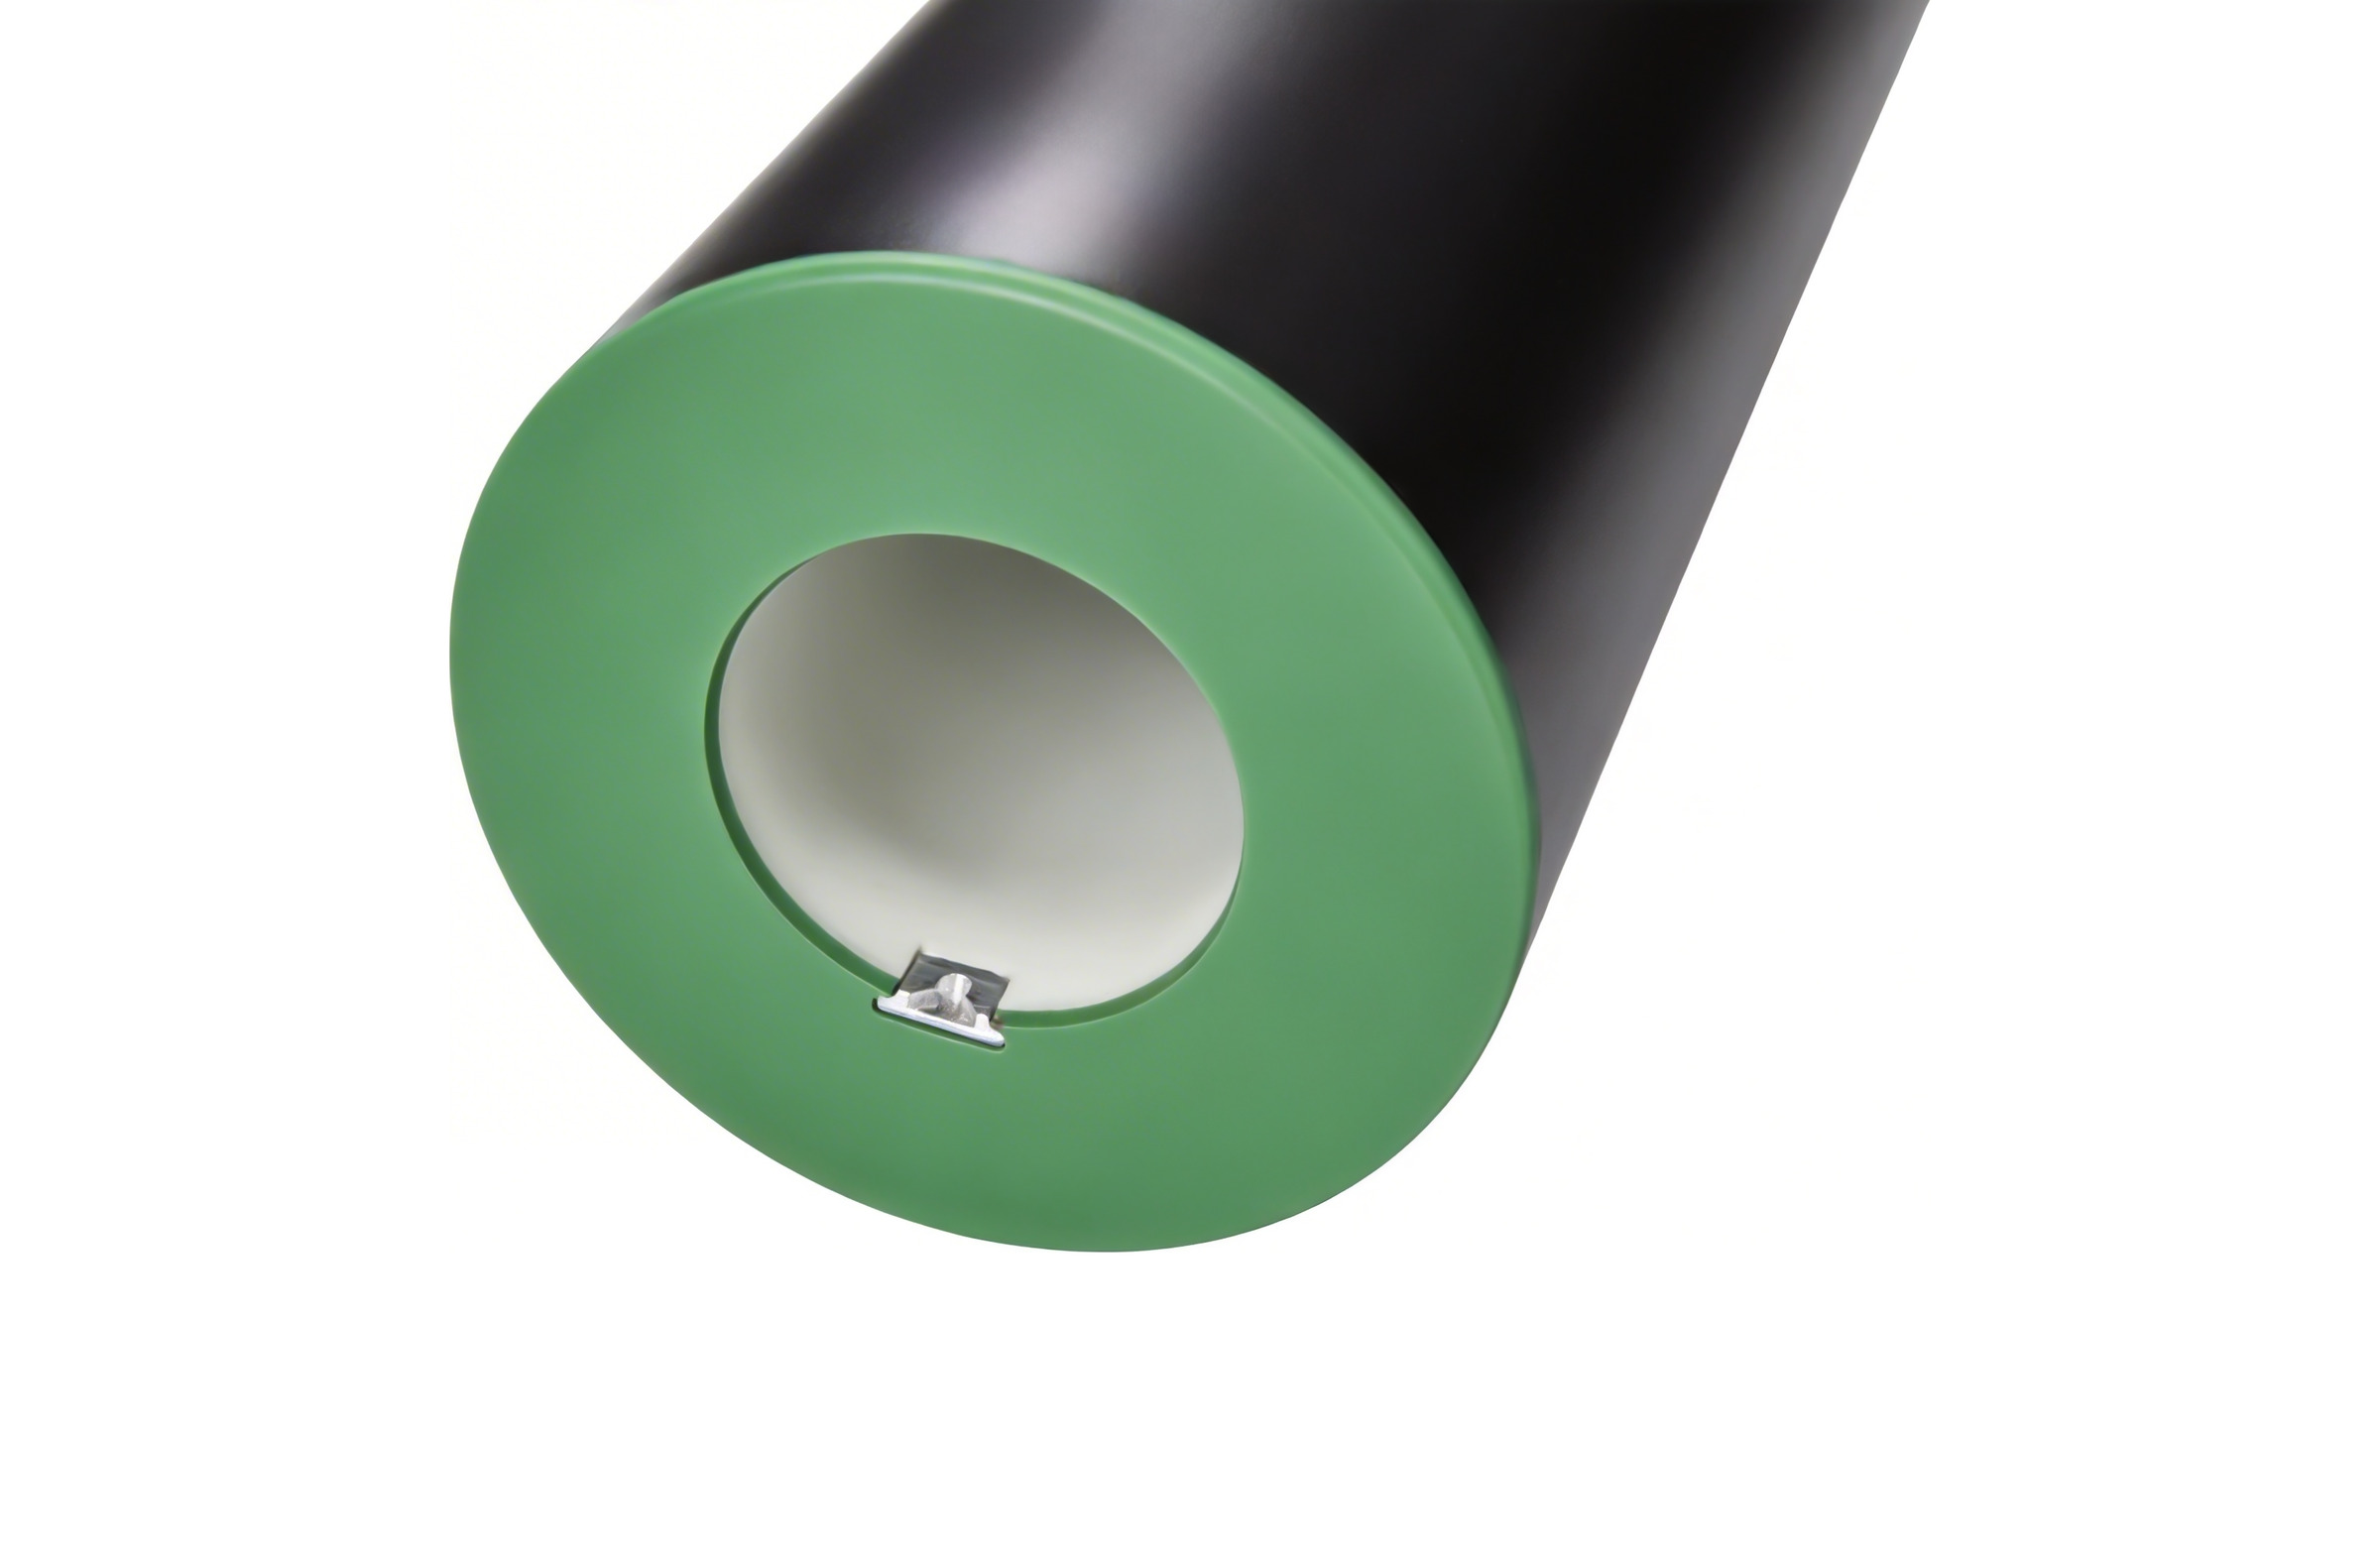
Установочный паз
Металлический, обрабатывается на нашем собственном оборудовании по общепринятому международному размеру. Совместим с печатными машинами разных производителей.
Антистатическое исполнение
Антистатическая конструкция по всей толщине стенки для любой модели, сопротивление относительно земли менее 1×10⁶ Ω, для печати на плёнке.
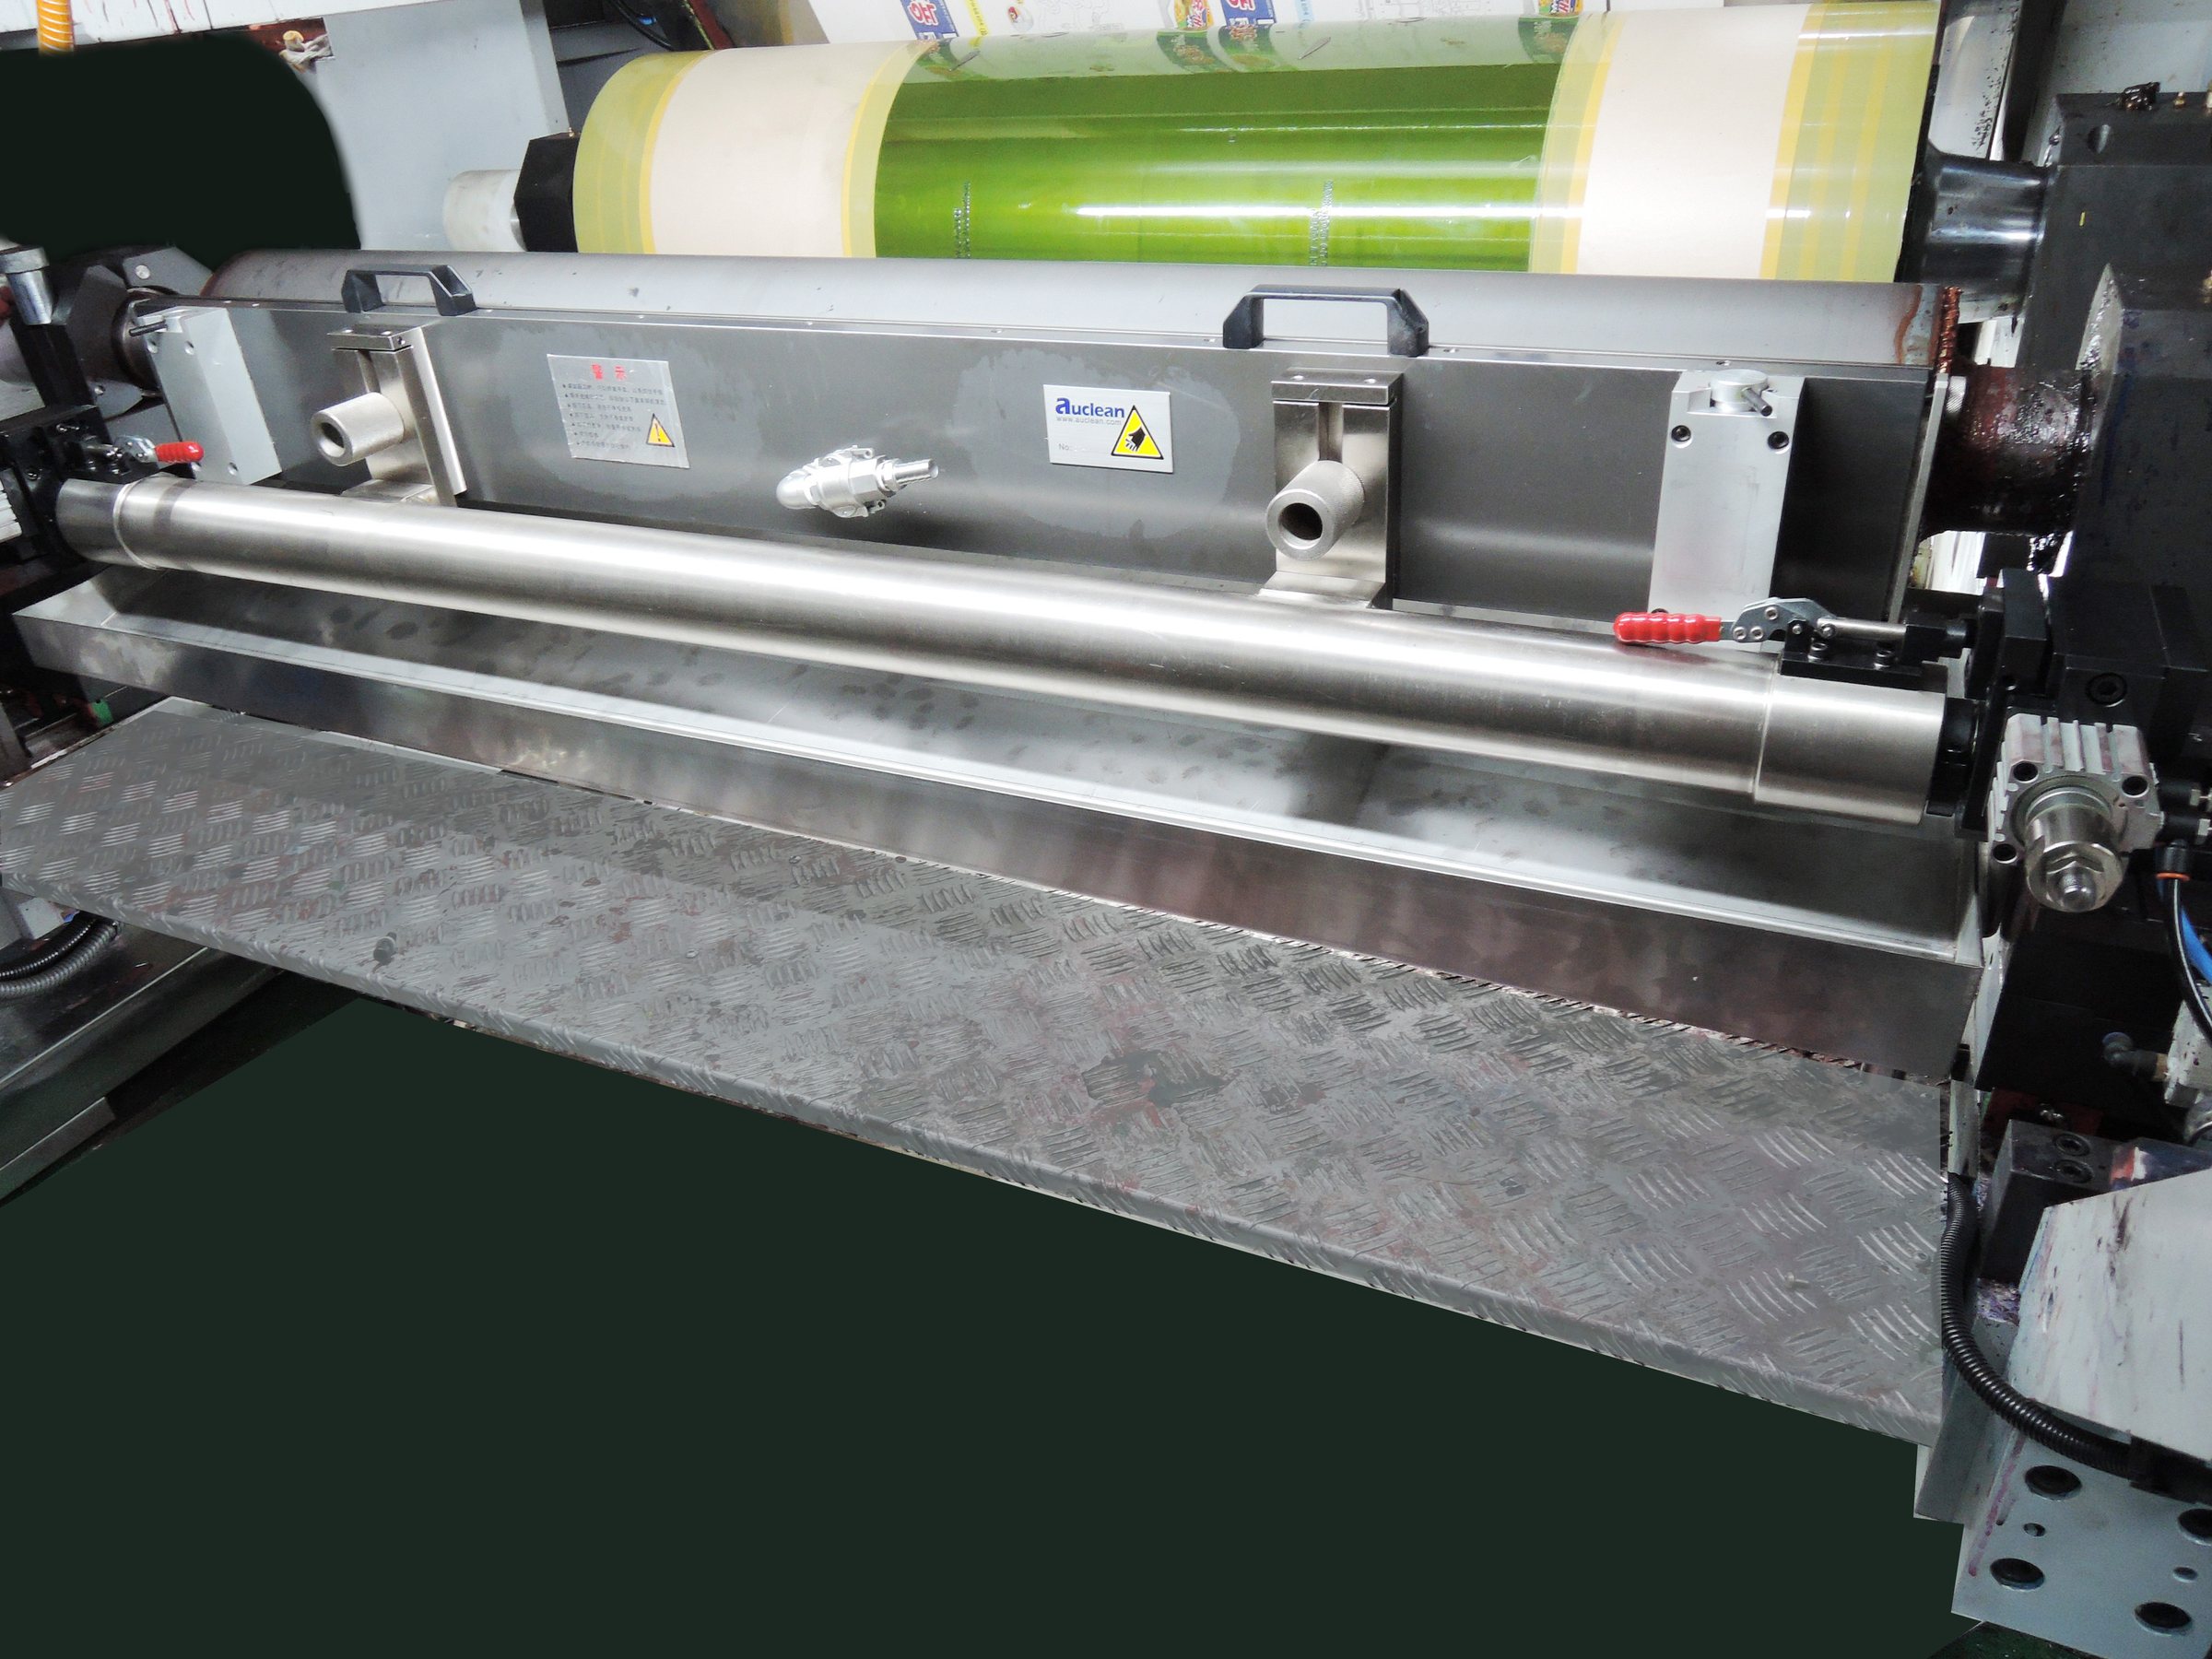
Восемь лет на одной машине
Ранние образцы sleeveX™ работают на печатной машине заказчика уже восемь лет. Наружный диаметр практически не изменился. Это эксплуатационные данные одной машины за этот период, а не лабораторный результат.
Технические данные для конкретной модели и типоразмера
Сообщите модель и размеры — инженер ответит с соответствующими данными.