Формная гильза, спроектированная с чистого листа
Двадцать с лишним лет работы в Китае эксклюзивным агентом ведущего мирового бренда, включая технический сервис. Затем — десять лет разработки и новая конструкция, выстроенная слой за слоем.
Конструкция, выведенная из функции
Мы не стали переносить конструкцию традиционной гильзы. Вместо этого мы пошли от первых принципов и о каждом элементе спросили, какую функцию он выполняет и какие физические свойства нужны, чтобы выполнять эту функцию оптимально. Затем мы стали искать материалы с такими свойствами.
Опорный слой должен был быть лёгким, выдерживать сжатие и не набухать. На выставке аэрокосмических материалов мы нашли материал, сочетающий все три свойства, — арамидные соты, распространённый заполнитель сэндвич-конструкций в авиастроении. Они стали опорным слоем облегчённой модели sleeveX™.
Когда материалы были найдены, понадобились технологические процессы, способные превратить их в гильзу. Нестандартное оборудование и производственную линию мы спроектировали сами, а не довольствовались тем, что уже было доступно. Поэтому разработка заняла десять лет.
- ПоверхностьПолиуретанСистема на основе эпоксидной смолы
- Опорный слойПенополиуретанОбъёмные арамидные соты
- ТорецПриклеен к готовому корпусуОтформован заодно с корпусом
Ни один несущий слой традиционной конструкции не был сохранён.
Посмотреть, что в каждом слоеШесть слоёв снаружи внутрь
- 01Поверхность из эпоксидной смолы
- 02Наружный армирующий слой
- 03Арамидный сотовый заполнитель
- 04Внутренний фиксирующий слой
- 05Упругий демпфирующий слой
- 06Внутренняя оболочка FiberP™
Ключевые процессы собственного производства
Большая часть оборудования для этих процессов — нестандартные машины, которые мы построили сами, чтобы гильзу можно было выпускать серийно.
Торец, отформованный заодно с корпусом
Торец формуется вместе с корпусом гильзы из полимера с высокой ударной вязкостью, поэтому стыка между ними нет.
Собственная намотка волокна
Внутренняя оболочка FiberP™ наматывается на оборудовании нашей разработки в цехе с контролем температуры и влажности, натяжение регулируется по замкнутому контуру.
Укладка сотового заполнителя
Арамидный сотовый заполнитель вклеивается между двумя слоями стекловолокна и отверждается как единое целое.
Контроль каждой гильзы перед упаковкой
Перед упаковкой у каждой гильзы контролируют наружный диаметр, прямолинейность, биение и динамическую балансировку.
Две инженерные команды
Эту гильзу создали две инженерные команды: инженеры-механики по нестандартному оборудованию, посвятившие карьеру флексопечати, и инженеры-материаловеды.
Вместе они охватывают материаловедение, химию и физику полимеров, техническую механику, технологию машиностроения и прикладные печатные технологии. Каждая из этих дисциплин так или иначе видна в конструкции.
- 01МатериаловедениеМатериал заполнителя выбирали по четырём опубликованным свойствам, сопоставляя его с двумя другими заполнителями, на основе которых отрасль обычно делает гильзы.
- 02Химия и физика полимеровЭпоксидная система поверхности, полимер с высокой ударной вязкостью в торце и степень пропитки смолой во внутренней оболочке.
- 03Техническая механикаПрочность на изгиб и тепловое расширение заполнителя, демпфирующий слой против резонанса, динамическая балансировка по классу G2.5.
- 04Технология машиностроенияНамоточное оборудование, цех с климат-контролем и собственное специальное оборудование, на котором обрабатывается металлический установочный паз.
- 05Прикладные печатные технологииСтабильность при 650 m/min, антистатическое исполнение для печати на плёнке и то, что каждый отгрузочный допуск означает для печати.
Двадцать с лишним лет агентской работы и технического сервиса
Прежде чем создать собственную гильзу, компания Auclean более двадцати лет была эксклюзивным агентом в Китае одного из ведущих мировых брендов формных гильз — продавала их и обеспечивала технический сервис. Именно в техническом сервисе видно, как гильзы выходят из строя, и раз за разом повторялись одни и те же дефекты.
Наружные диаметры, вышедшие за пределы допуска. В тяжёлых случаях — поверхность, отслоившаяся от корпуса. Торцы, расколовшиеся в местах ударов при установке. Тяжёлые в обращении гильзы с набухающим заполнителем.
Гильза sleeveX™ проектировалась слой за слоем как ответ на этот список.
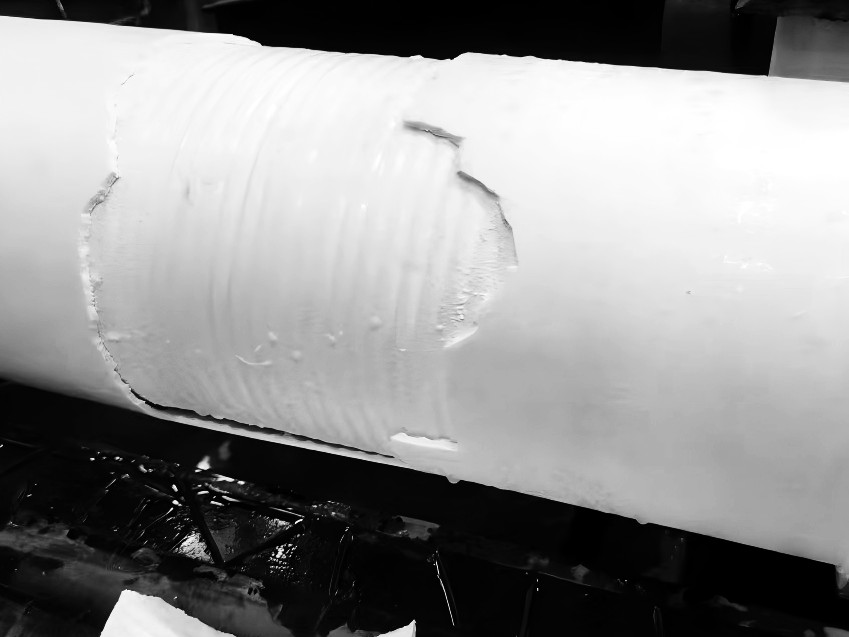
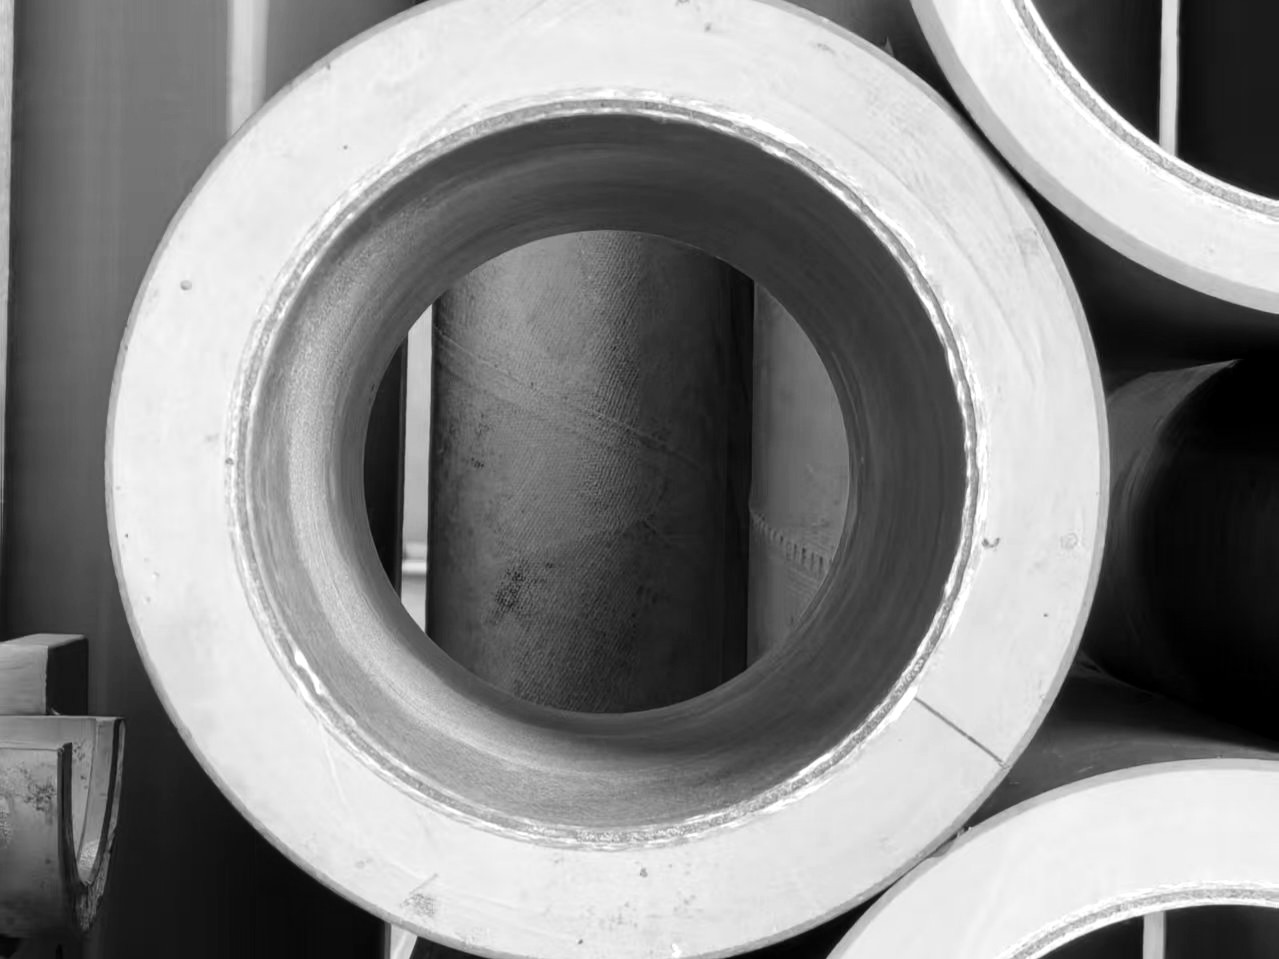
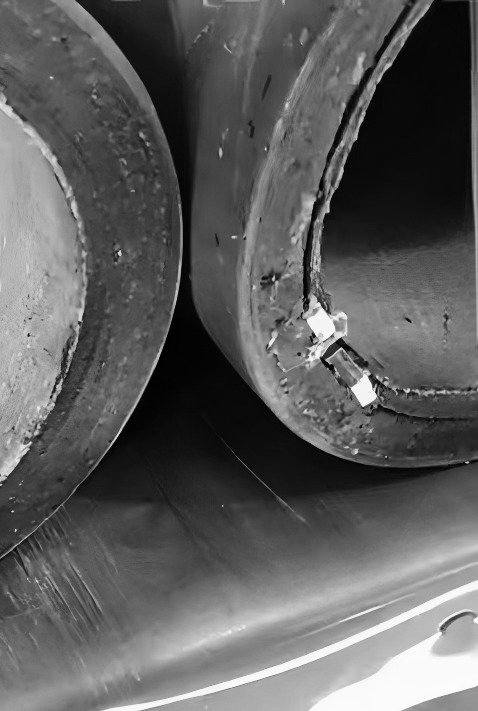
На фото — типичные дефекты традиционных полиуретановых гильз
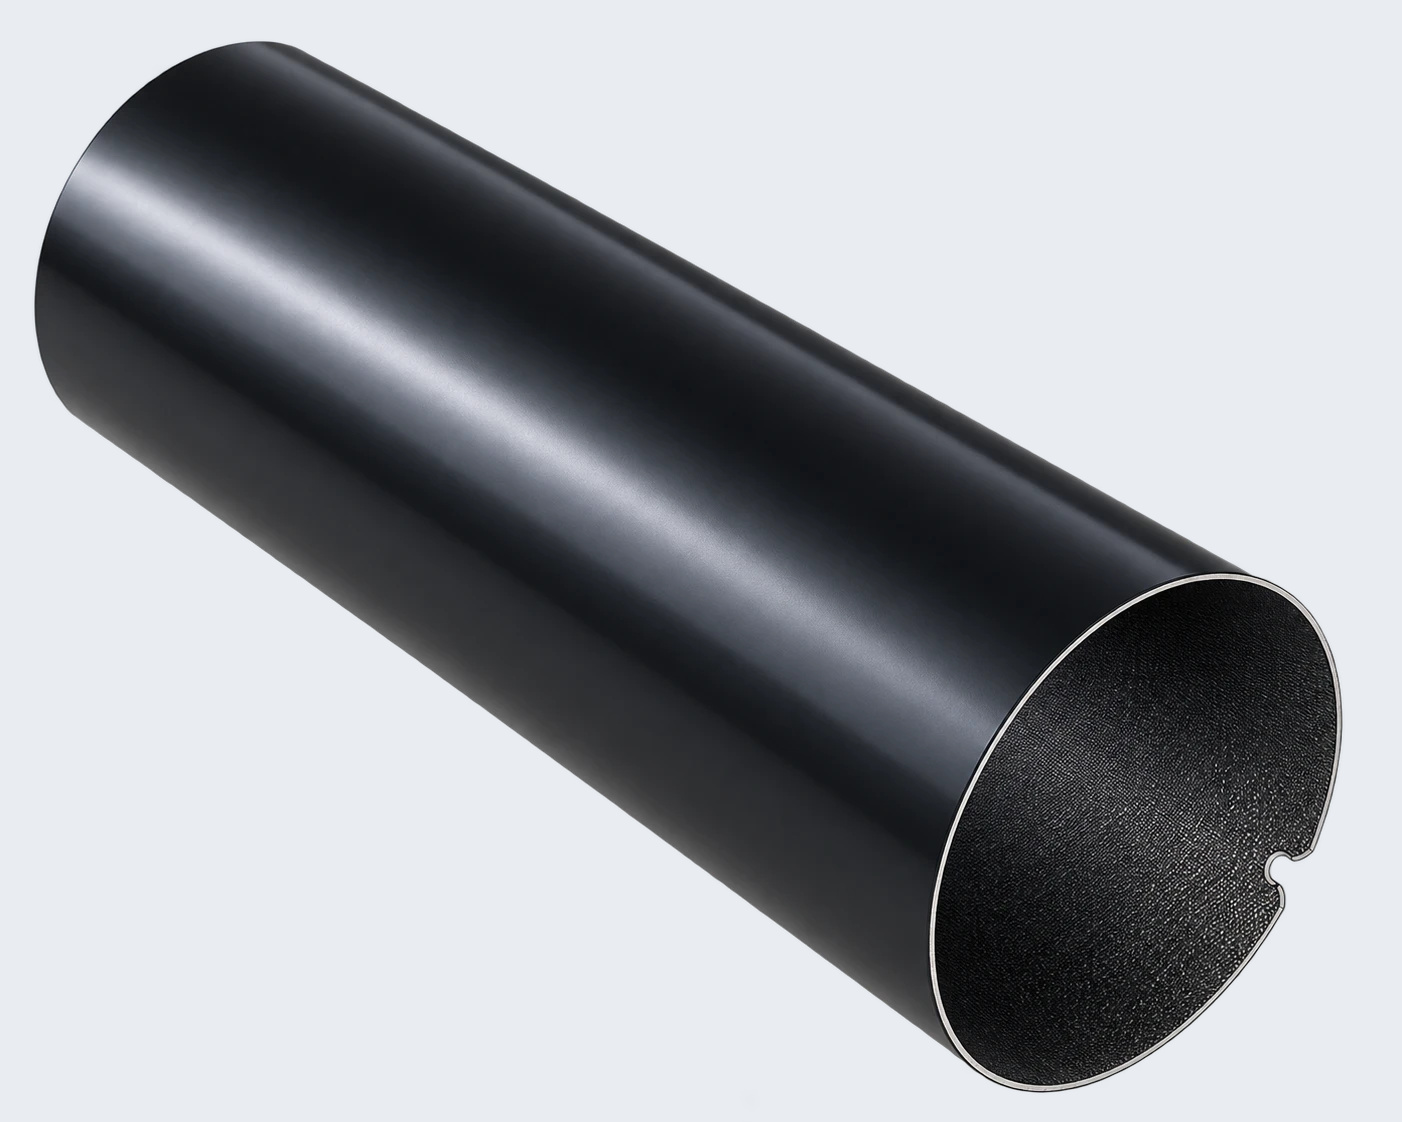
Выбор по толщине стенки
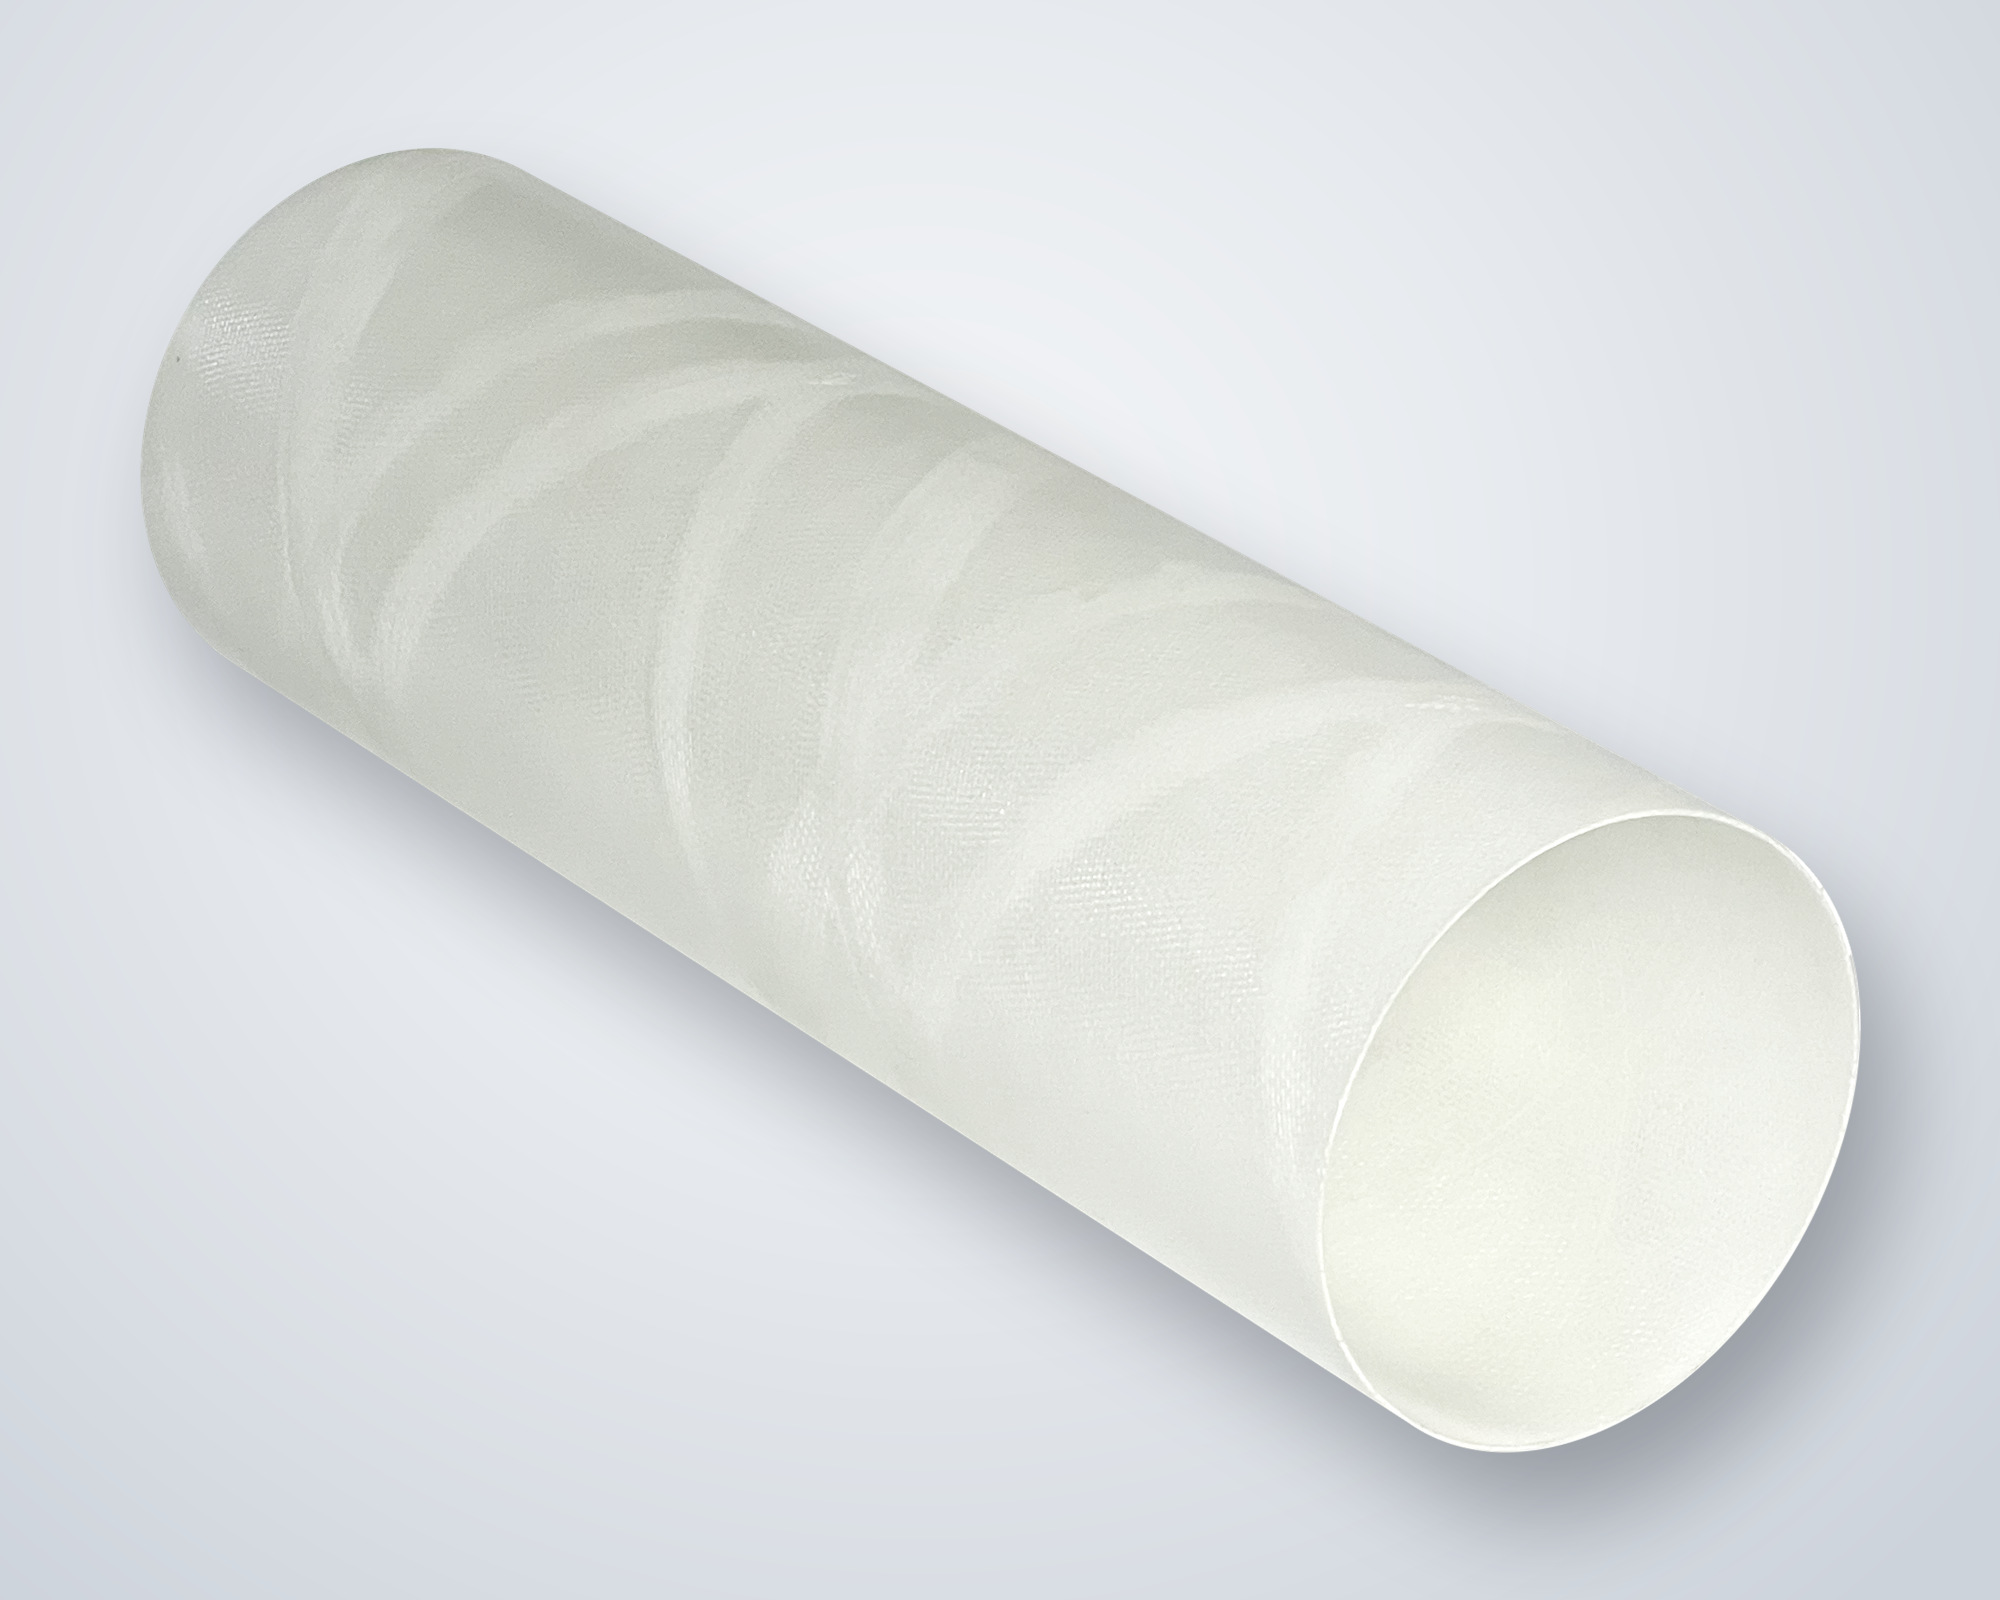
- Толщина стенки
- 1 – 1.2 mm
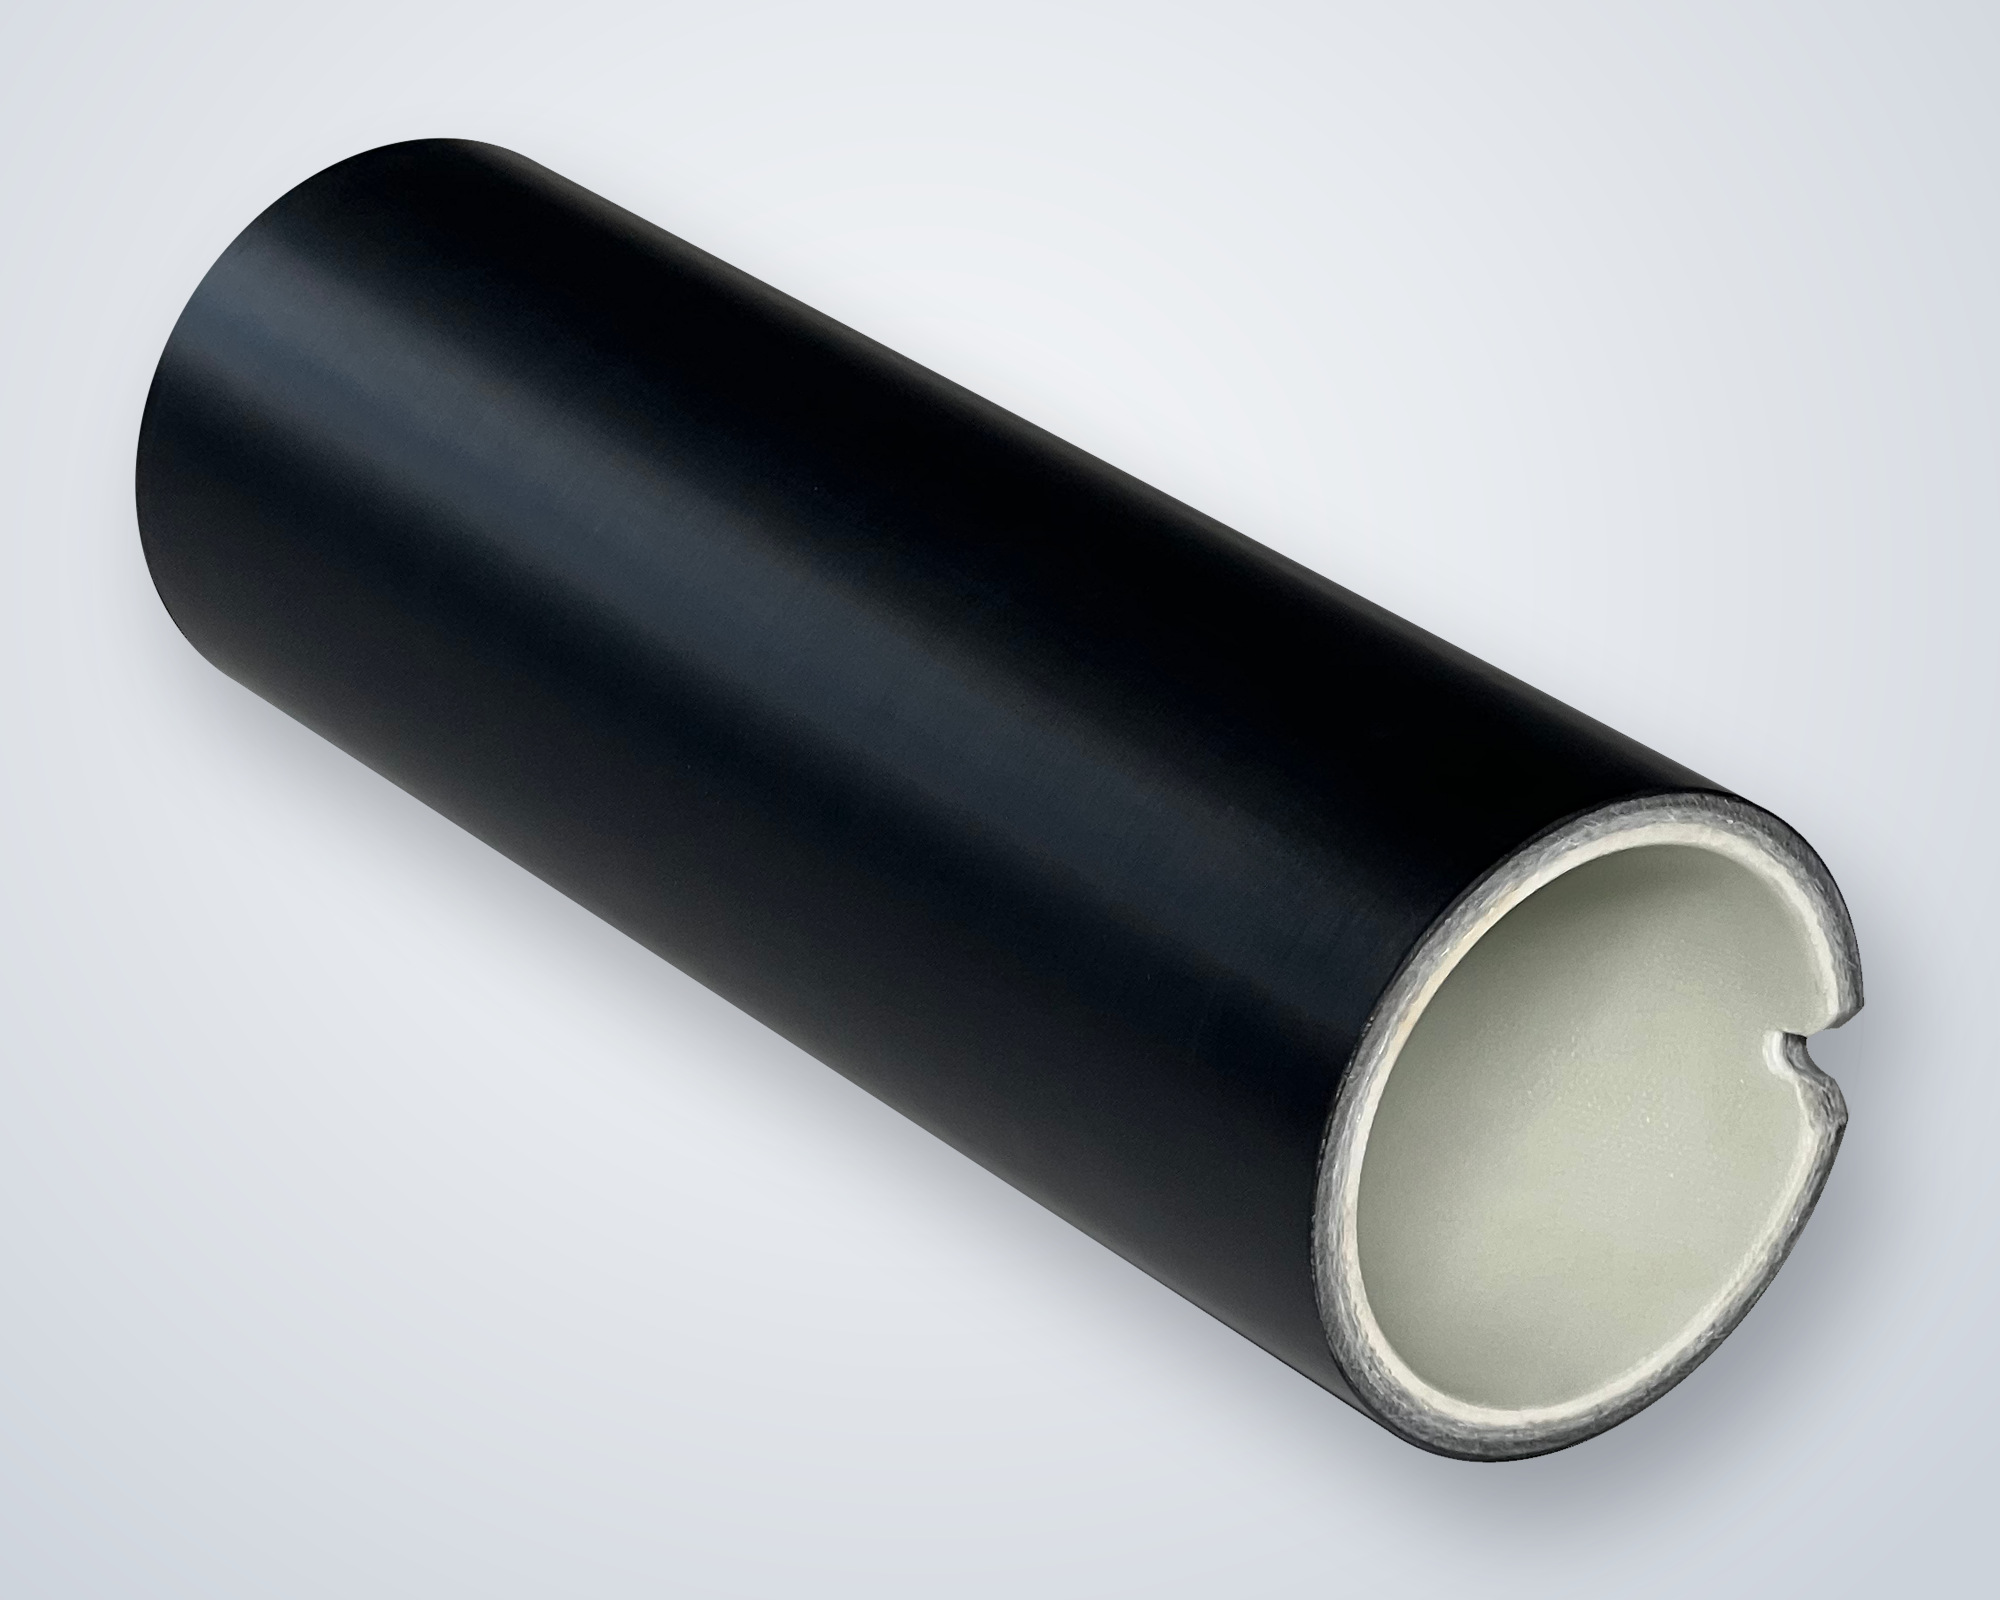
- Толщина стенки
- 1.2 – 2.5 mm
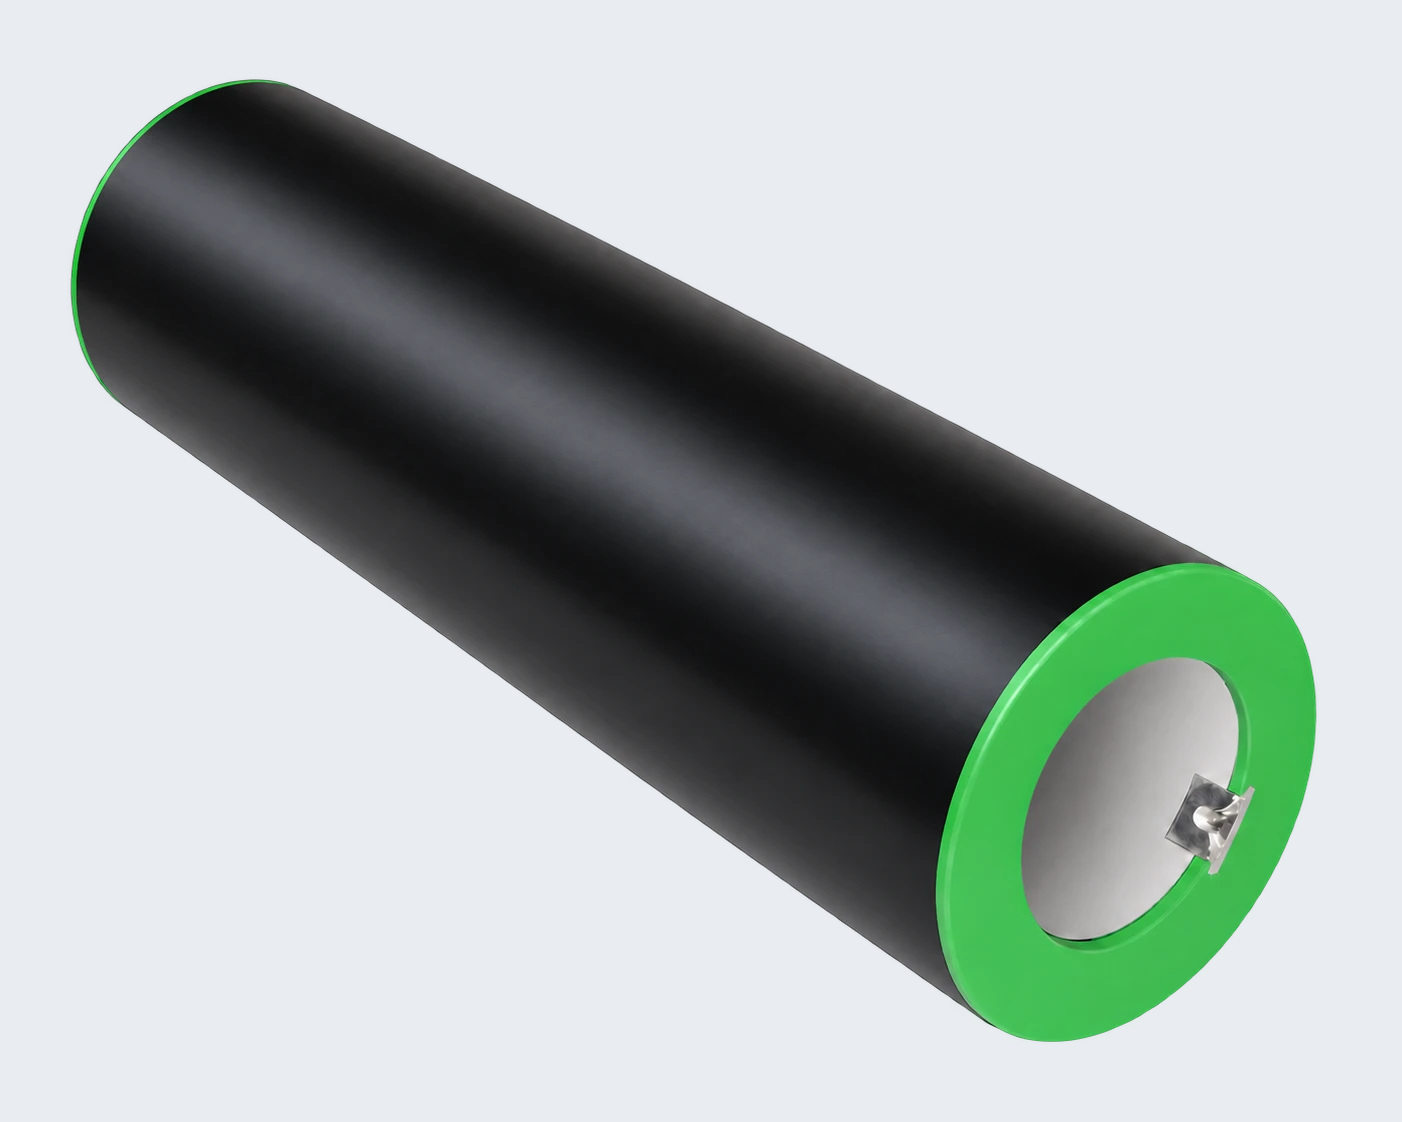
- Толщина стенки
- 2.5 – 10 mm
- Толщина стенки
- 10 – 100 mm
Результаты на сегодня
Значение имеет то измерение, которое повторяют через годы после ввода гильзы в эксплуатацию.
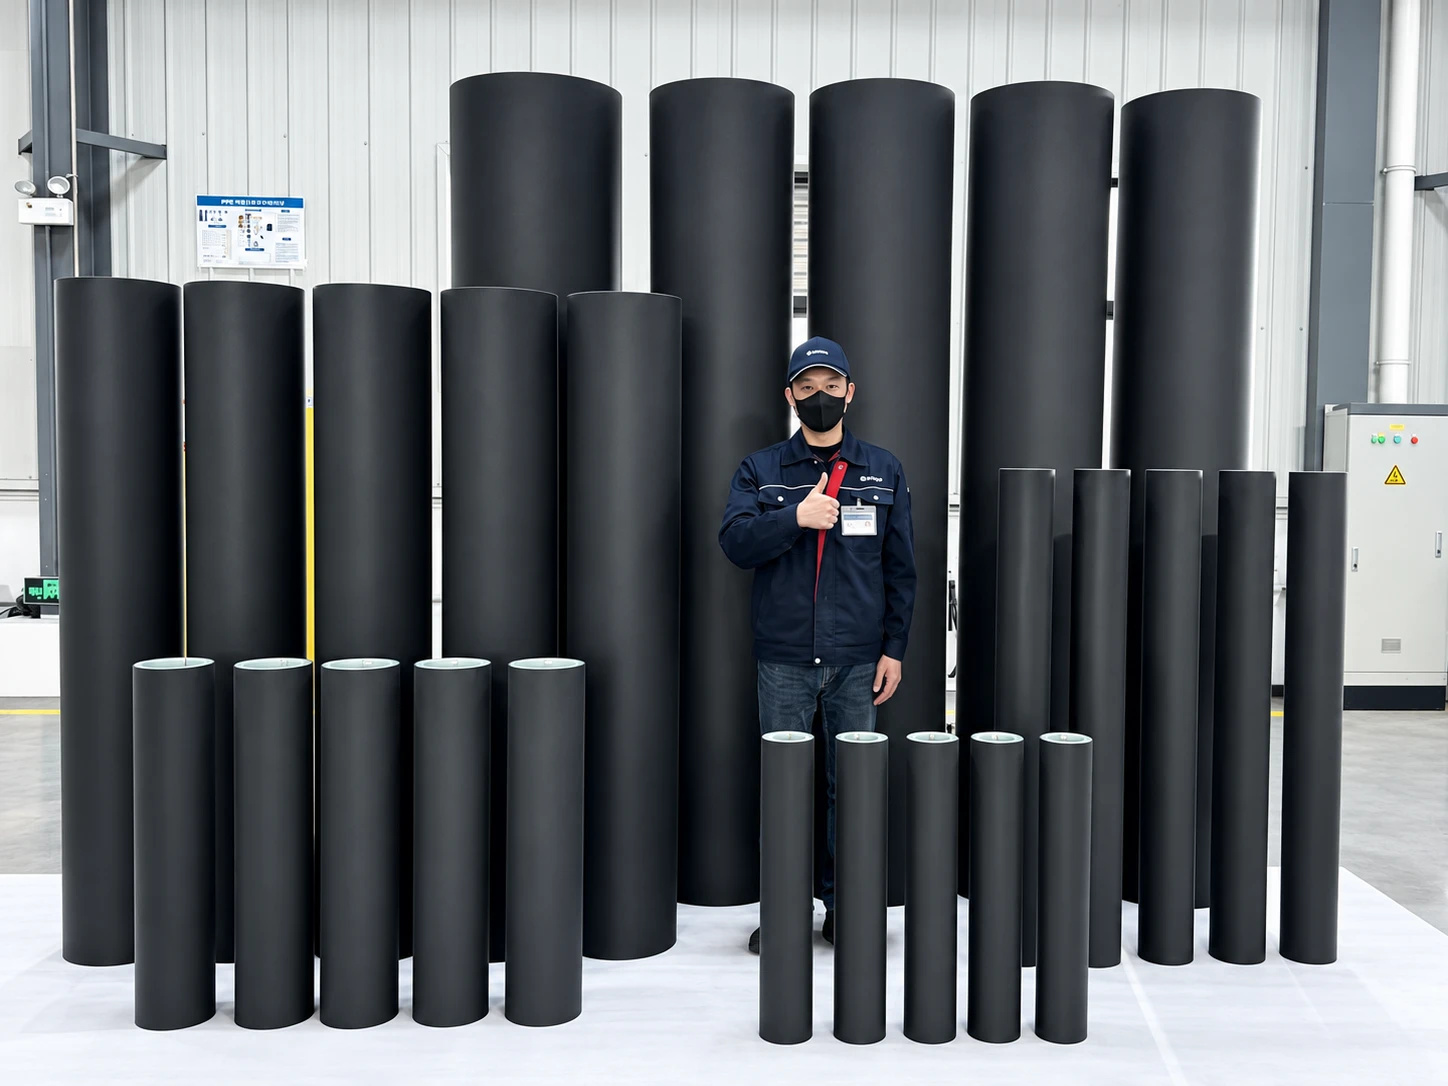
Изготовление по спецификации, отгрузка обычно через три недели
- Складских позиций нет. Каждая гильза изготавливается под заданные внутренний диаметр, длину, раппорт и толщину стенки.
- Оправки уже перекрывают почти весь размерный ряд, в нескольких комплектах
- Экспортные заказы обычно отгружаются через три недели после подтверждения заказа
Начните с одной гильзы
Пришлите внутренний диаметр гильзы (наружный диаметр вала), длину гильзы и раппорт для одной печатной машины. Мы рассчитаем стоимость подходящей гильзы для испытания.