층별 소재와 인쇄기에서 달라지는 점
인쇄기에서 중요한 순서대로 표면, 코어, 끝단면을 설명합니다. 소재 선택마다 측정 가능한 결과가 연결되어 있습니다.
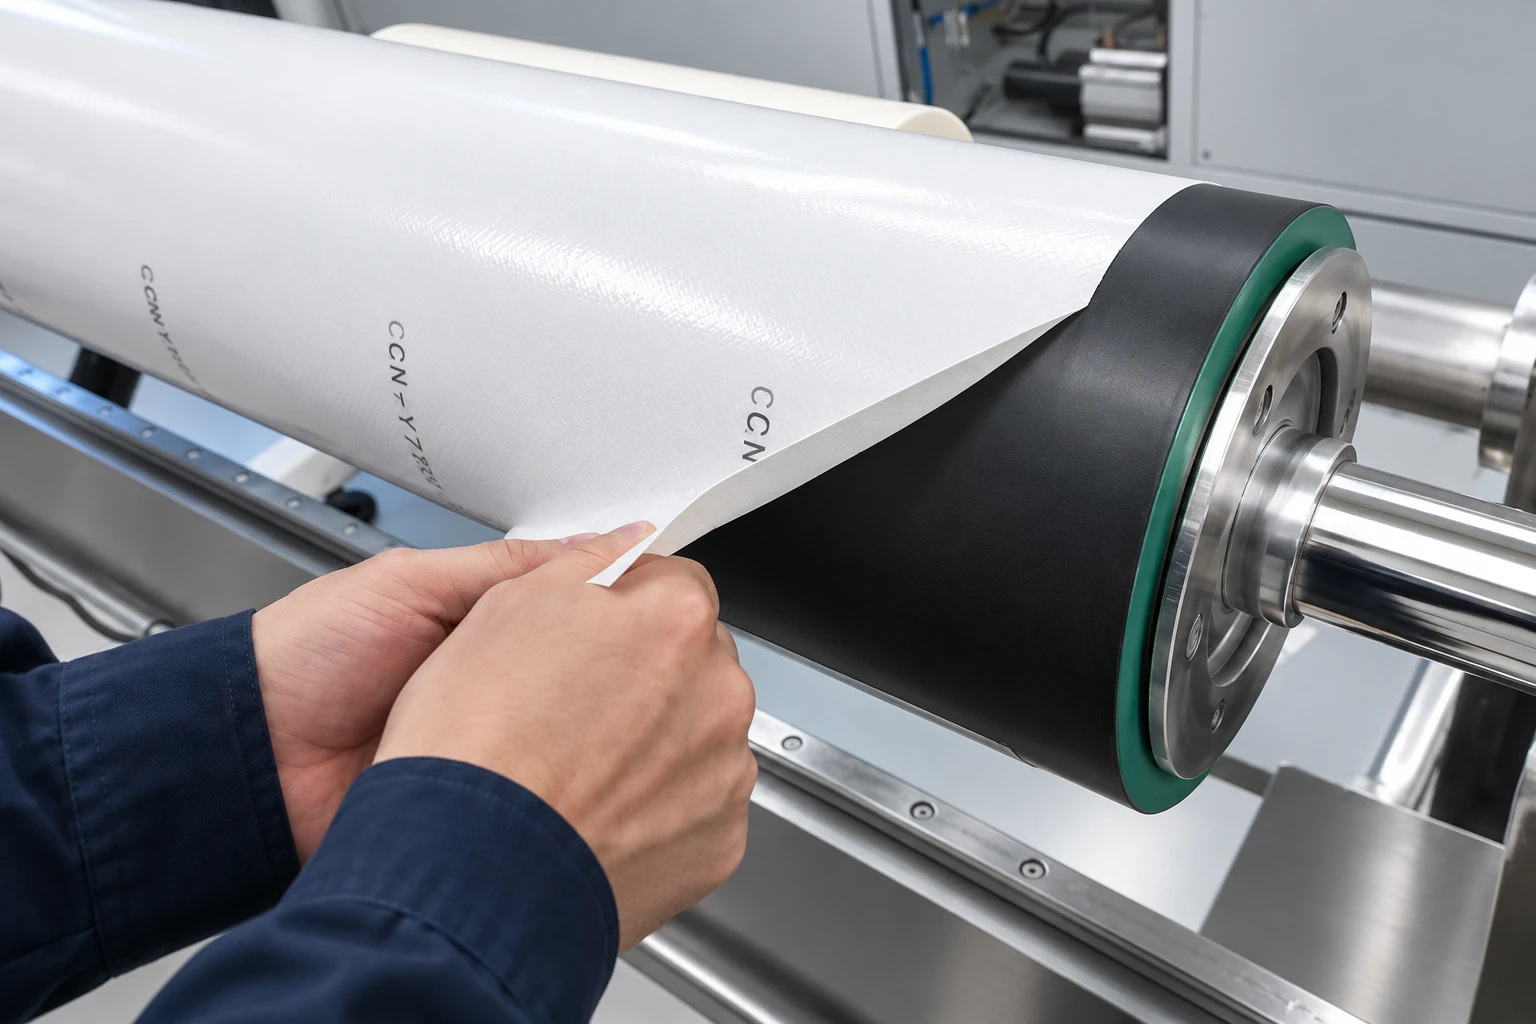
폴리우레탄 대신 에폭시 수지
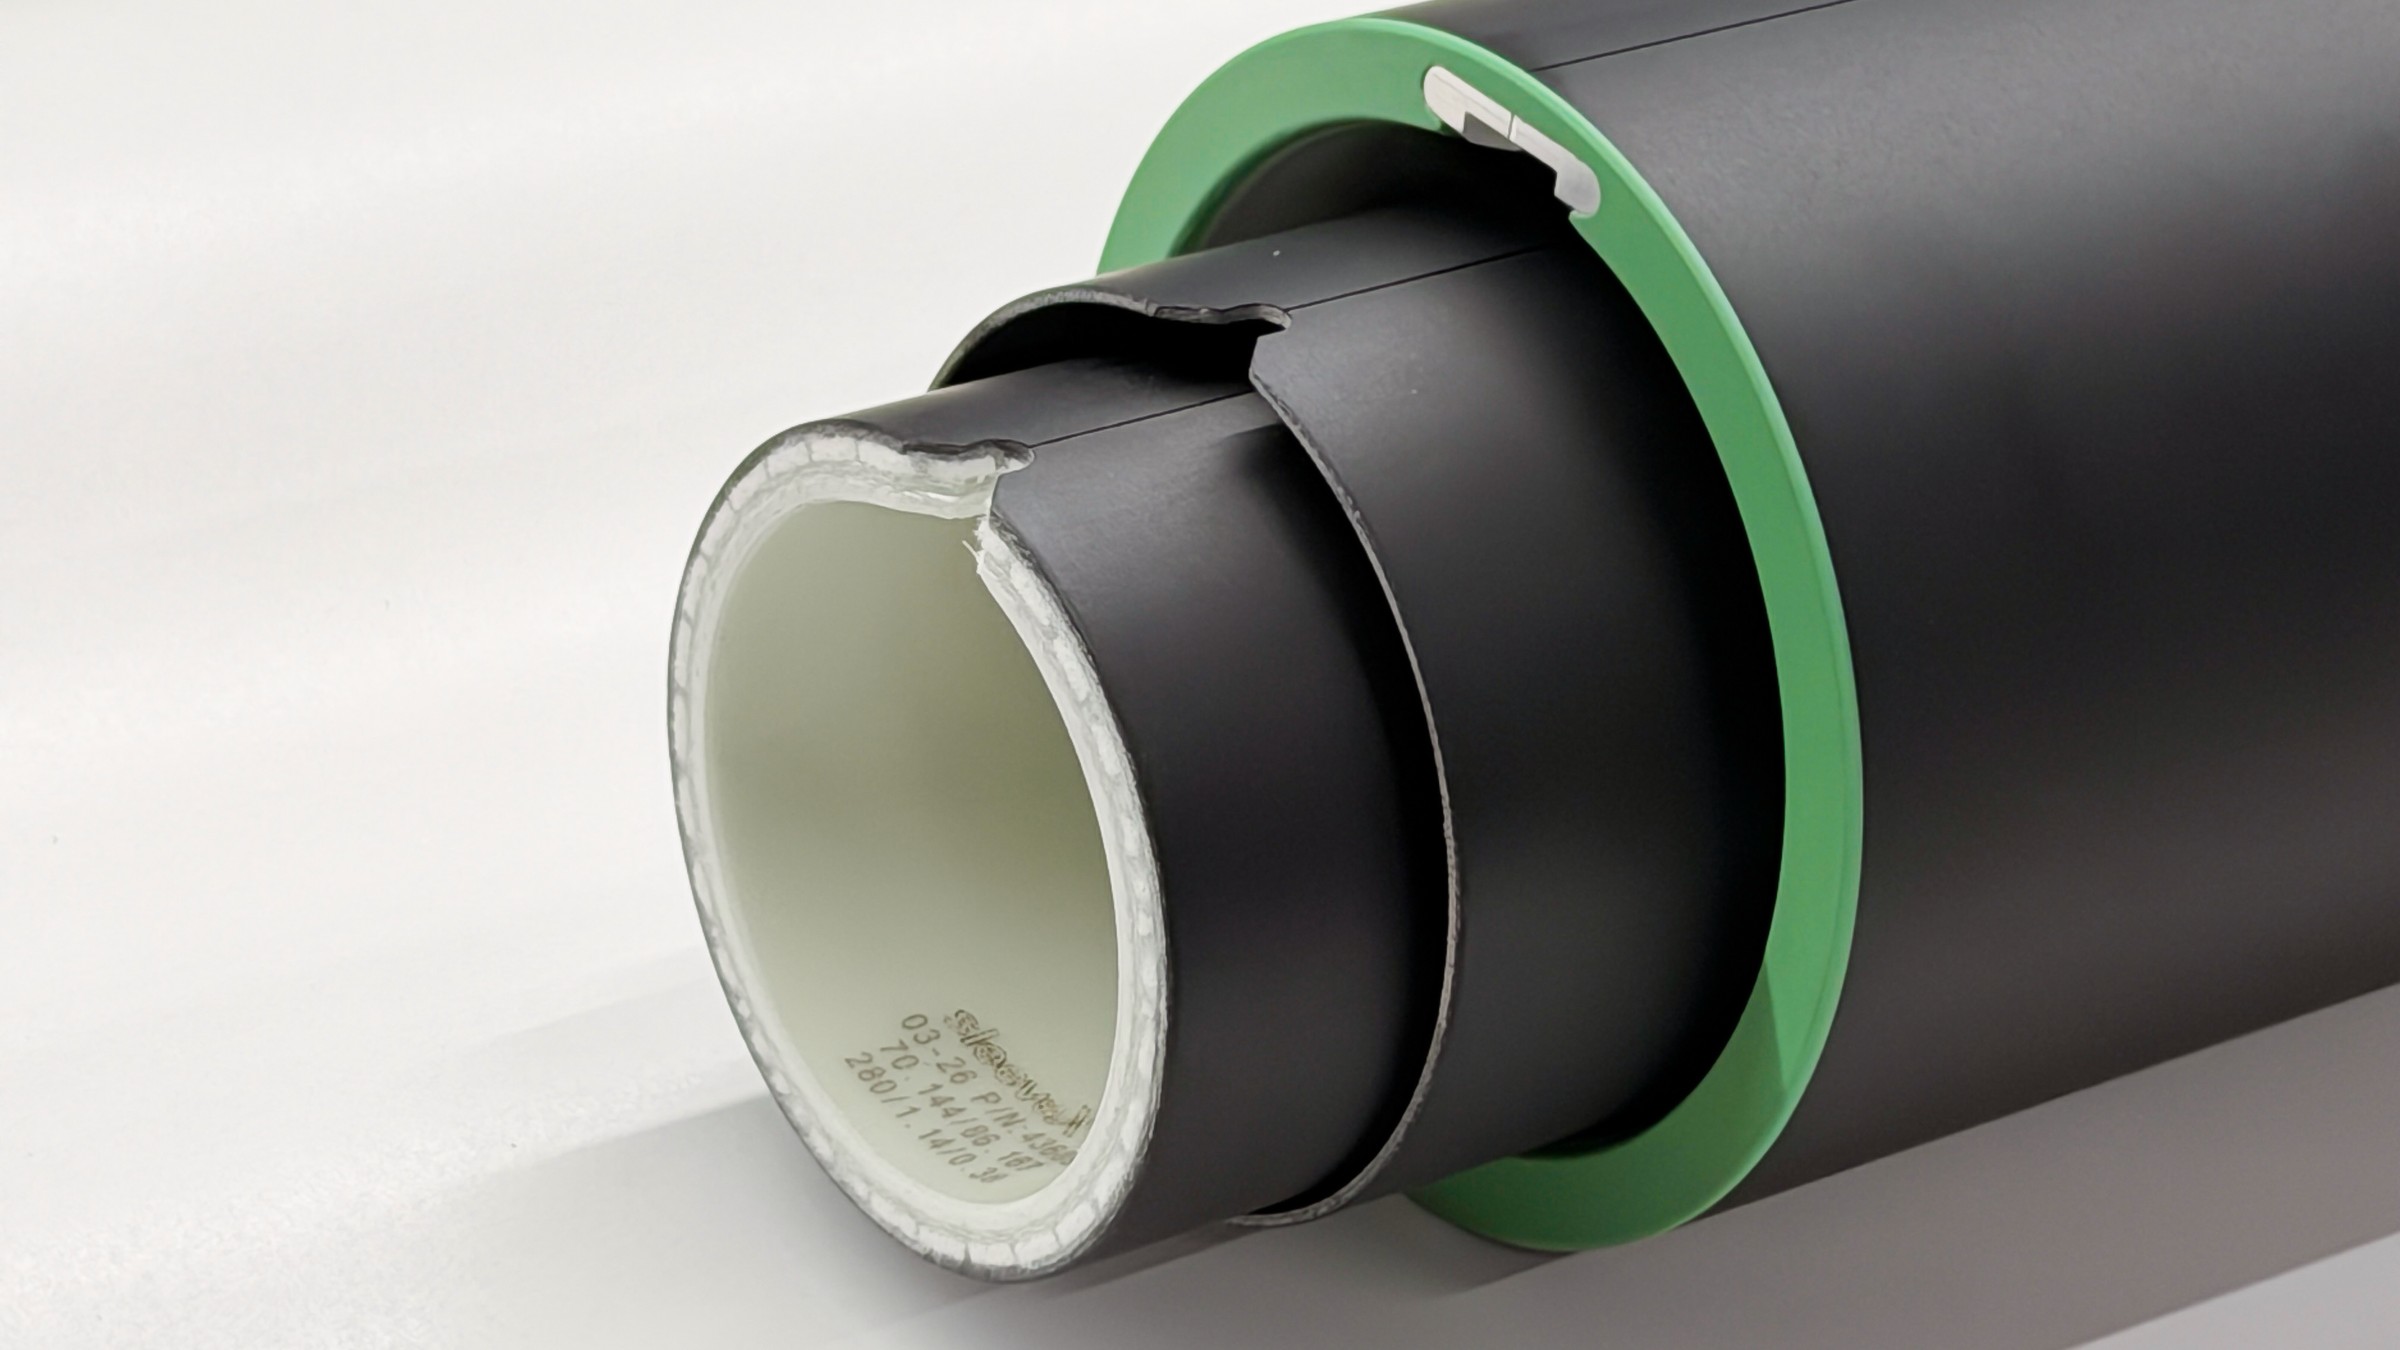
슬리브에 가해지는 작업은 대부분 표면에서 일어납니다. 판 부착, 테이프를 떼어낼 때의 박리력, 용제 세척입니다. sleeveX™는 치밀한 에폭시 수지 시스템을 사용하며, 경도는 쇼어 D82, 초박형 X-MUT는 D90입니다. 스크래치에 강하고 세척 용제에 견디며, 대전 방지 사양도 선택할 수 있습니다.
- 쇼어 D82 에폭시 표면(X-MUT는 D90)
- 세척 용제에 견딤
- 스크래치에 강하고 대전 방지 사양 선택 가능
마운팅 테이프: 브랜드, 등급, 점착력
판 부착용 테이프를 붙이고 떼어내는 일은 이 표면에서 가장 자주 이루어지는 작업입니다.
- 주요 브랜드와 등급, 점착력별로 시험
- 제거 시 잔여물 감소
- 테이프를 바꿔도 일정한 사용감
발포 폴리우레탄 대신 아라미드 허니콤
기존 슬리브의 지지층은 발포 폴리우레탄입니다. 가볍지만 물을 흡수하고, 하중을 받으면 압축되며, 온도에 따라 팽창합니다. X-MLW 경량 모델은 그 대신 항공우주 등급의 아라미드 허니콤을 사용합니다. 셀을 접착해 만든 구조로 밀도가 매우 낮고, 흡수율은 0.5% 미만, 열팽창은 2–5 ppm/°C입니다. 더 얇은 모델에서는 유리섬유와 복합소재 구조가 같은 하중을 지지합니다.
발포재가 아닌 접착 복합 구조로 하중을 지지하는 지지층, 그 끝을 덮는 일체 성형 끝단면
바깥에서 안쪽까지 6개 층
X-MLW 경량 모델의 6개 층을 인쇄 표면부터 안쪽 순서로 나열했습니다. 더 얇은 모델에는 제품 페이지에 소개한 구조를 적용합니다.
- 경질 폴리우레탄 표면 — 팽창한 코어에 밀려 올라가 기재에서 들뜸
- 발포 폴리우레탄 지지층 — 습기에 팽창해 표면을 밀어내고, 하중을 받으면 압축됨
- 밀봉되지 않은 끝단면 — 용제가 스며들어 층간 박리 발생
6층 구조는 X-MLW 경량 모델(벽 두께 10–100 mm)에 적용됩니다. 더 얇은 모델은 제품 페이지에 소개한 구조를 사용합니다.
4개 모델 비교SilentShield™와 끝단면 전체 밀봉
끝단면은 슬리브가 손상되는 곳이자 용제가 스며드는 곳입니다. 두 문제 모두 같은 성형 부품으로 대응합니다.
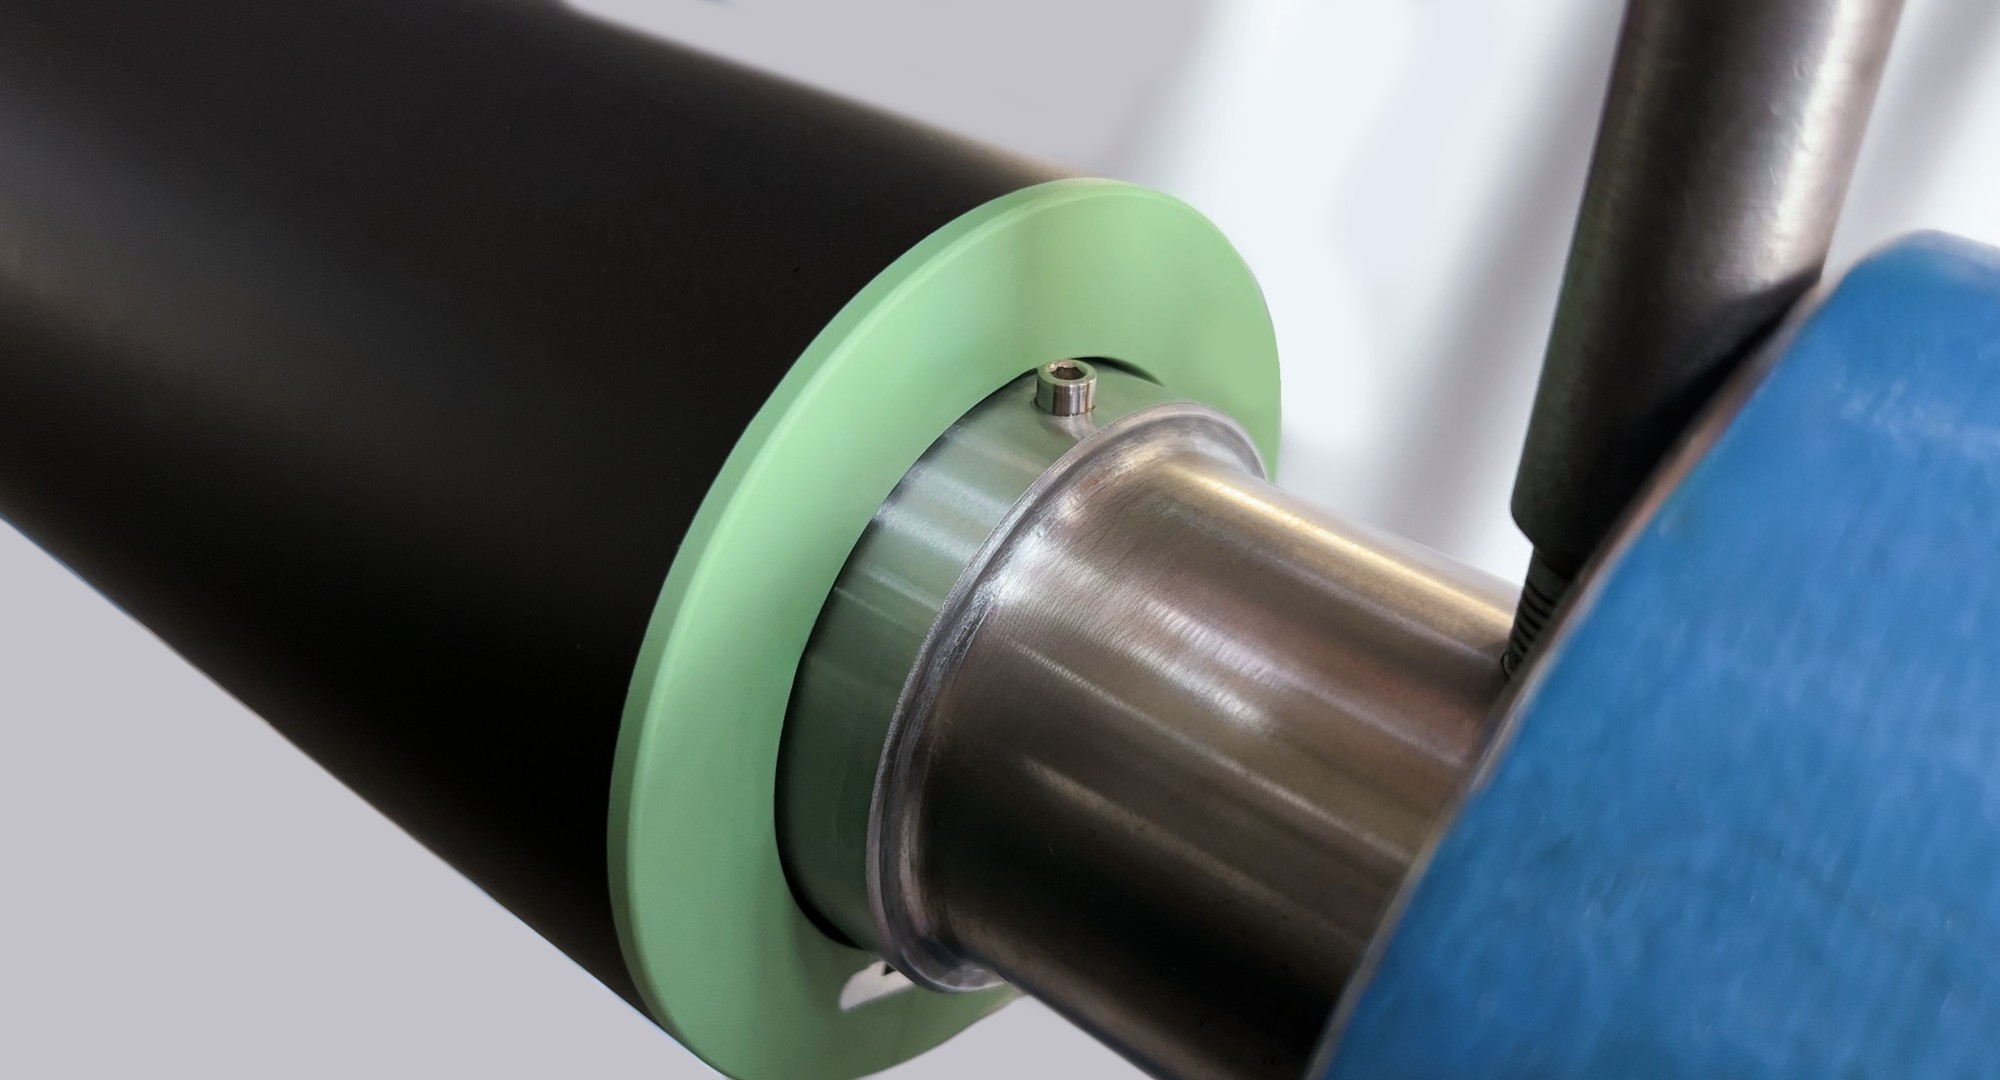
충격 흡수 끝단면
고인성 폴리머를 슬리브 본체와 일체로 성형했습니다. 장착 중 부딪힐 때의 에너지를 흡수해 끝단을 균열과 층간 박리로부터 보호합니다.
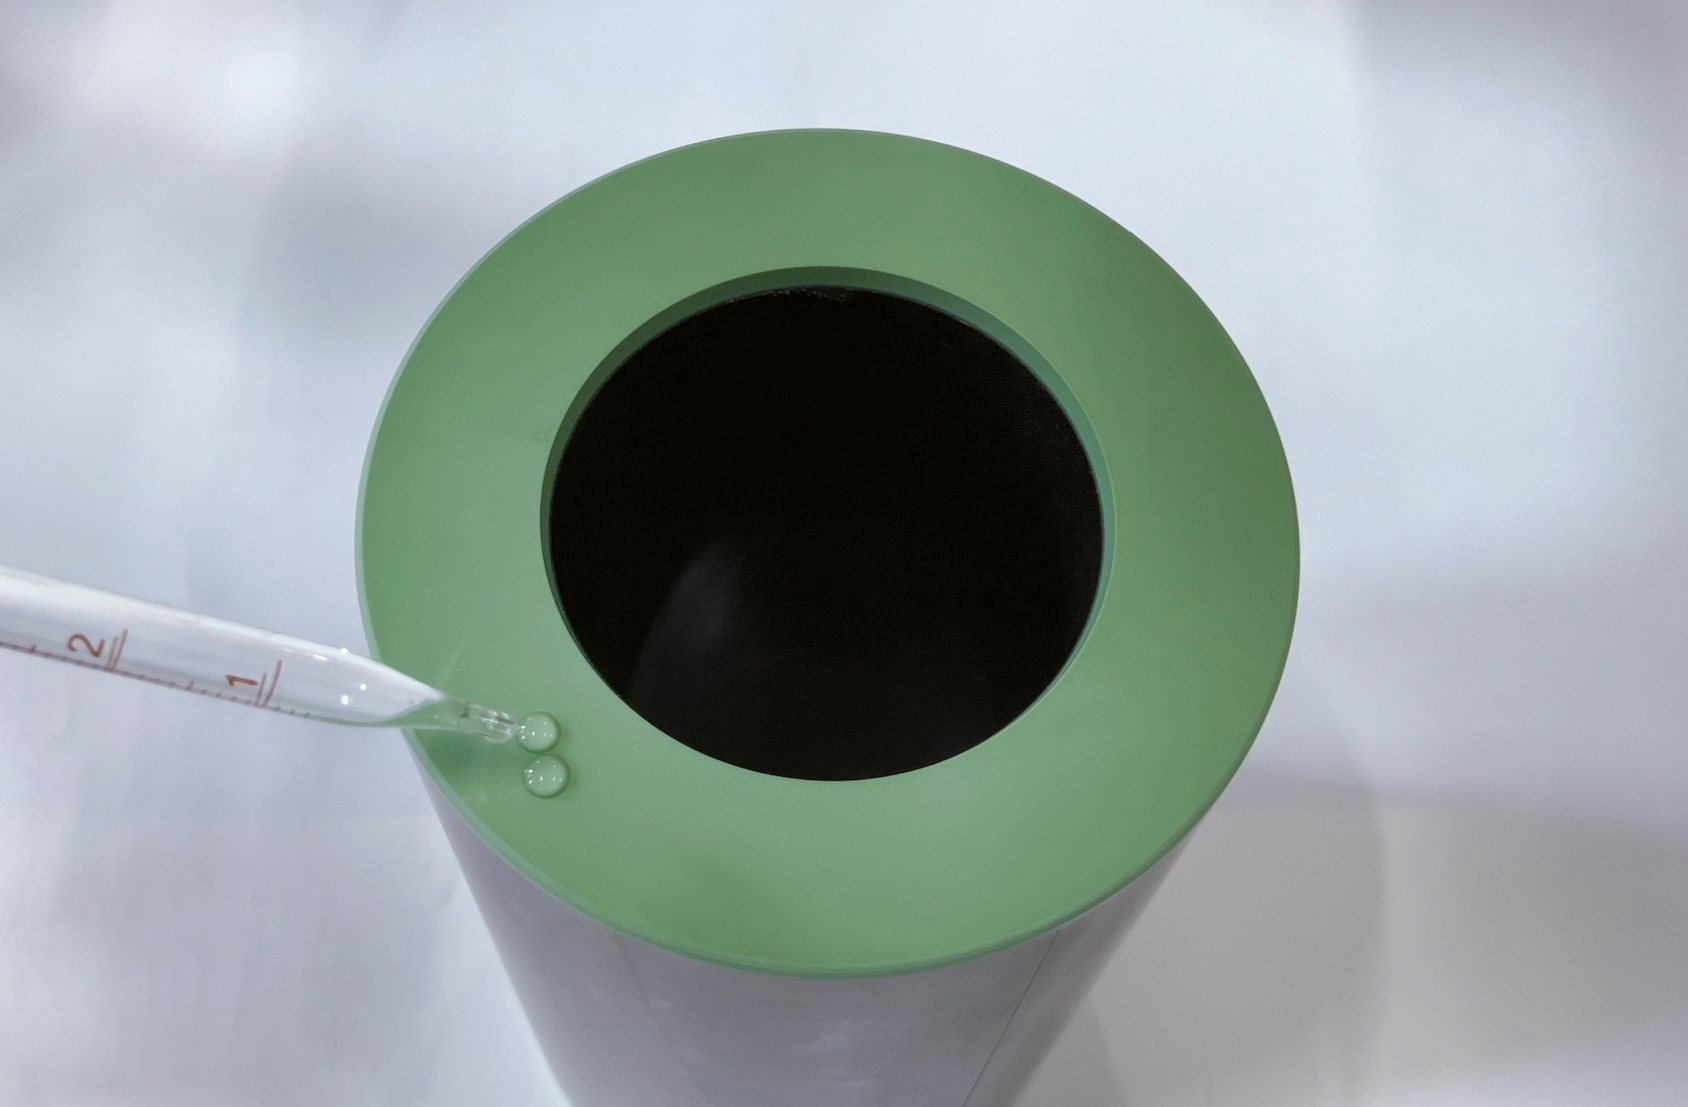
끝단면 전체에 걸친 밀봉
연속된 물리적 차단층이 잉크와 세척 용제가 구조 내부로 들어가는 모세관 경로를 막습니다. 액체는 스며들지 않고 표면에 머뭅니다.
슬리브의 미끄러짐을 좌우하는 라이너
라이너는 항온항습 작업장에서 자체 개발한 설비로 직접 와인딩합니다. 세 가지 공정 관리로 배치가 바뀌어도 고정력이 일정합니다.
- 1
정장력 제어
폐루프 시스템이 와인딩 장력을 일정하게 유지합니다. 이로써 라이너의 국부 응력 집중이 줄고 원주 방향의 고정력이 고르게 유지됩니다.
- 2
섬유 경로 모델링
적층 경로를 알고리즘으로 최적화합니다. 라이너의 기억 효과는 여기서 비롯되며, 그 결과 맨드릴에 대한 고정력이 일정하게 유지됩니다.
- 3
자동 수지 계면 제어
수지 함침량을 계량해 층간 결합력과 감쇠 성능의 균형을 맞춥니다. 그래서 라이너는 결합 상태를 유지하면서도 고속에서 진동을 감쇠합니다.
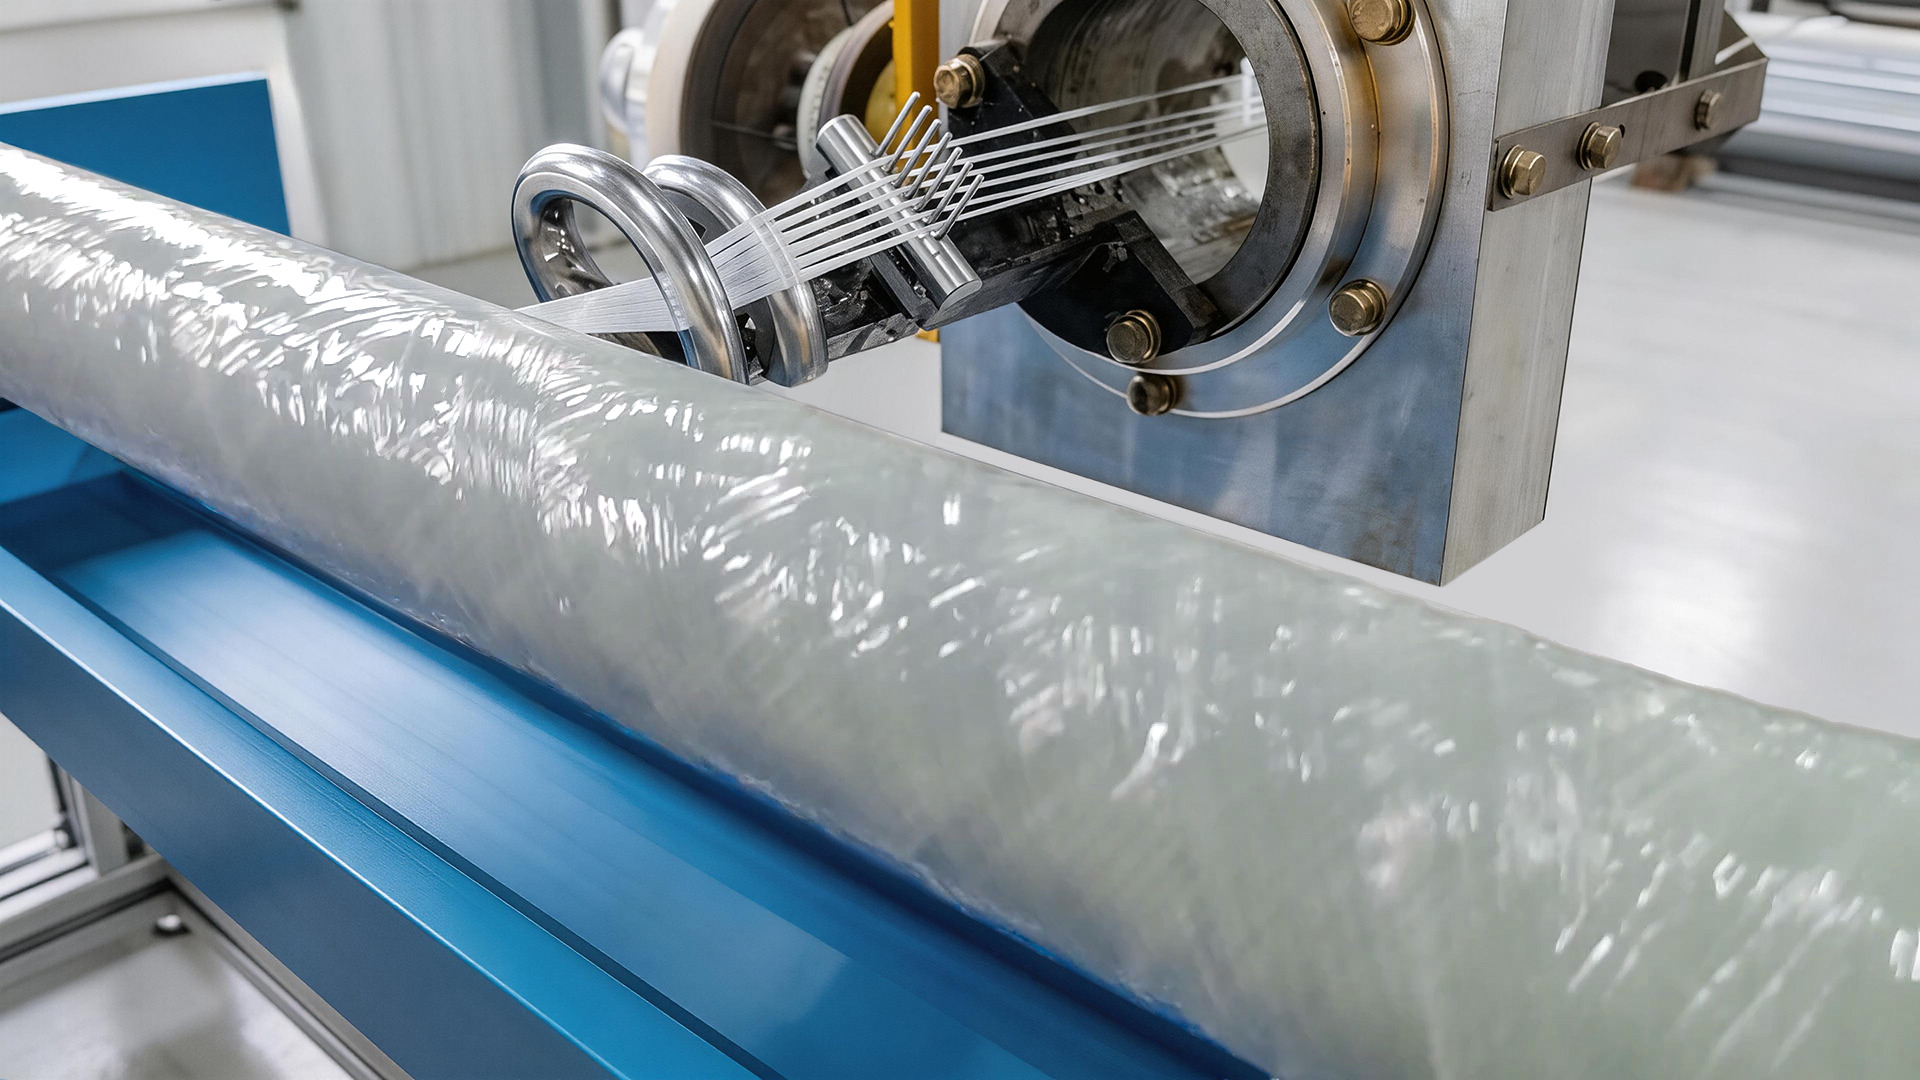
항온항습 작업장에서 자체 와인딩
라이너는 항온항습 작업장에서 Auclean이 자체 개발한 와인딩 설비로 생산합니다. 관리된 조건에서 자체 와인딩하기 때문에 같은 배치 안의 슬리브 사이, 그리고 같은 사이즈의 배치 사이에서 치수가 일정하게 유지됩니다.
당사 시험에서 라이너는 650 m/min과 급가속·급감속 조건에서 미끄러지지 않았으며, 적절한 조임으로 장착과 탈착이 이루어졌습니다.
4가지 물성, 3가지 코어 소재
외경을 유지하는 것은 표면 밑의 층입니다. 업계에서 슬리브에 주로 쓰는 세 가지 충전재의 공개 범위를 정리했으며, 현재 사용 중인 슬리브의 데이터시트와 비교할 수 있습니다.
범위는 당사 제품 자료에 공개된 값입니다. 단일 수치로 환산하지 않습니다.
열팽창ppm/°C
낮을수록 좋음인쇄기 온도가 오를 때 생기는 견당 틀어짐
- sleeveX™ 허니콤2–5
- 발포 폴리우레탄50–150
- 펠트20–40
밀도kg/m³
낮을수록 좋음교체 작업 때마다 다루는 중량
- sleeveX™ 허니콤20–80
- 발포 폴리우레탄30–120
- 펠트60–650
흡수율%
낮을수록 좋음습한 공장이나 용제 세척 후의 팽창
- sleeveX™ 허니콤< 0.5
- 발포 폴리우레탄1–5
- 펠트1–3
굴곡 강도MPa
높을수록 좋음수년간 이어지는 판 부착 압력에 의한 연화
- sleeveX™ 허니콤20–40
- 발포 폴리우레탄0.5–1.5
- 펠트8–16
출하 전 슬리브마다 측정
인쇄기 제조사나 기술 구매 담당자가 수입 검사에서 다시 확인할 수 있는 4가지 수치
인쇄 치수와 견당 정밀도
균일한 인압, 국부 색상 편차 감소
망점 정밀도, 고스팅 감소
고속에서도 부드러운 회전
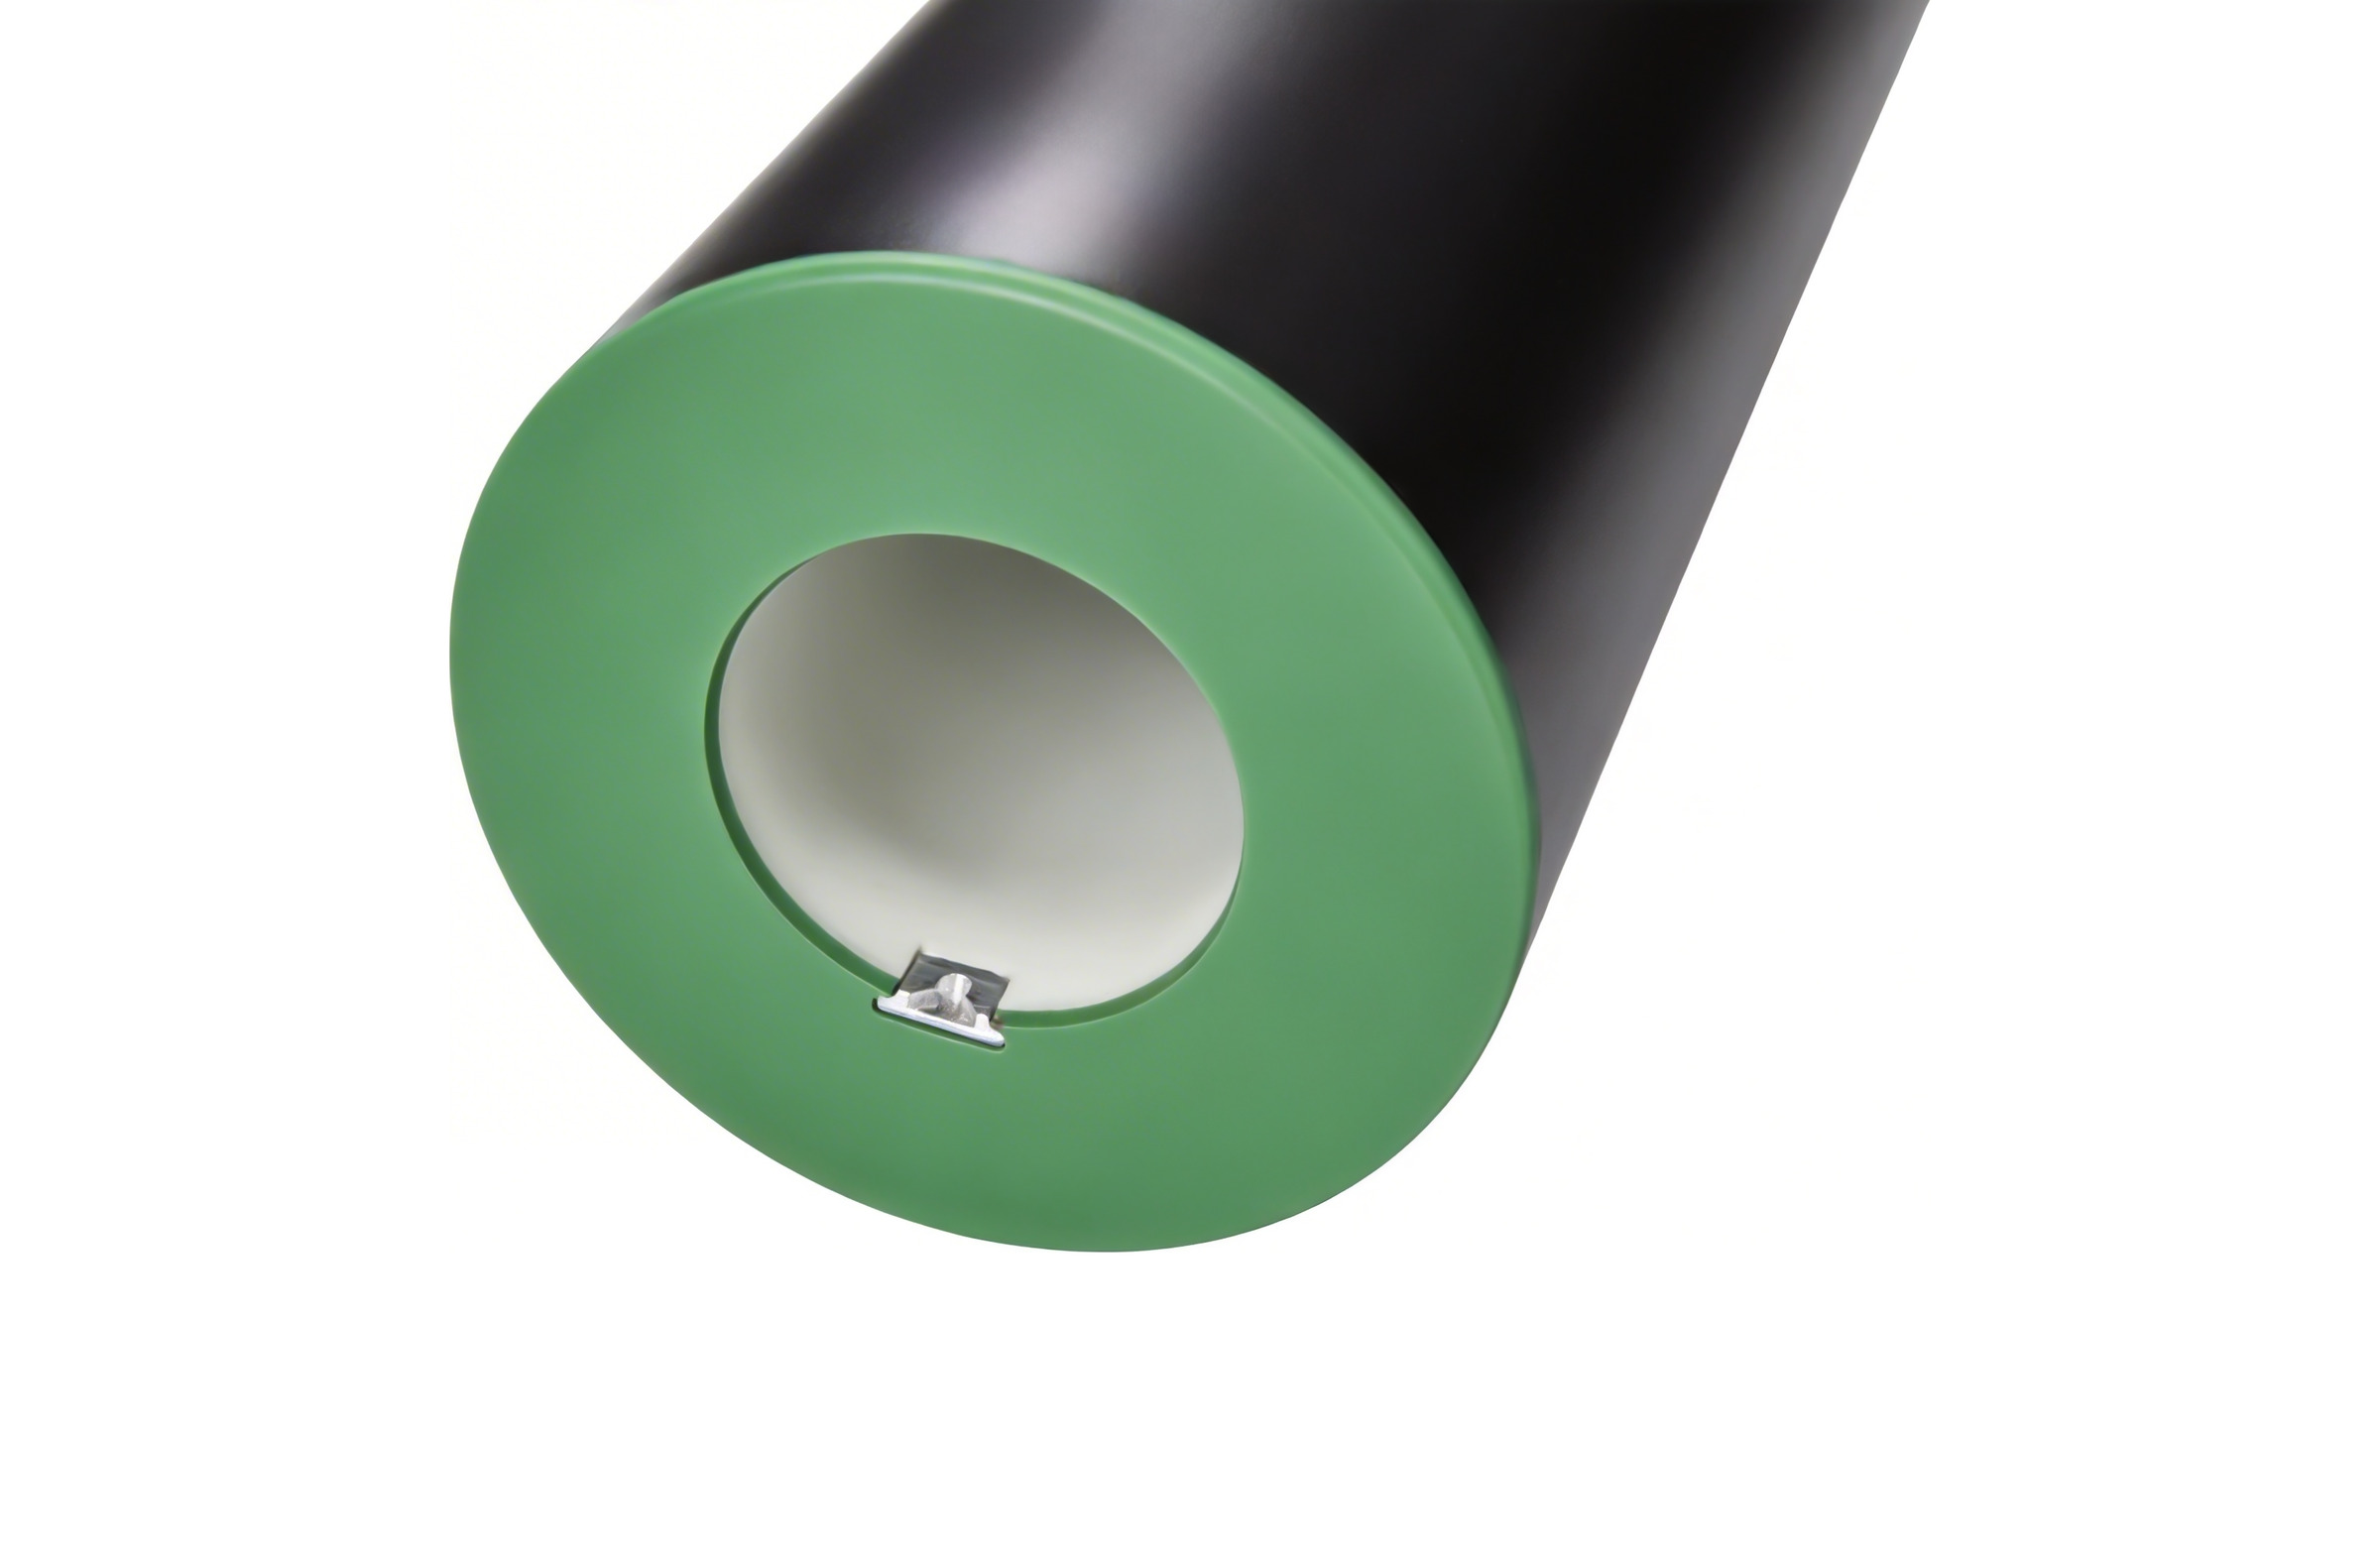
키 홈
금속 소재로, 자체 설비에서 국제 표준 치수로 가공합니다. 여러 인쇄기 브랜드와 호환됩니다.
대전 방지 옵션
어느 모델에나 내외부 전체 대전 방지 구조를 적용할 수 있으며, 대지 저항은 1×10⁶ Ω 미만입니다. 필름 인쇄용입니다.
인쇄기 한 대에서 8년
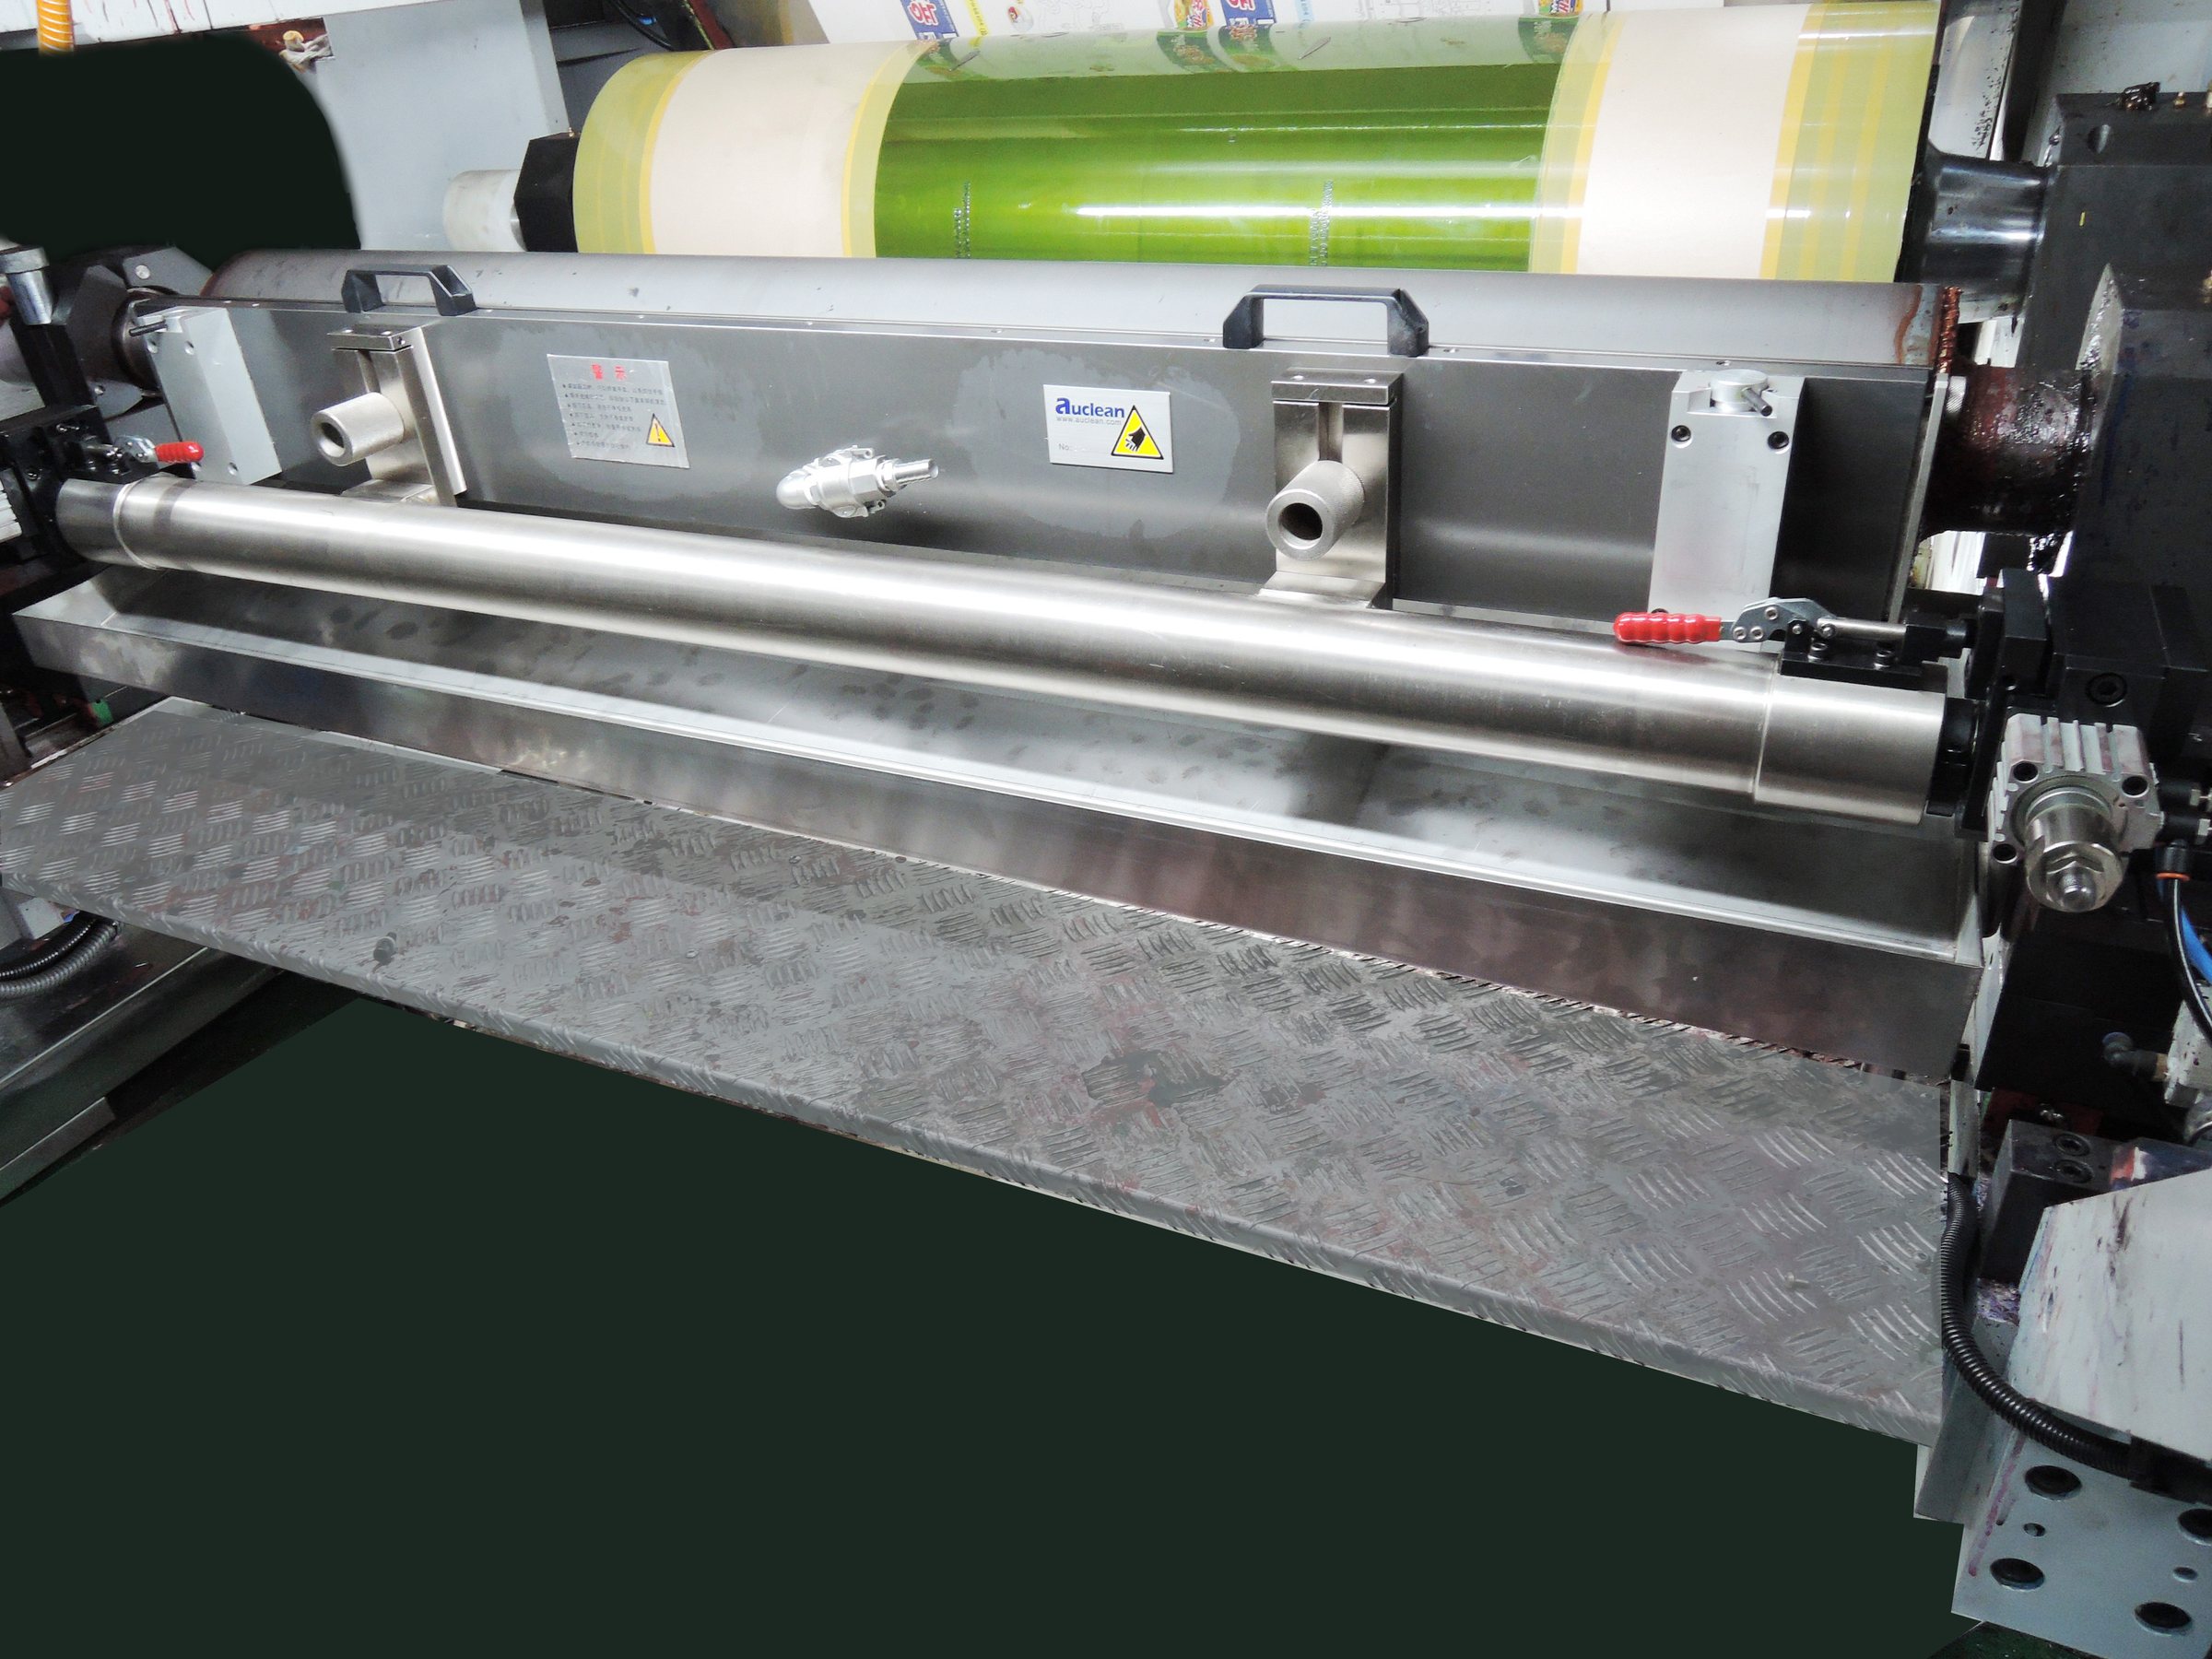
sleeveX™ 초기 샘플이 한 고객사의 인쇄기에서 8년째 가동되고 있습니다. 외경은 거의 변하지 않았습니다. 이는 실험실 결과가 아니라 인쇄기 한 대에서 그 기간 동안 얻은 실사용 데이터입니다.
모델·사이즈별 기술 데이터시트
모델과 치수를 알려 주시면 엔지니어가 해당 수치로 회신합니다.