Le manchon porte-cliché, reconstruit de fond en comble
Plus de vingt ans comme agent exclusif et service technique en Chine d’une grande marque mondiale. Puis dix ans de développement, reconstruit couche par couche.
Une structure déduite à partir de la fonction
Nous n’avons pas repris la structure du manchon conventionnel. Nous sommes partis des premiers principes, avec deux questions pour chaque pièce : quelle fonction elle remplit, et de quelles propriétés physiques elle aurait besoin pour la remplir idéalement. Puis nous avons cherché les matériaux dotés de ces propriétés.
La couche de support devait être légère, résister à la compression et ne pas gonfler. Sur un salon des matériaux pour l’aéronautique, nous avons trouvé un matériau réunissant ces trois qualités : le nid d’abeilles aramide, une âme courante dans les structures sandwich des aéronefs. Il est devenu la couche de support du modèle léger de sleeveX™.
Une fois les matériaux trouvés, il fallait des procédés de fabrication capables de les transformer en manchon. Nous avons conçu en interne les machines spéciales et la ligne de production, plutôt que de nous contenter de l’existant. C’est pour cela que le développement a duré dix ans.
- SurfacePolyuréthaneSystème en résine époxy
- Couche de supportMousse PUStructure nid d’abeilles aramide tridimensionnelle
- Face d’extrémitéCollée après coupMoulée d’une pièce avec le corps
Aucune couche porteuse de la construction conventionnelle n’a été conservée.
Voir ce qu’il y a dans chaque coucheLes six couches, de l’extérieur vers l’intérieur
- 01Surface en résine époxy
- 02Renfort extérieur
- 03Âme nid d’abeilles aramide
- 04Couche de fixation intérieure
- 05Couche tampon élastique
- 06Chemise intérieure FiberP™
Procédés clés réalisés en interne
La plupart des équipements sur lesquels tournent ces procédés sont des machines spéciales que nous avons construites, afin de produire le manchon en série.
Face d’extrémité moulée d’une pièce
La face d’extrémité est moulée avec le corps du manchon dans un polymère à haute ténacité, si bien qu’il n’y a aucun joint entre les deux.
Enroulement en interne
La chemise FiberP™ est enroulée sur des équipements que nous avons développés, dans un atelier à température et hygrométrie contrôlées, sous contrôle de tension en boucle fermée.
Stratification du nid d’abeilles
L’âme nid d’abeilles aramide est liée entre deux couches de fibre de verre et polymérisée en un seul corps.
Chaque manchon contrôlé avant emballage
Chaque manchon est mesuré en diamètre extérieur, rectitude, faux-rond et équilibrage dynamique avant d’être emballé.
Les deux équipes d’ingénierie
Deux équipes d’ingénierie ont construit ce manchon : des ingénieurs mécaniciens de machine spéciale qui ont fait toute leur carrière en flexographie, et des ingénieurs matériaux.
Ensemble, elles couvrent la science des matériaux, la chimie et physique des polymères, la mécanique de l’ingénieur, la fabrication mécanique et l’application des technologies d’impression. Chacune est visible quelque part dans la construction.
- 01Science des matériauxLe matériau d’âme a été choisi face à quatre propriétés publiées, mis en regard des deux autres remplissages avec lesquels ce secteur construit ses manchons.
- 02Chimie et physique des polymèresLe système époxy de surface, le polymère à haute ténacité de la face d’extrémité et le taux d’imprégnation de résine dans la chemise.
- 03Mécanique de l’ingénieurRésistance à la flexion et dilatation thermique de l’âme, la couche tampon contre la résonance, équilibrage dynamique G2.5.
- 04Fabrication mécaniqueLes équipements d’enroulement, l’atelier climatisé et l’équipement propre qui usine l’encoche métallique de positionnement.
- 05Application des technologies d’impressionLa stabilité à 650 m/min, l’option antistatique pour le film, et ce que chaque tolérance de livraison signifie à l’impression.
Plus de vingt ans d’agence et de service technique
Avant de fabriquer un manchon, Auclean a passé plus de vingt ans comme agent exclusif en Chine de l’une des grandes marques mondiales de manchons porte-cliché : les vendre, et en assurer le service technique. C’est au service technique que les défaillances se voient, et ce sont toujours les mêmes qui revenaient.
Des diamètres extérieurs sortis de la tolérance. Des surfaces décollées du corps dans les cas graves. Des extrémités fendues là où le manchon avait été heurté au chargement. Lourds à manipuler, et des âmes qui gonflent.
C’est contre cette liste que sleeveX™ a été conçu, couche par couche.
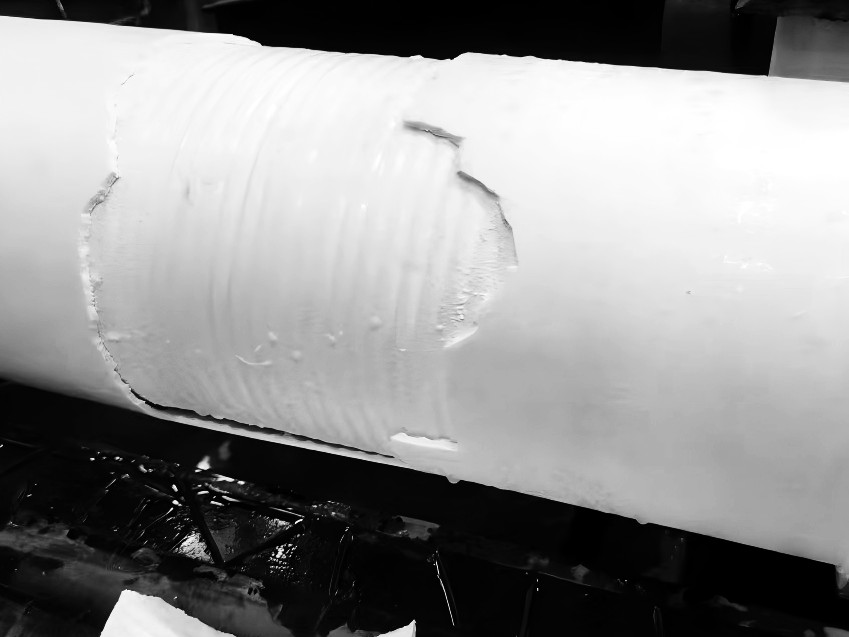
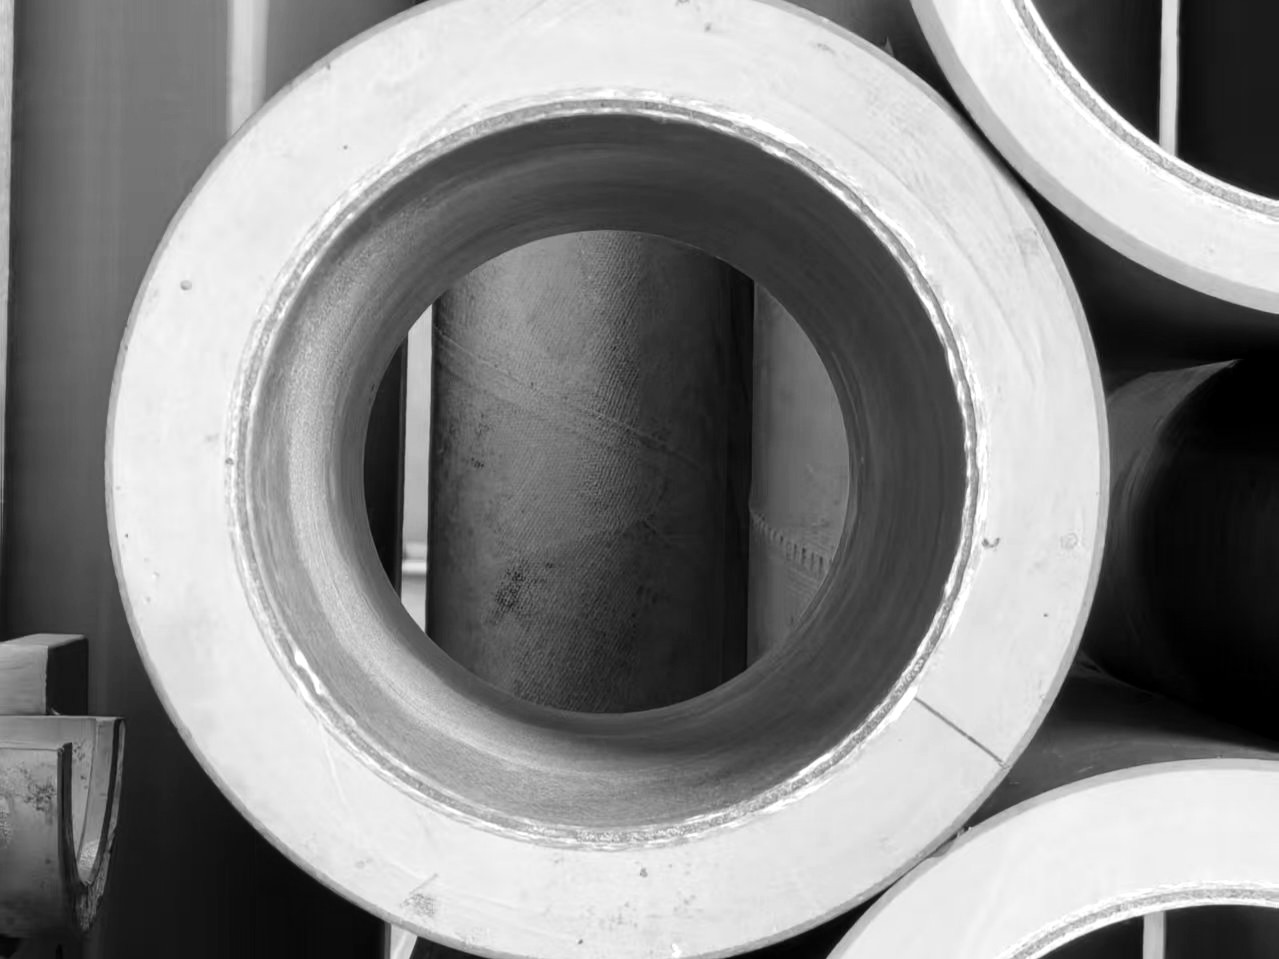
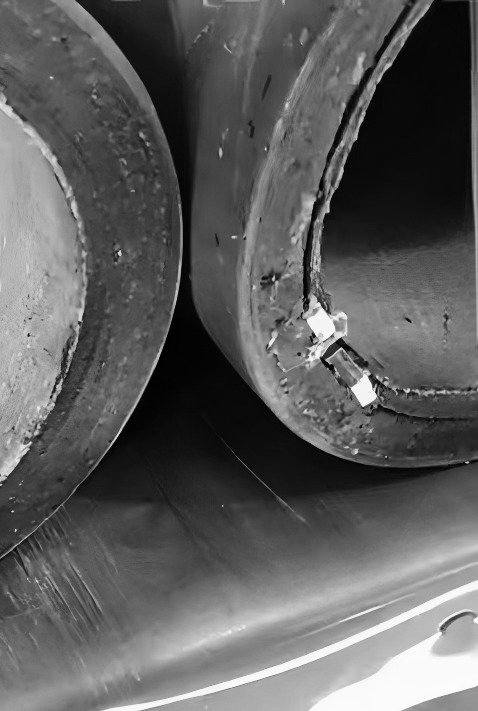
Les photos montrent des défaillances typiques de manchons conventionnels en polyuréthane
Choisir selon l’épaisseur de paroi
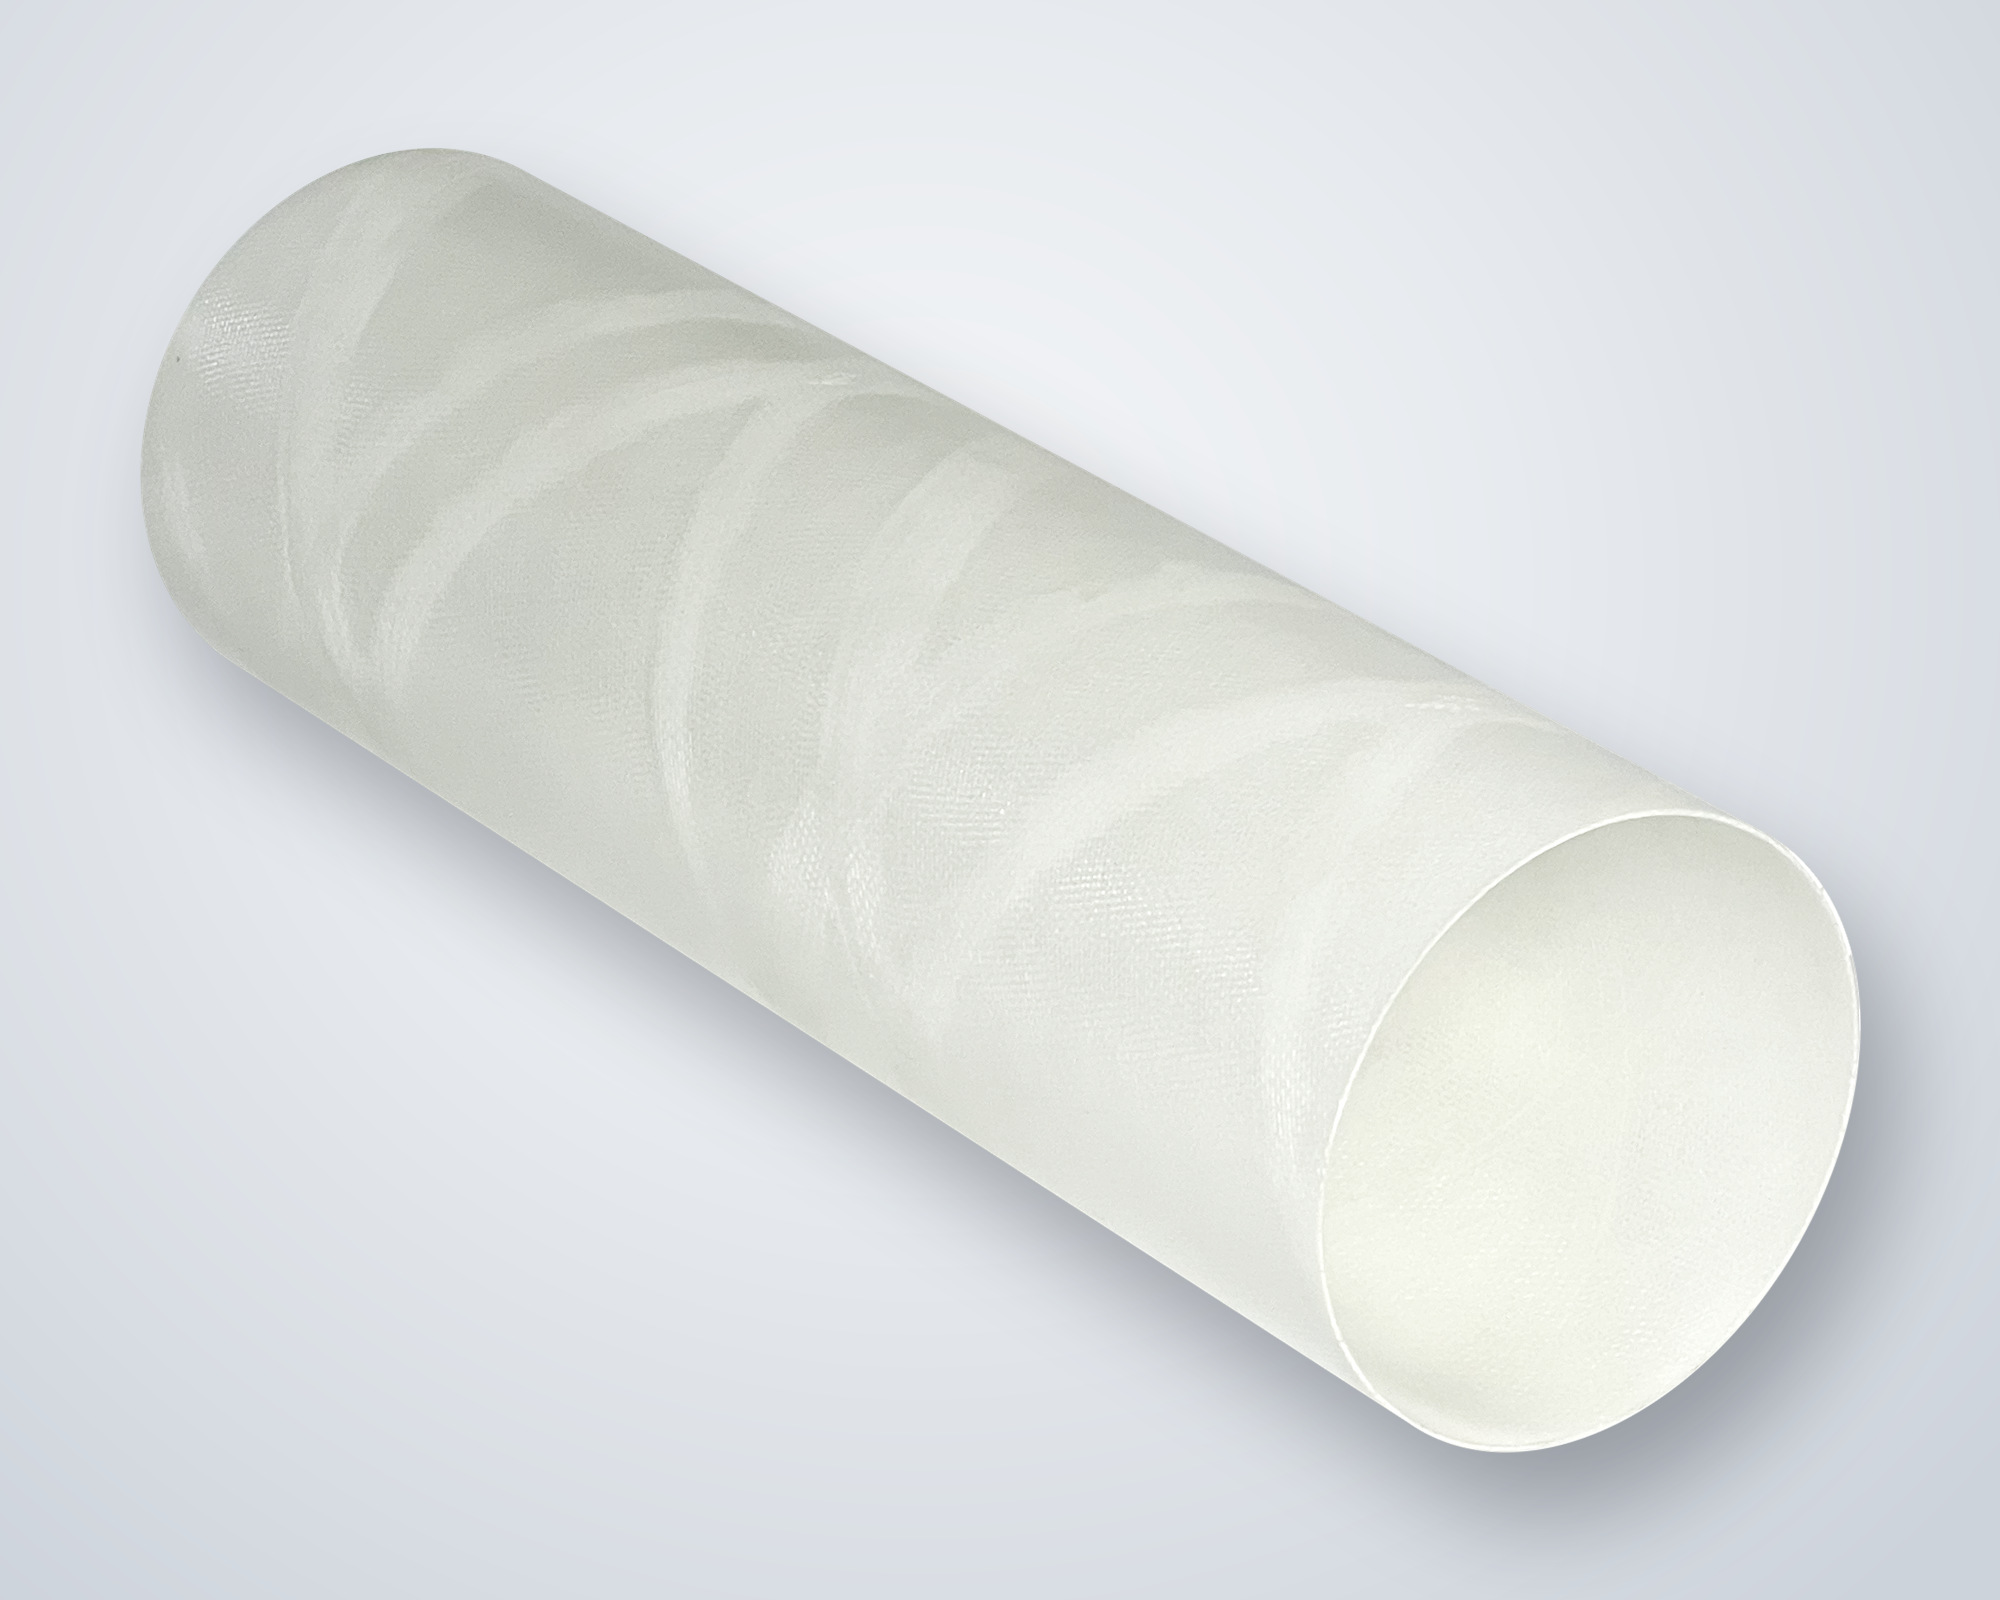
- Épaisseur de paroi
- 1 – 1.2 mm
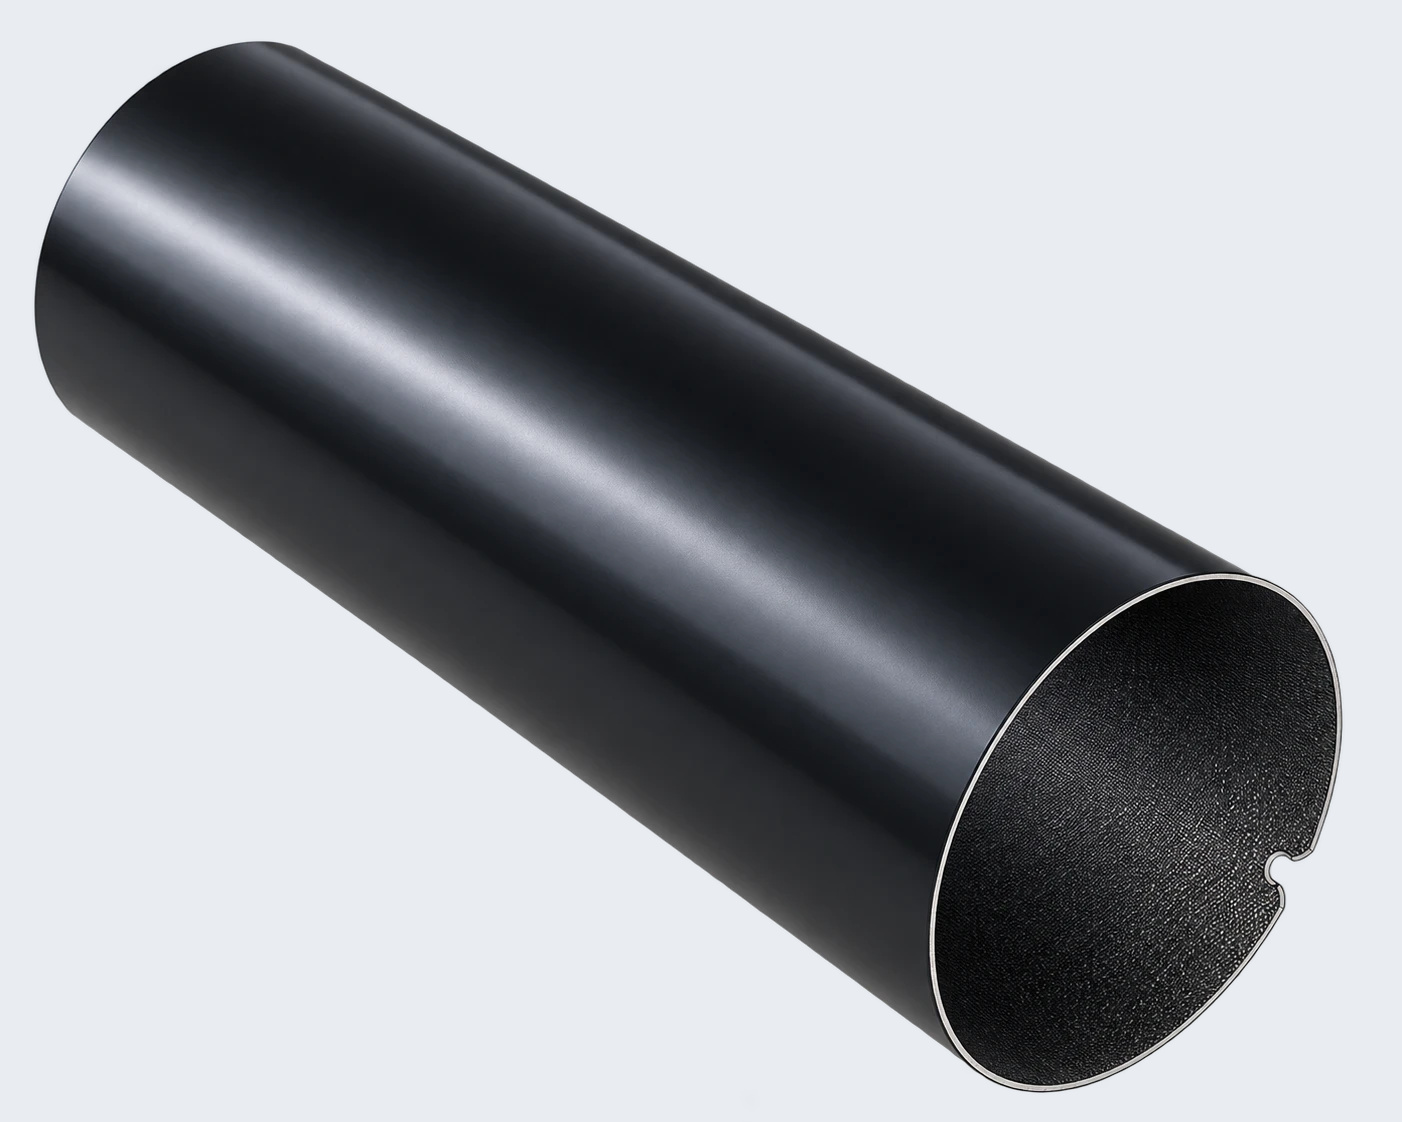
- Épaisseur de paroi
- 1.2 – 2.5 mm
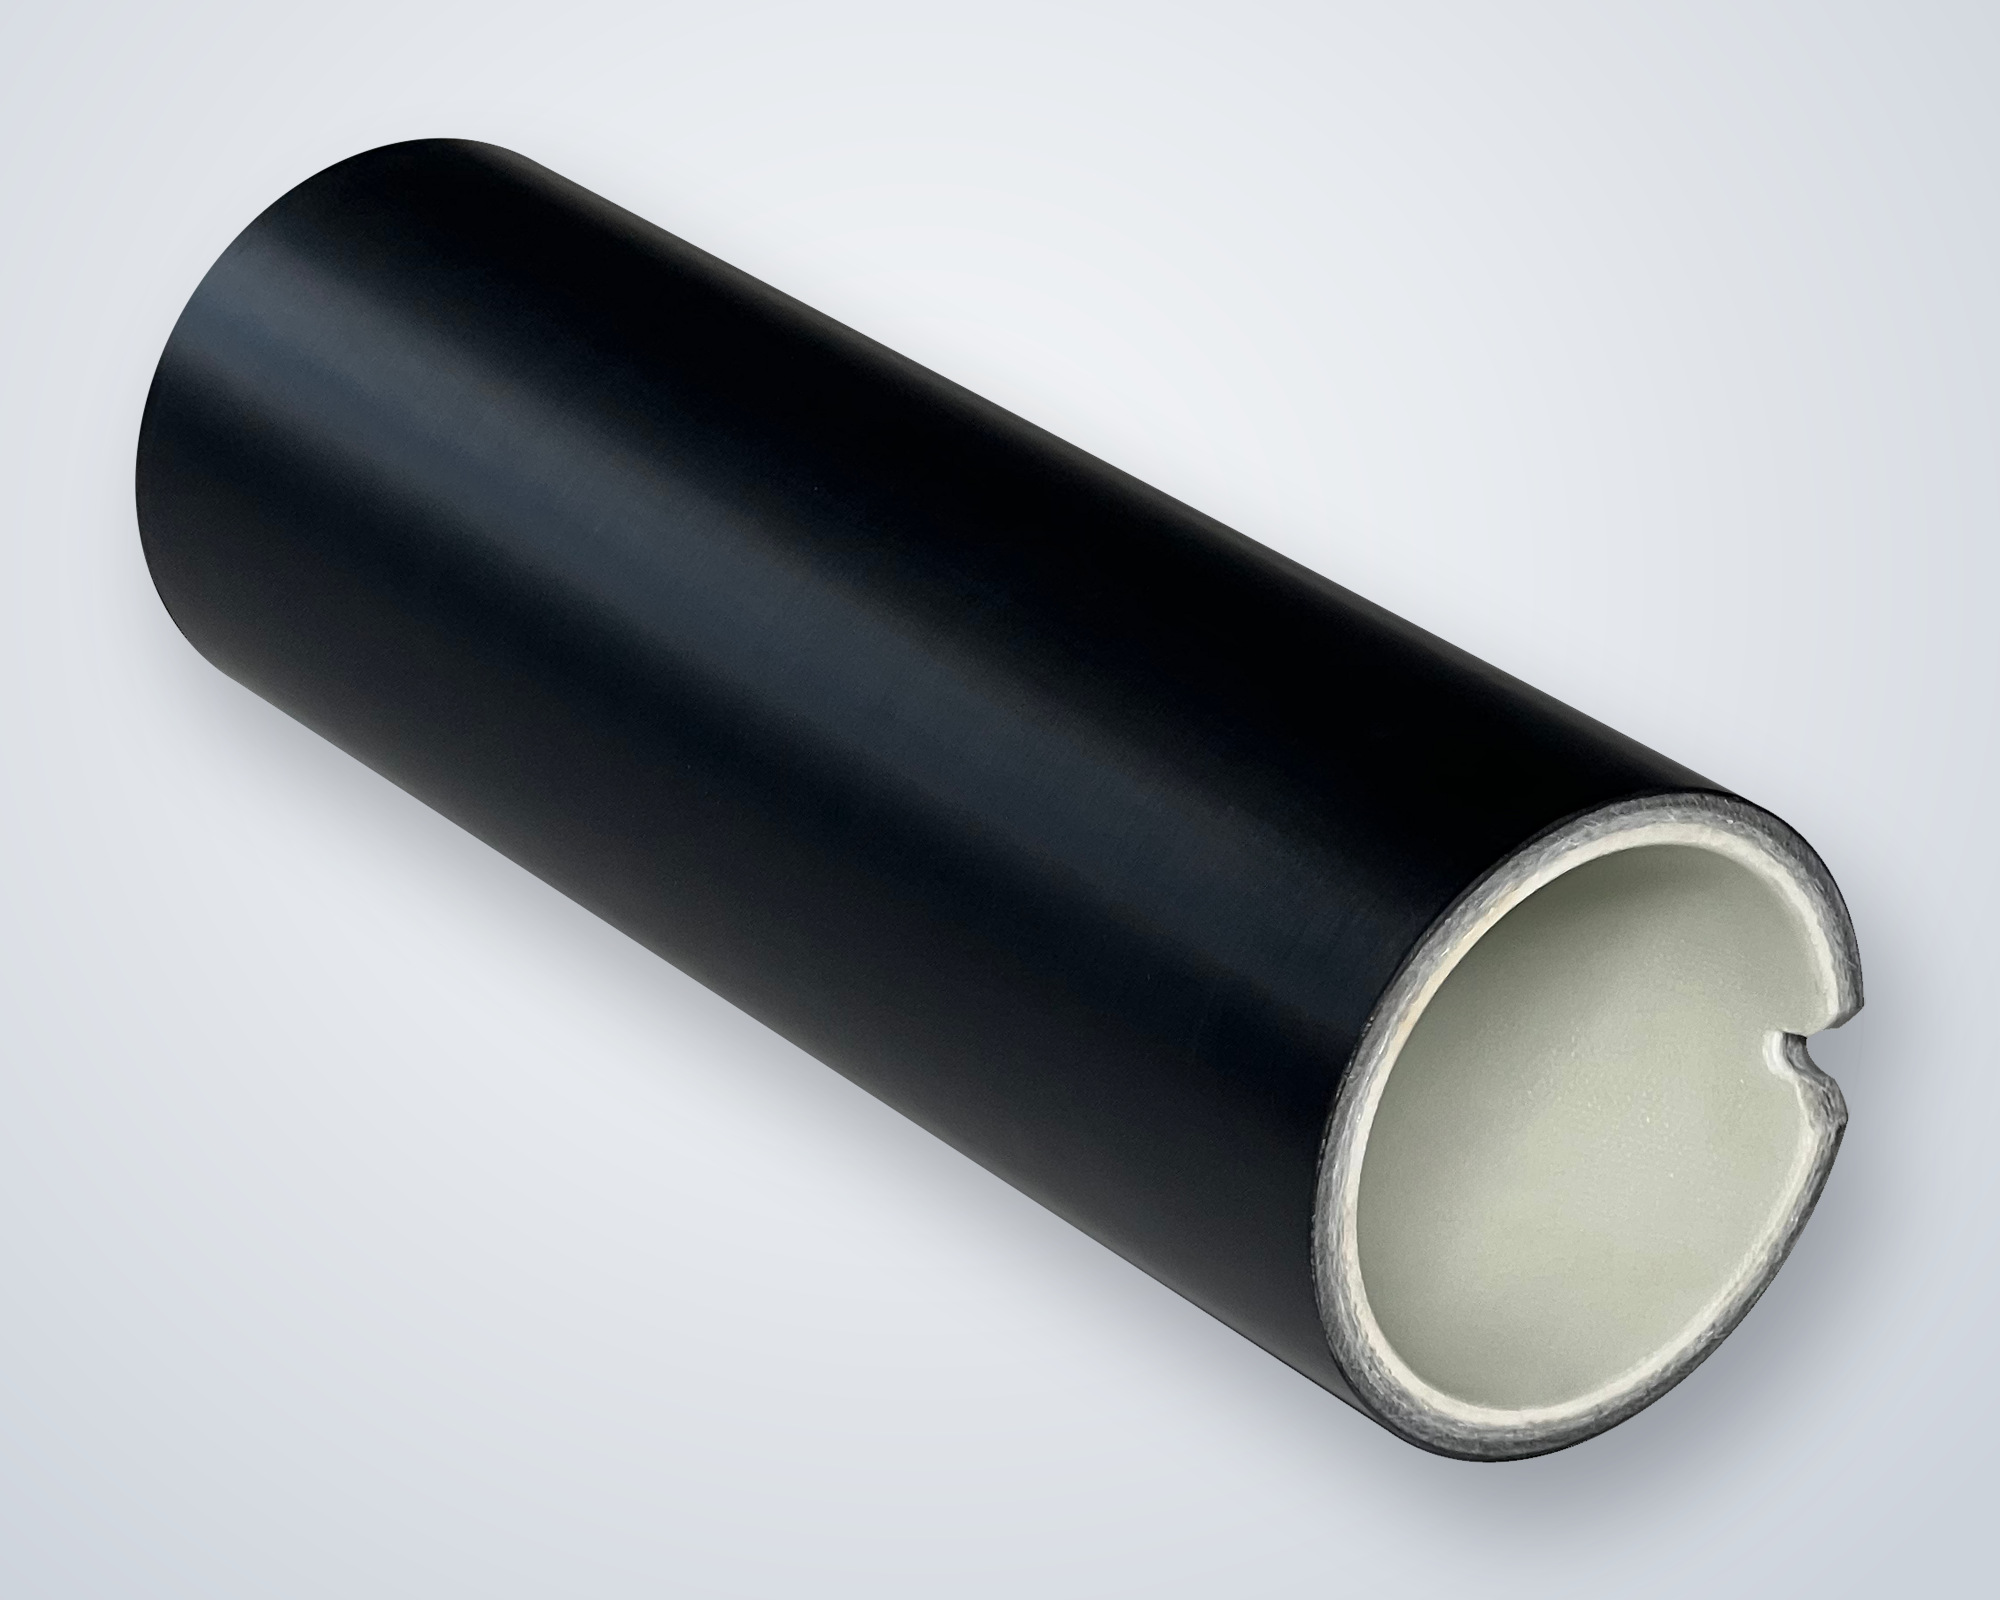
- Épaisseur de paroi
- 2.5 – 10 mm
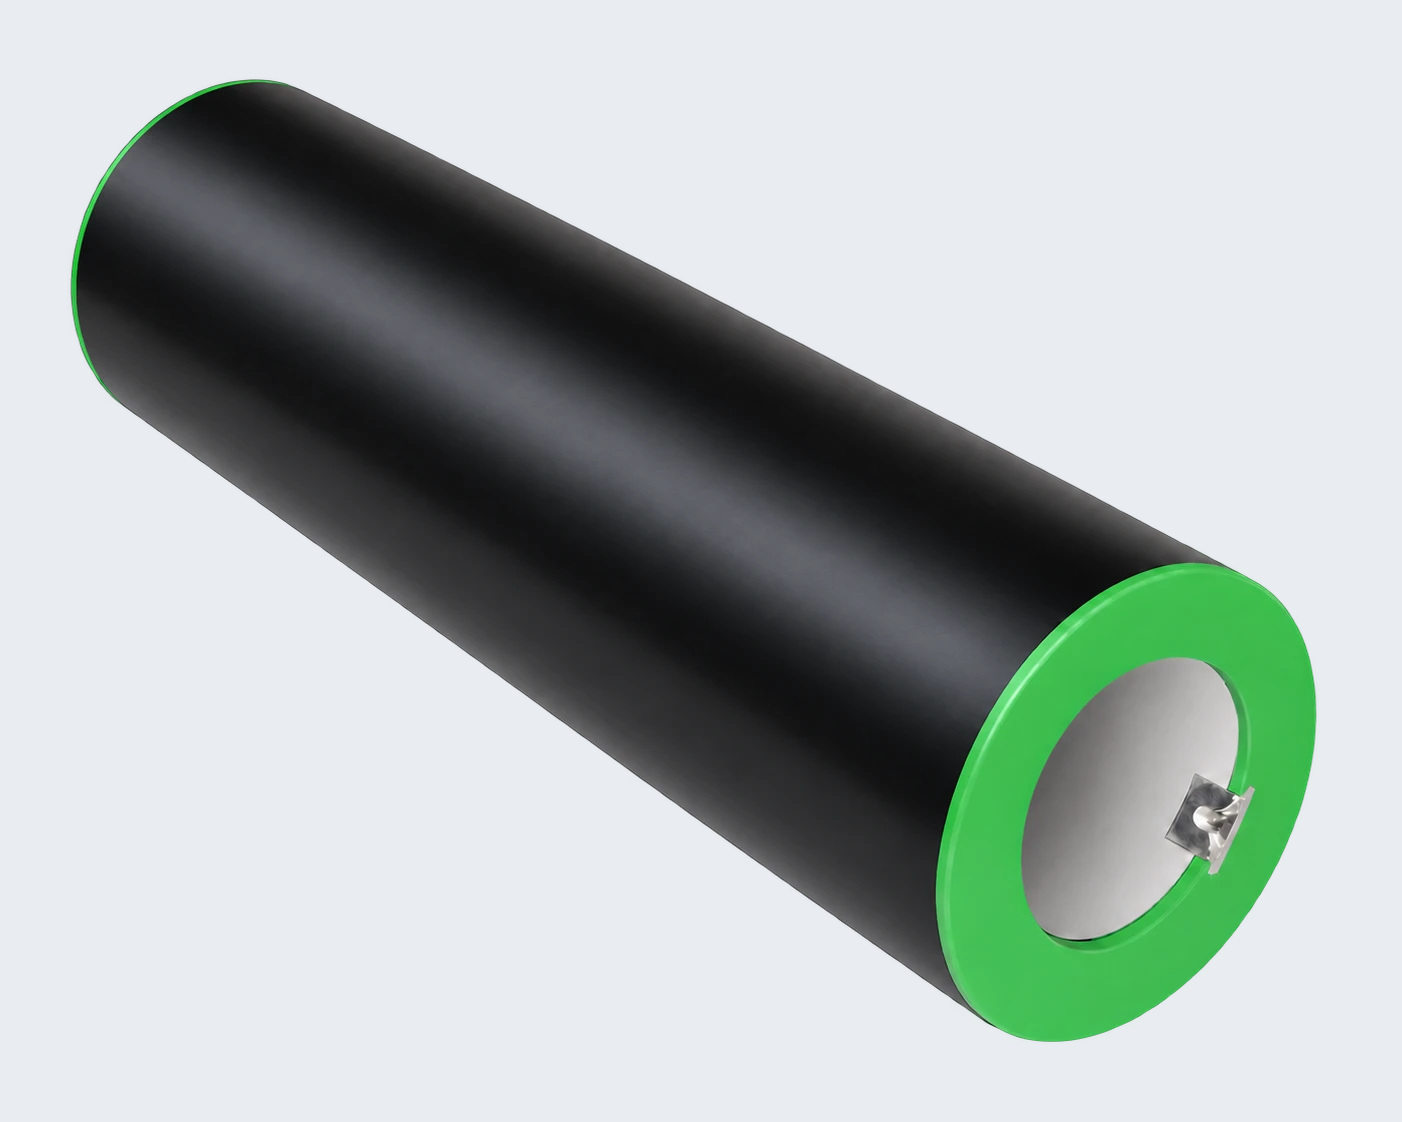
- Épaisseur de paroi
- 10 – 100 mm
Le bilan à ce jour
La mesure qui compte est celle que l’on refait des années après la mise en service du manchon.
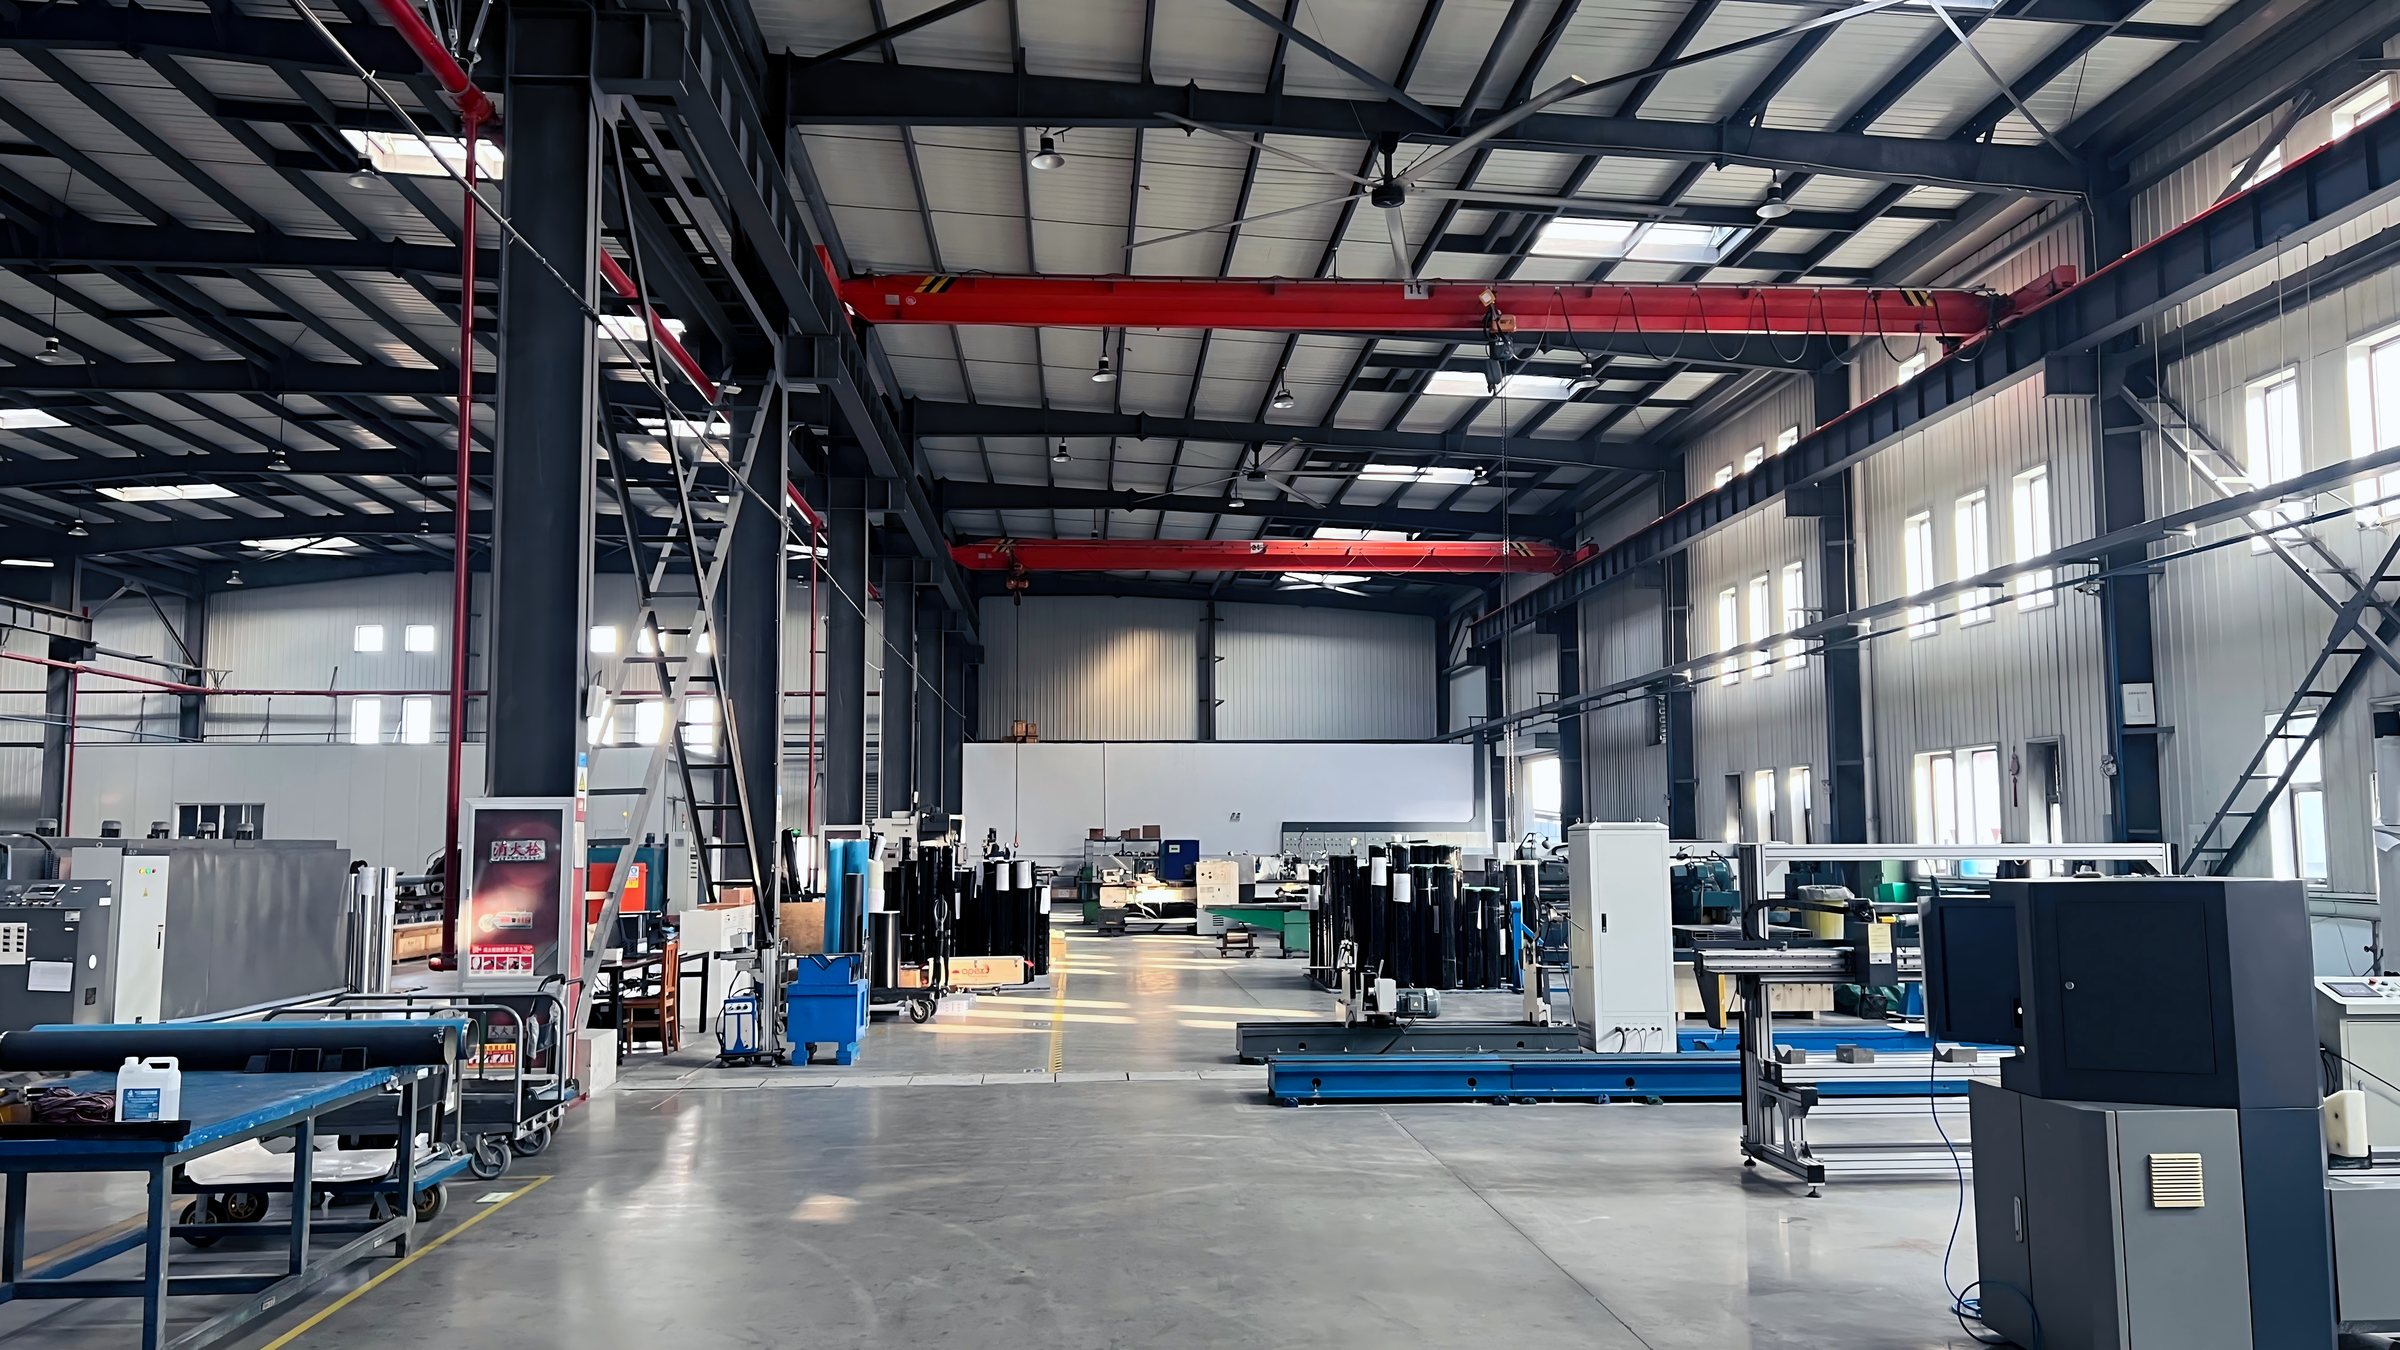
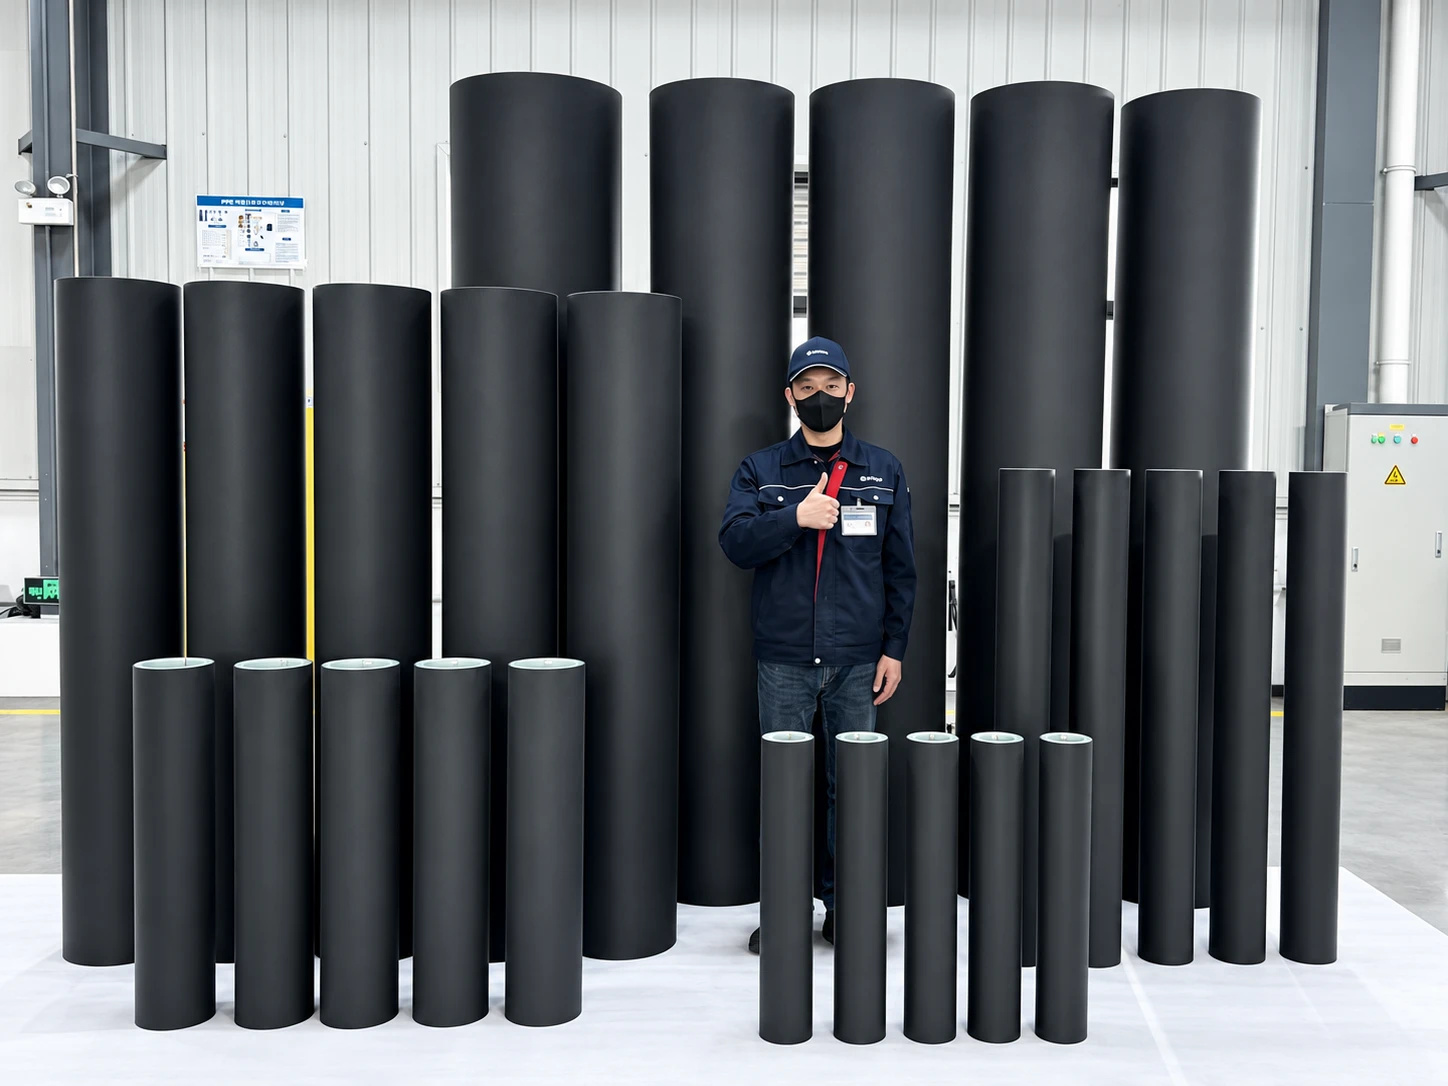
Construit sur spécification, expédié généralement en trois semaines
- Pas d’articles en stock. Chaque manchon est produit selon un Ø int., une longueur, un développement et une épaisseur de paroi donnés.
- Les moules de mandrin couvrent déjà presque toute la gamme, en plusieurs jeux
- Les commandes export sont généralement expédiées trois semaines après la confirmation de commande
Commencer par un manchon
Envoyez-nous le Ø int. du manchon (Ø ext. du mandrin), la longueur de table et le développement d’une presse. Nous chiffrerons un manchon correspondant pour un essai.