El material de cada capa y lo que cambia en máquina
Superficie, núcleo y extremo, en el orden en que importan en máquina. Cada elección de material está ligada a un resultado medible.
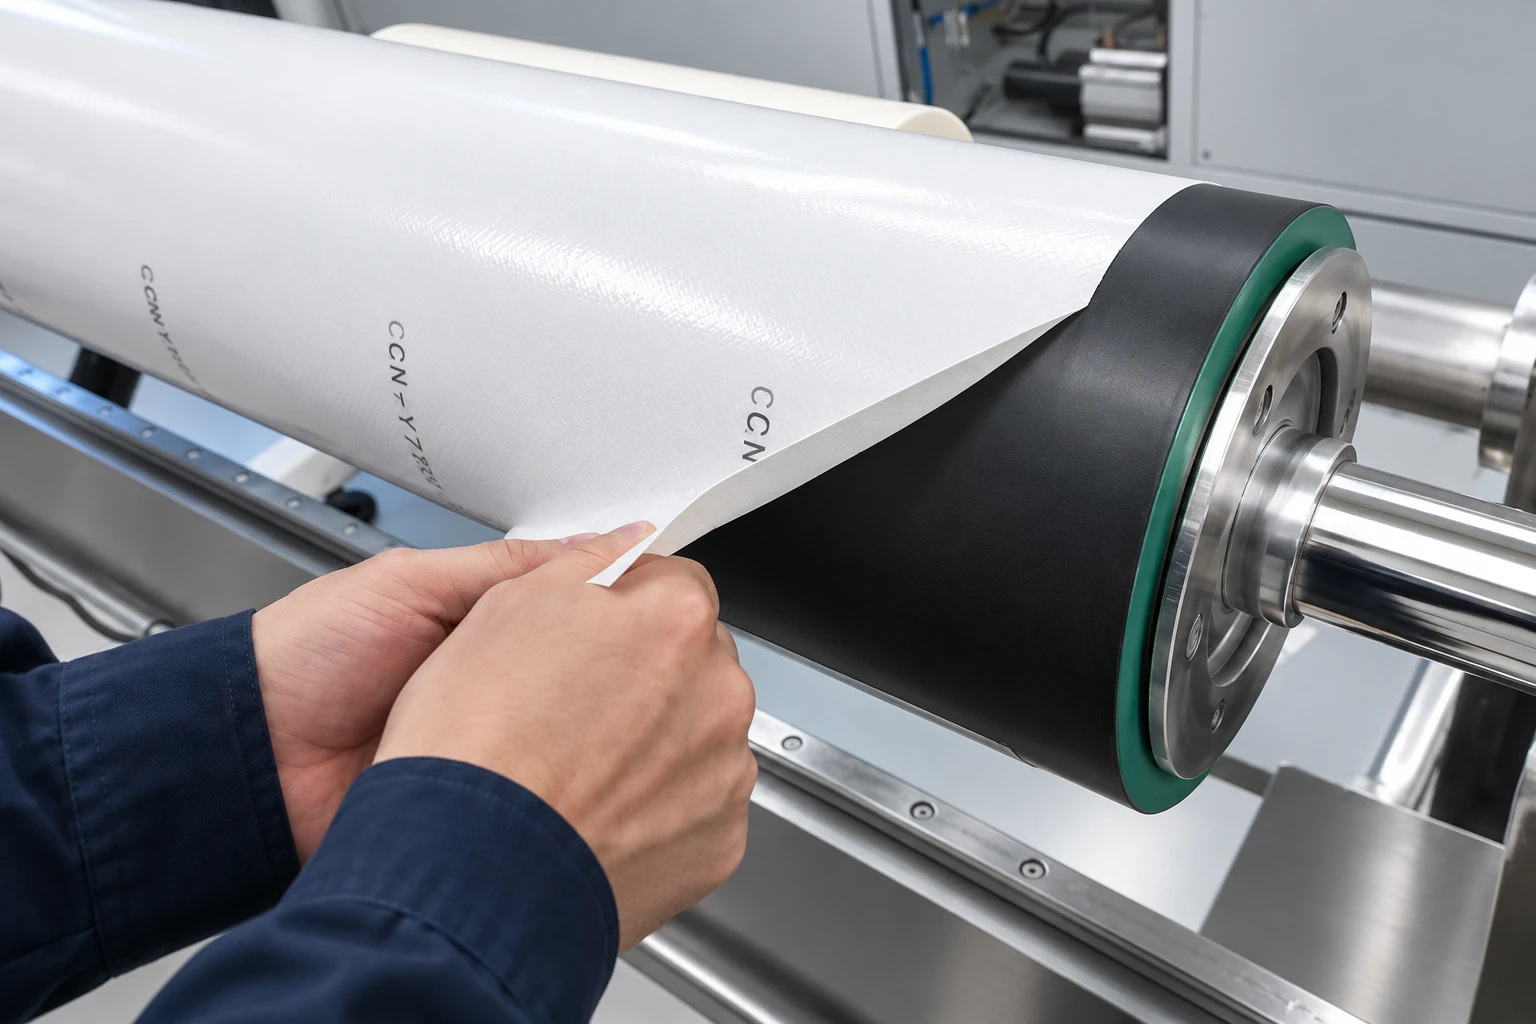
Resina epoxi en lugar de poliuretano
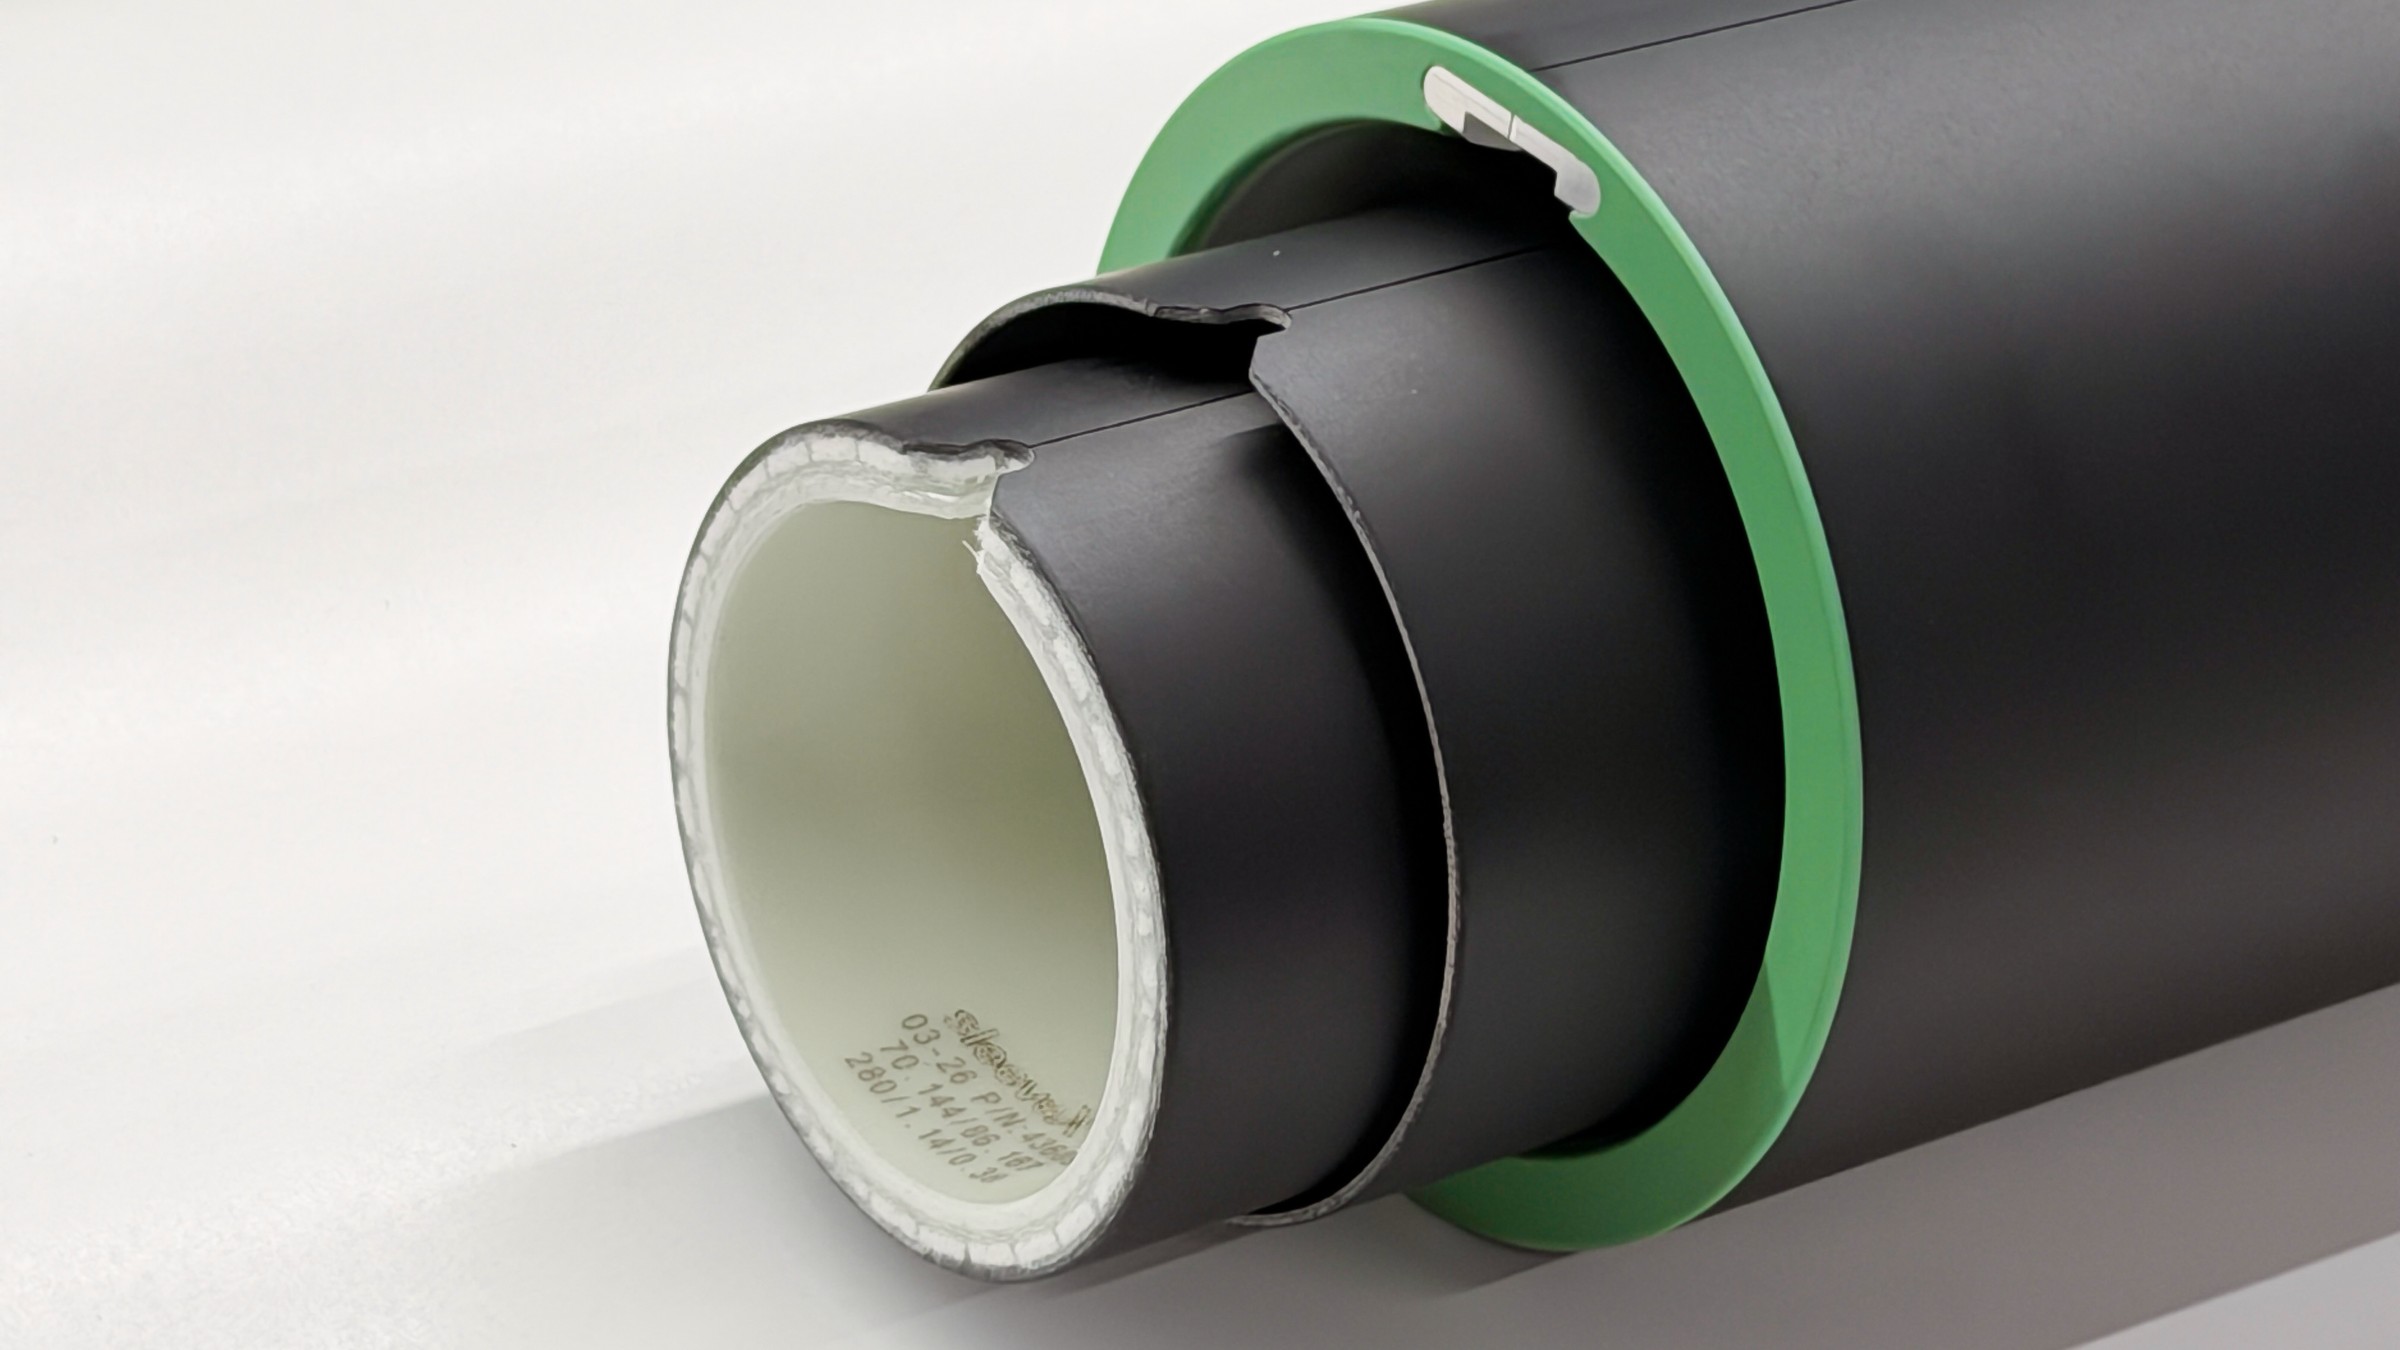
Casi todo lo que le ocurre a una manga ocurre en su superficie: el montaje de clisés, la fuerza de despegue al retirar la cinta y la limpieza con solventes. sleeveX™ usa un sistema de resina epoxi denso, Shore D82 y D90 en el modelo ultrafino X-MUT: resistente al rayado, tolerante a los solventes de limpieza y disponible en versión antiestática.
- Superficie epoxi Shore D82 (D90 en X-MUT)
- Tolera los solventes de limpieza
- Resistente al rayado, con versión antiestática disponible
Cinta de montaje: marcas, grados y niveles de adherencia
Montar y retirar cinta de clisés es lo que esta superficie hace con más frecuencia.
- Probada con las principales marcas, grados y niveles de adherencia
- Menos residuo al retirar
- Comportamiento constante al cambiar de cinta
Nido de abeja de aramida en lugar de espuma de PU
La capa de soporte de una manga convencional es poliuretano espumado. Es ligero, pero absorbe agua, se comprime bajo carga y se dilata con la temperatura. El modelo ligero X-MLW usa en su lugar un nido de abeja de aramida de grado aeroespacial: una estructura de celdas unidas con densidad muy baja, absorción de agua inferior al 0.5% y dilatación térmica de 2–5 ppm/°C. Los modelos más finos soportan la misma carga en estructuras de fibra de vidrio y compuestos.
Una capa de soporte que lleva la carga en un compuesto unido y no en una espuma, tras un extremo moldeado en una sola pieza
Las seis capas, de fuera hacia dentro
Las seis capas del modelo ligero X-MLW, desde la superficie de impresión hacia dentro. Los modelos más finos usan las estructuras indicadas en la página de productos.
- Superficie de poliuretano duro — empujada por el núcleo que se hincha, se desprende del sustrato
- Soporte de espuma de PU — se hincha con la humedad y empuja la superficie; se comprime bajo carga
- Extremo sin sellar — el solvente penetra por capilaridad y las capas se delaminan
La construcción de seis capas corresponde al modelo ligero X-MLW (pared de 10–100 mm). Los modelos más finos usan las estructuras indicadas en la página de productos.
Comparar los cuatro modelosSilentShield™ y sellado integral del extremo
El extremo es donde las mangas se dañan y por donde entra el solvente. Ambos problemas se resuelven en la misma pieza moldeada.
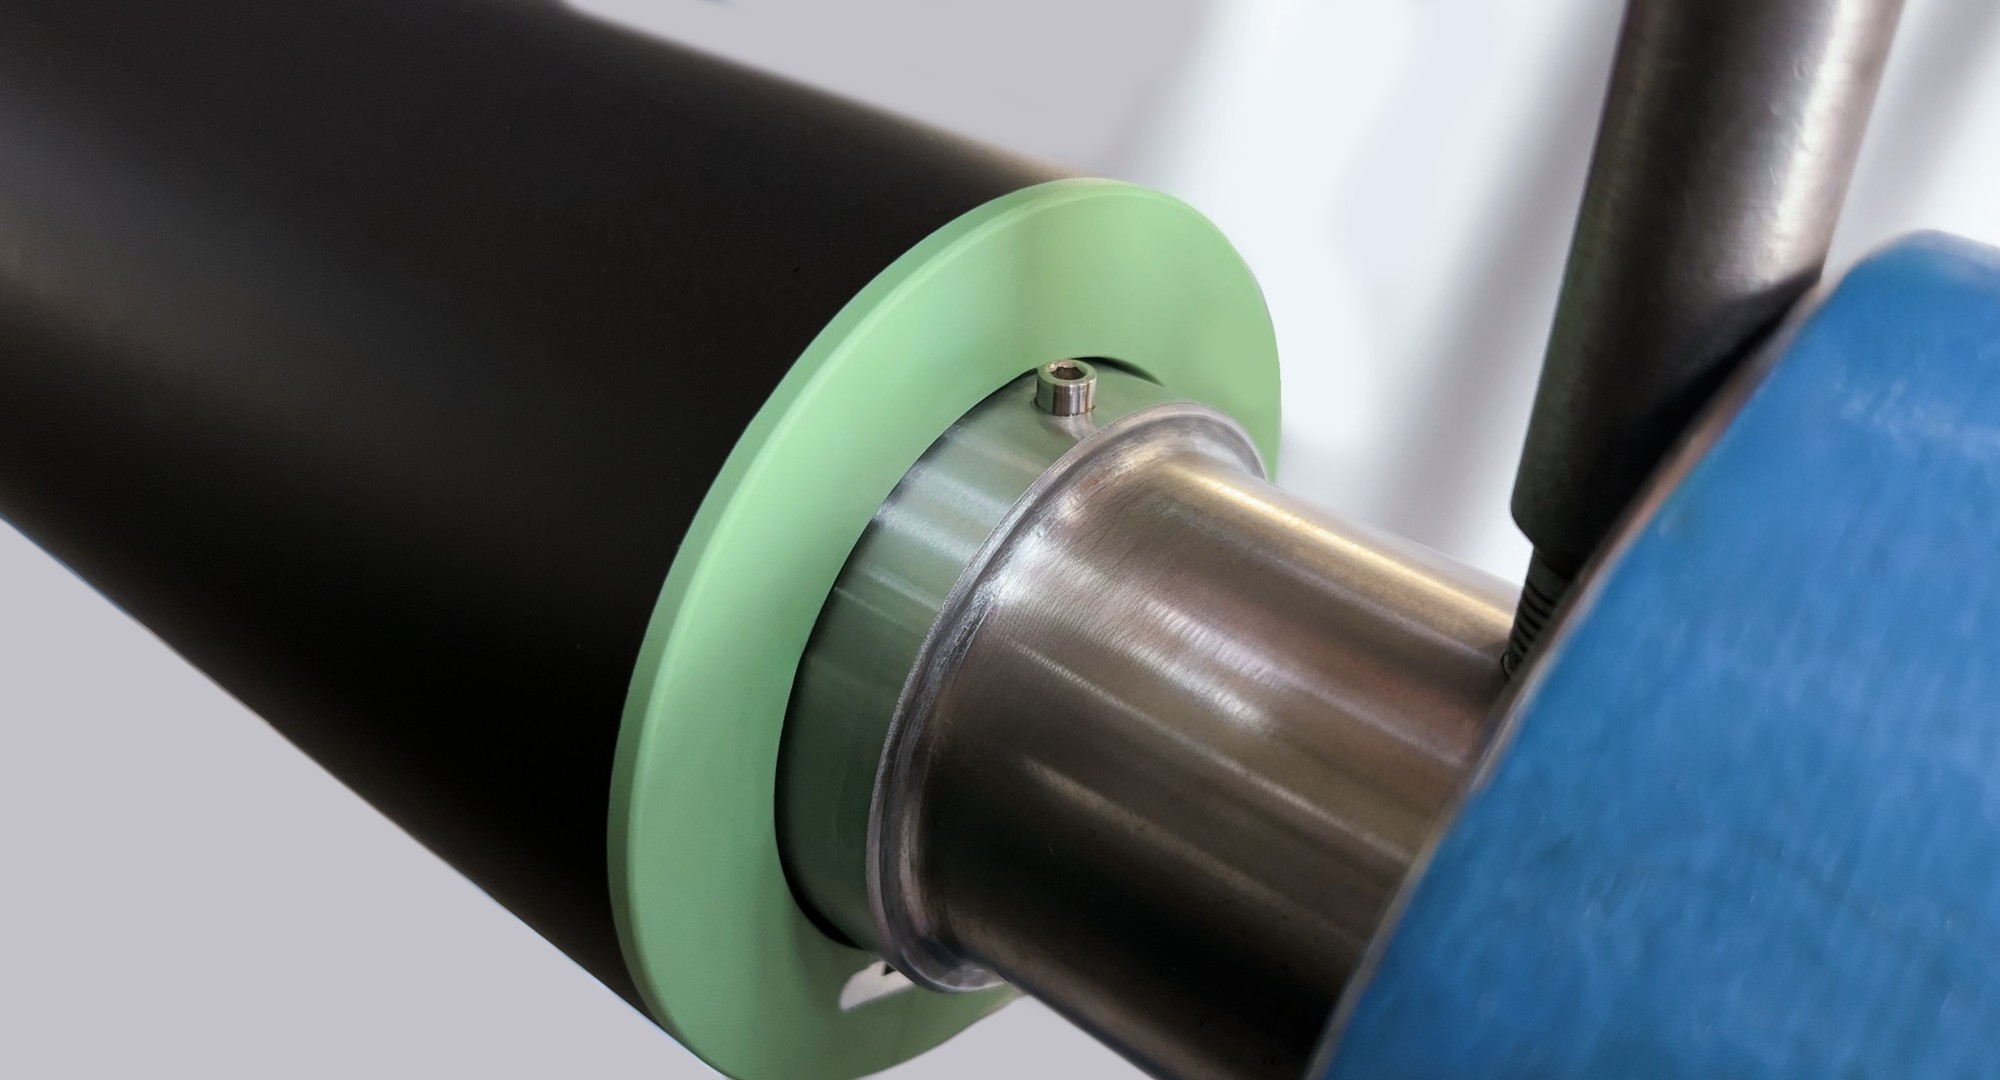
Extremo que absorbe impactos
Un polímero de alta tenacidad moldeado en una sola pieza con el cuerpo de la manga. Absorbe la energía de un golpe durante el montaje, lo que protege el extremo frente a grietas y delaminación.
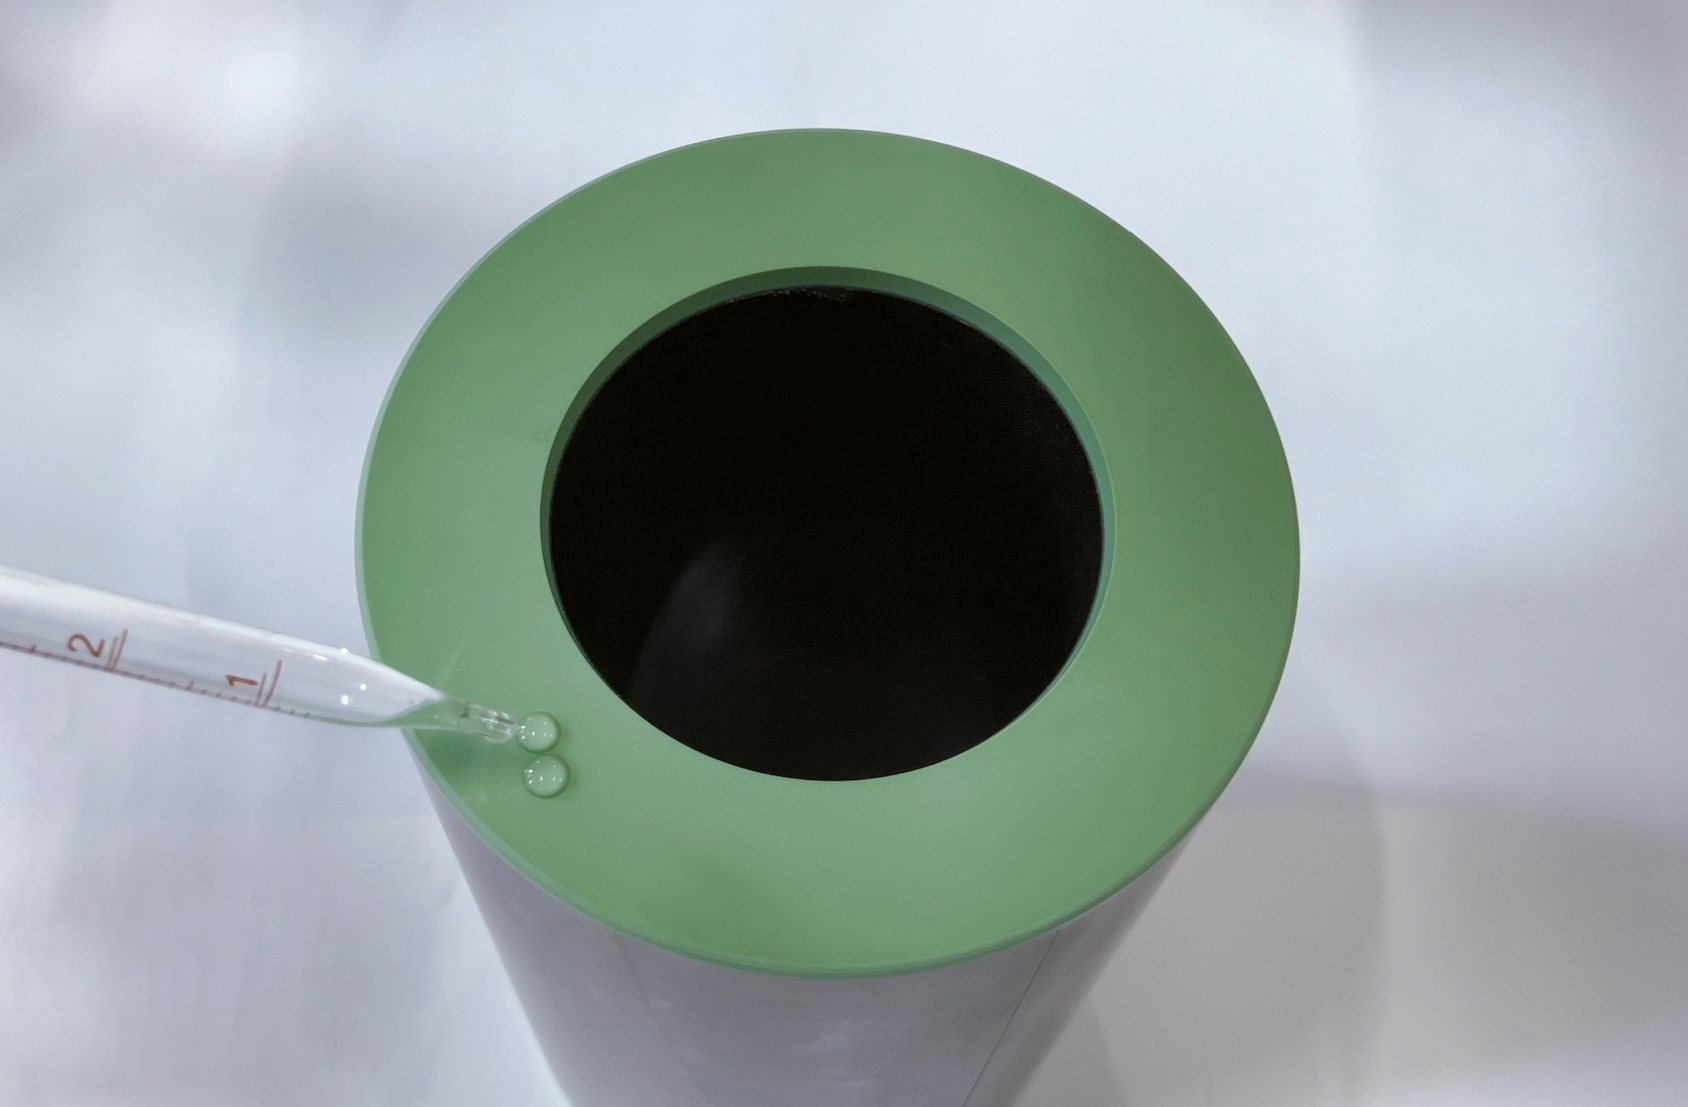
Sellado en toda la cara del extremo
Una barrera física continua bloquea la vía capilar por la que la tinta y el solvente de limpieza entran en la estructura. El líquido queda sobre la superficie en lugar de absorberse.
La capa que decide si la manga patina
La base interior se bobina en nuestra planta, con equipos desarrollados por nosotros, en un taller con temperatura y humedad controladas. Tres controles de proceso le dan un agarre uniforme, lote tras lote.
- 1
Control de tensión constante
Un sistema de lazo cerrado mantiene estable la tensión de bobinado, lo que reduce las concentraciones locales de esfuerzo en la base y mantiene un agarre uniforme en toda la circunferencia.
- 2
Modelado de la trayectoria de fibra
La trayectoria de colocación se optimiza por algoritmo. De ahí viene el efecto de memoria de la base, que mantiene un agarre constante sobre el mandril.
- 3
Interfaz de resina automática
La impregnación de resina se dosifica para equilibrar la adhesión entre capas y la amortiguación, de modo que la base se mantiene unida y sigue amortiguando la vibración a alta velocidad.
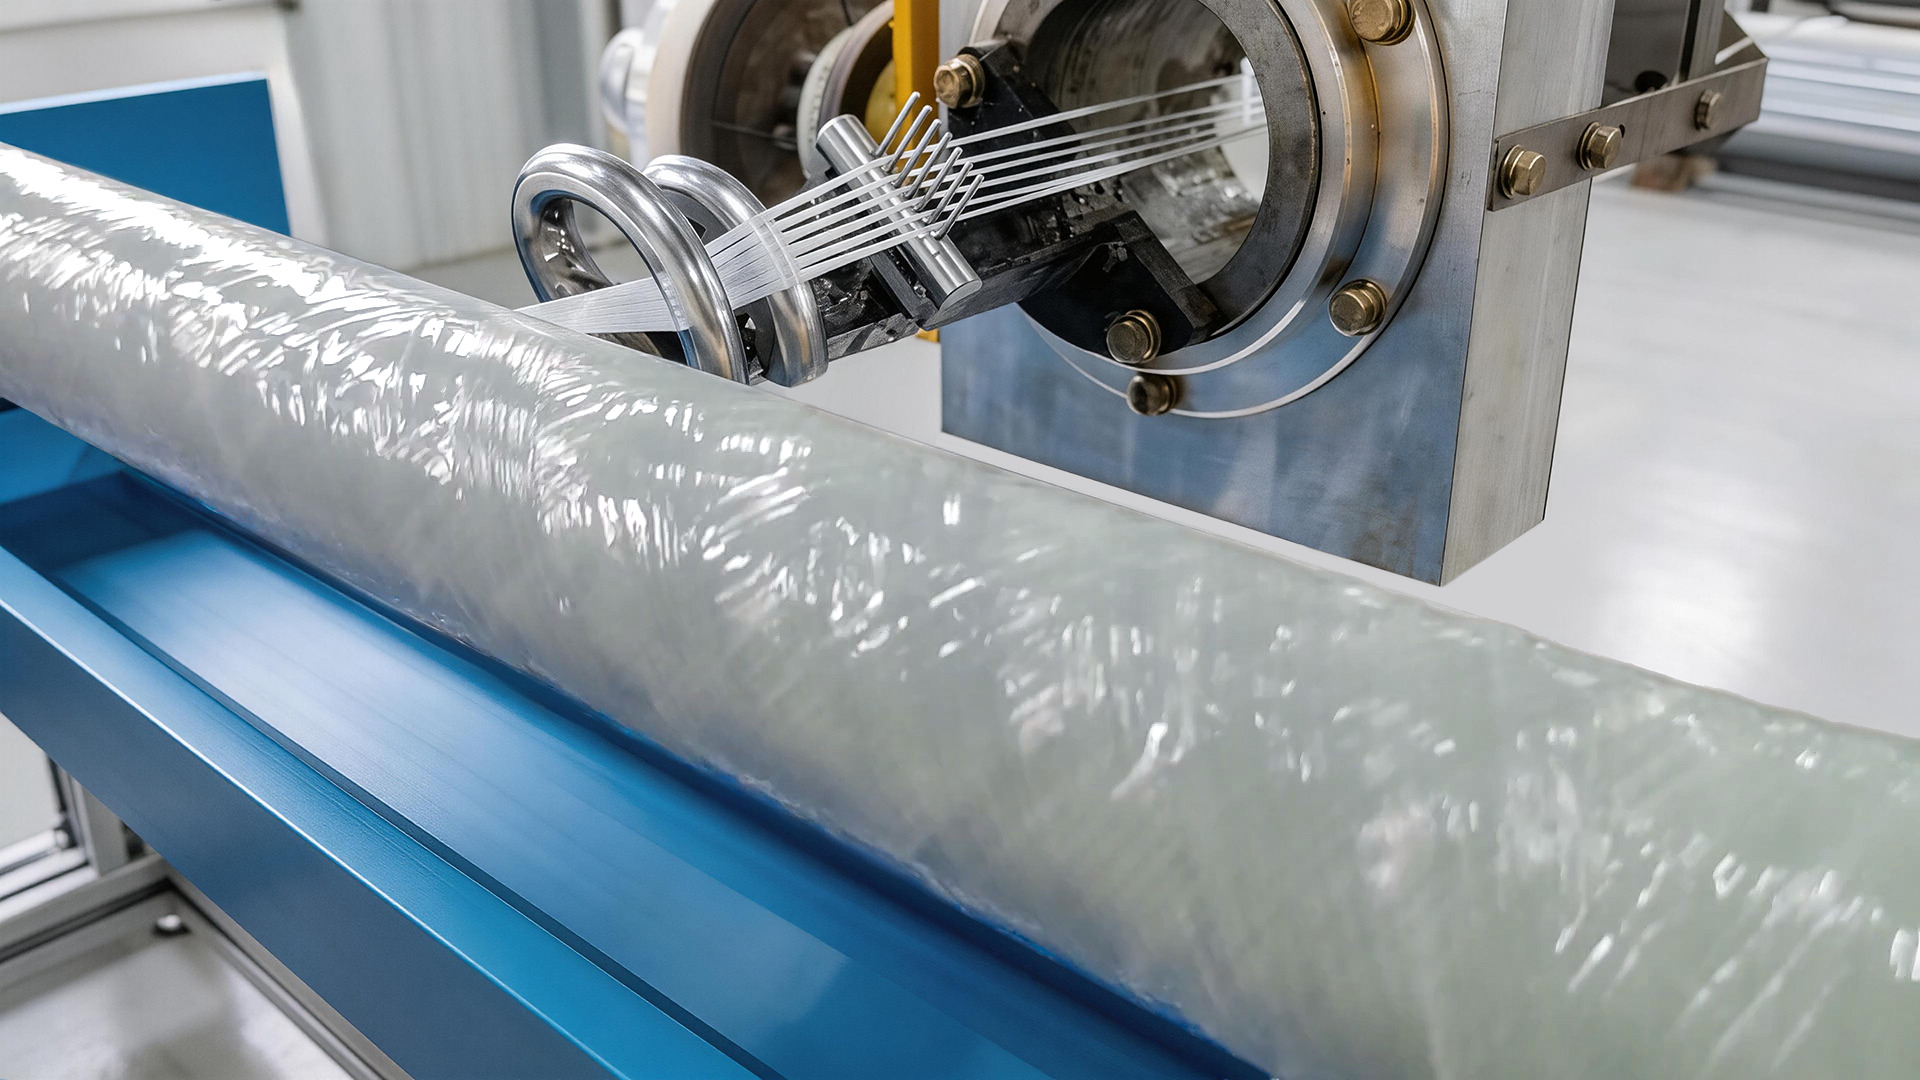
Bobinada en nuestra planta, en un taller climatizado
La base interior se fabrica en equipos de bobinado desarrollados por Auclean, en un taller con temperatura y humedad controladas. Bobinar en planta y en condiciones controladas es lo que mantiene las dimensiones constantes entre mangas de un mismo lote y entre lotes de la misma medida.
En nuestras pruebas, la base interior no patina a 650 m/min ni durante aceleraciones y desaceleraciones rápidas, y se monta y desmonta con un ajuste adecuado.
Cuatro propiedades, tres materiales de núcleo
La capa que está bajo la superficie es la que sostiene el diámetro. Estos son los rangos publicados de los tres rellenos sobre los que este sector construye sus mangas, para compararlos con la ficha técnica de cualquier manga en servicio.
Rangos tal como se publican en nuestra documentación de producto. No los convertimos en una sola cifra.
Dilatación térmicappm/°C
menor es mejorDesviación de registro cuando la máquina se calienta
- Panal sleeveX™2–5
- Espuma de PU50–150
- Fieltro20–40
Densidadkg/m³
menor es mejorPeso a manipular en cada cambio de trabajo
- Panal sleeveX™20–80
- Espuma de PU30–120
- Fieltro60–650
Absorción de agua%
menor es mejorHinchamiento en plantas húmedas o tras la limpieza con solventes
- Panal sleeveX™< 0.5
- Espuma de PU1–5
- Fieltro1–3
Resistencia a la flexiónMPa
mayor es mejorAblandamiento tras años de presión de montaje
- Panal sleeveX™20–40
- Espuma de PU0.5–1.5
- Fieltro8–16
Cada manga se mide antes de salir de fábrica
Cuatro valores que un fabricante de impresoras o un comprador técnico puede volver a verificar en la inspección de recepción
Tamaño de impresión y precisión de registro
Presión uniforme, menos variaciones locales de color
Precisión del punto, menos imagen fantasma
Marcha suave a alta velocidad
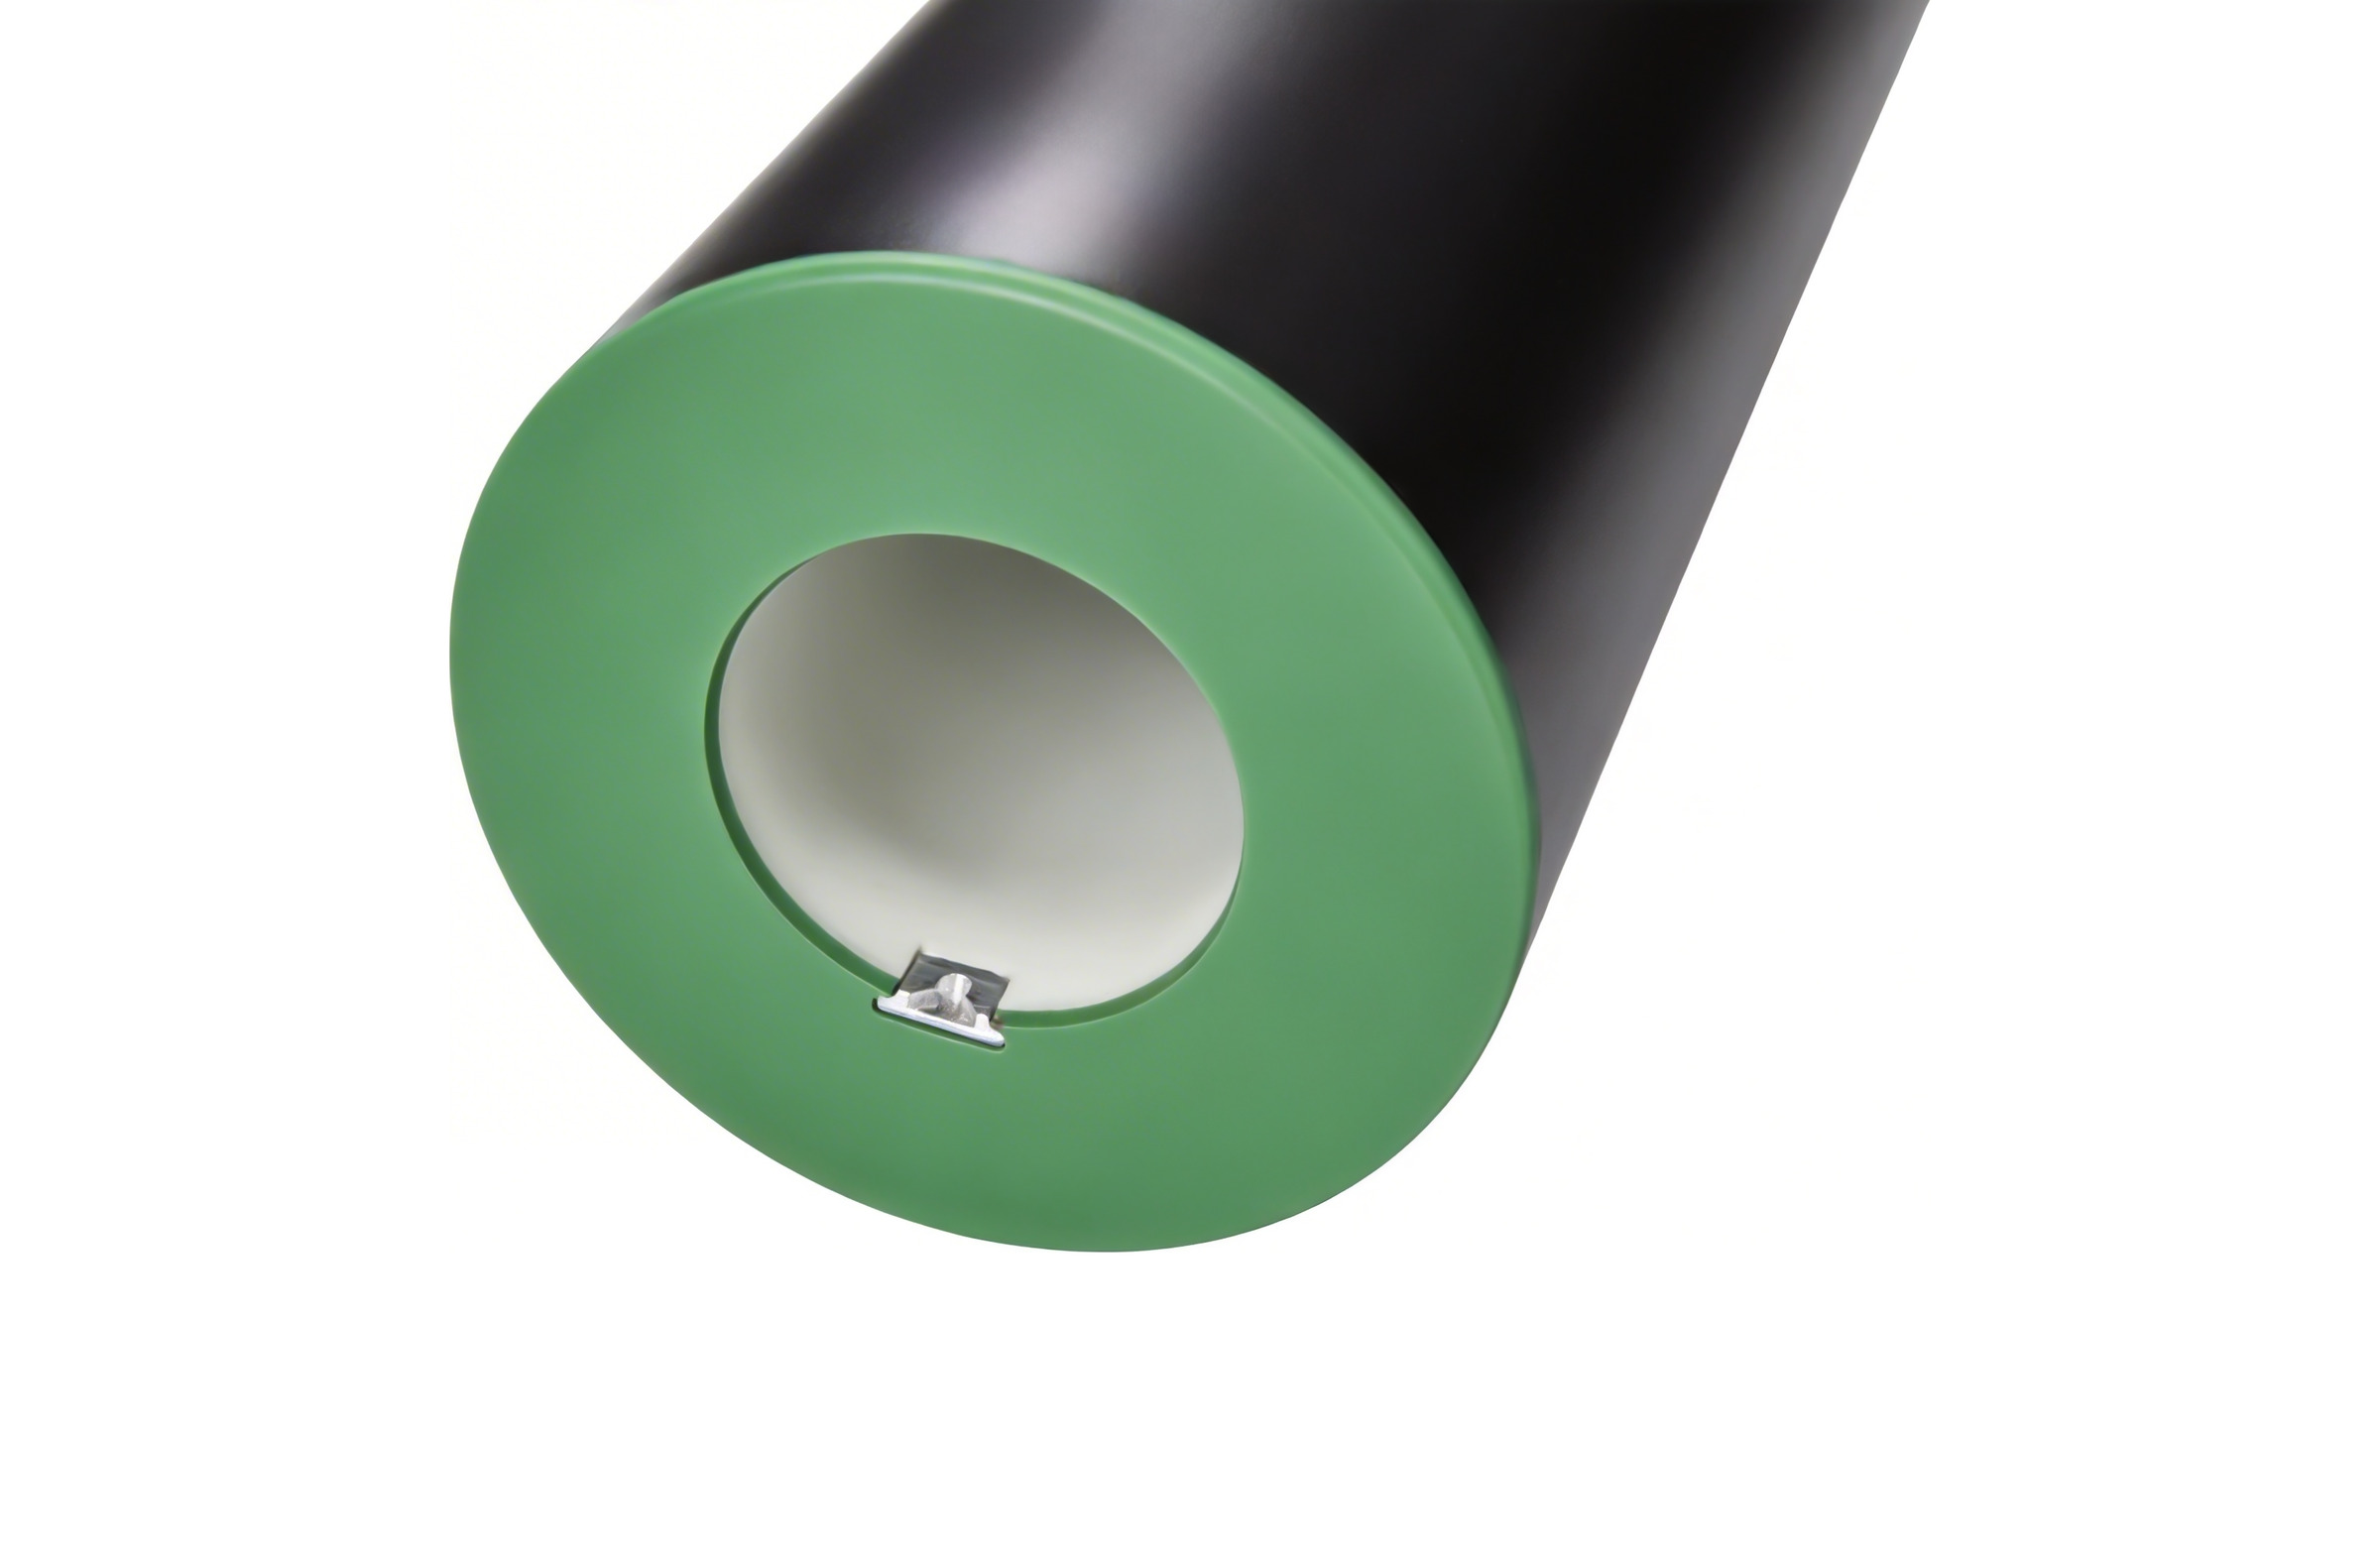
Muesca de posicionamiento
Metálica, mecanizada en nuestros propios equipos a la medida estándar internacional. Compatible con diversas marcas de impresoras.
Opción antiestática
Construcción antiestática en todo el cuerpo, en cualquier modelo, con resistencia a tierra inferior a 1×10⁶ Ω, para impresión sobre película.
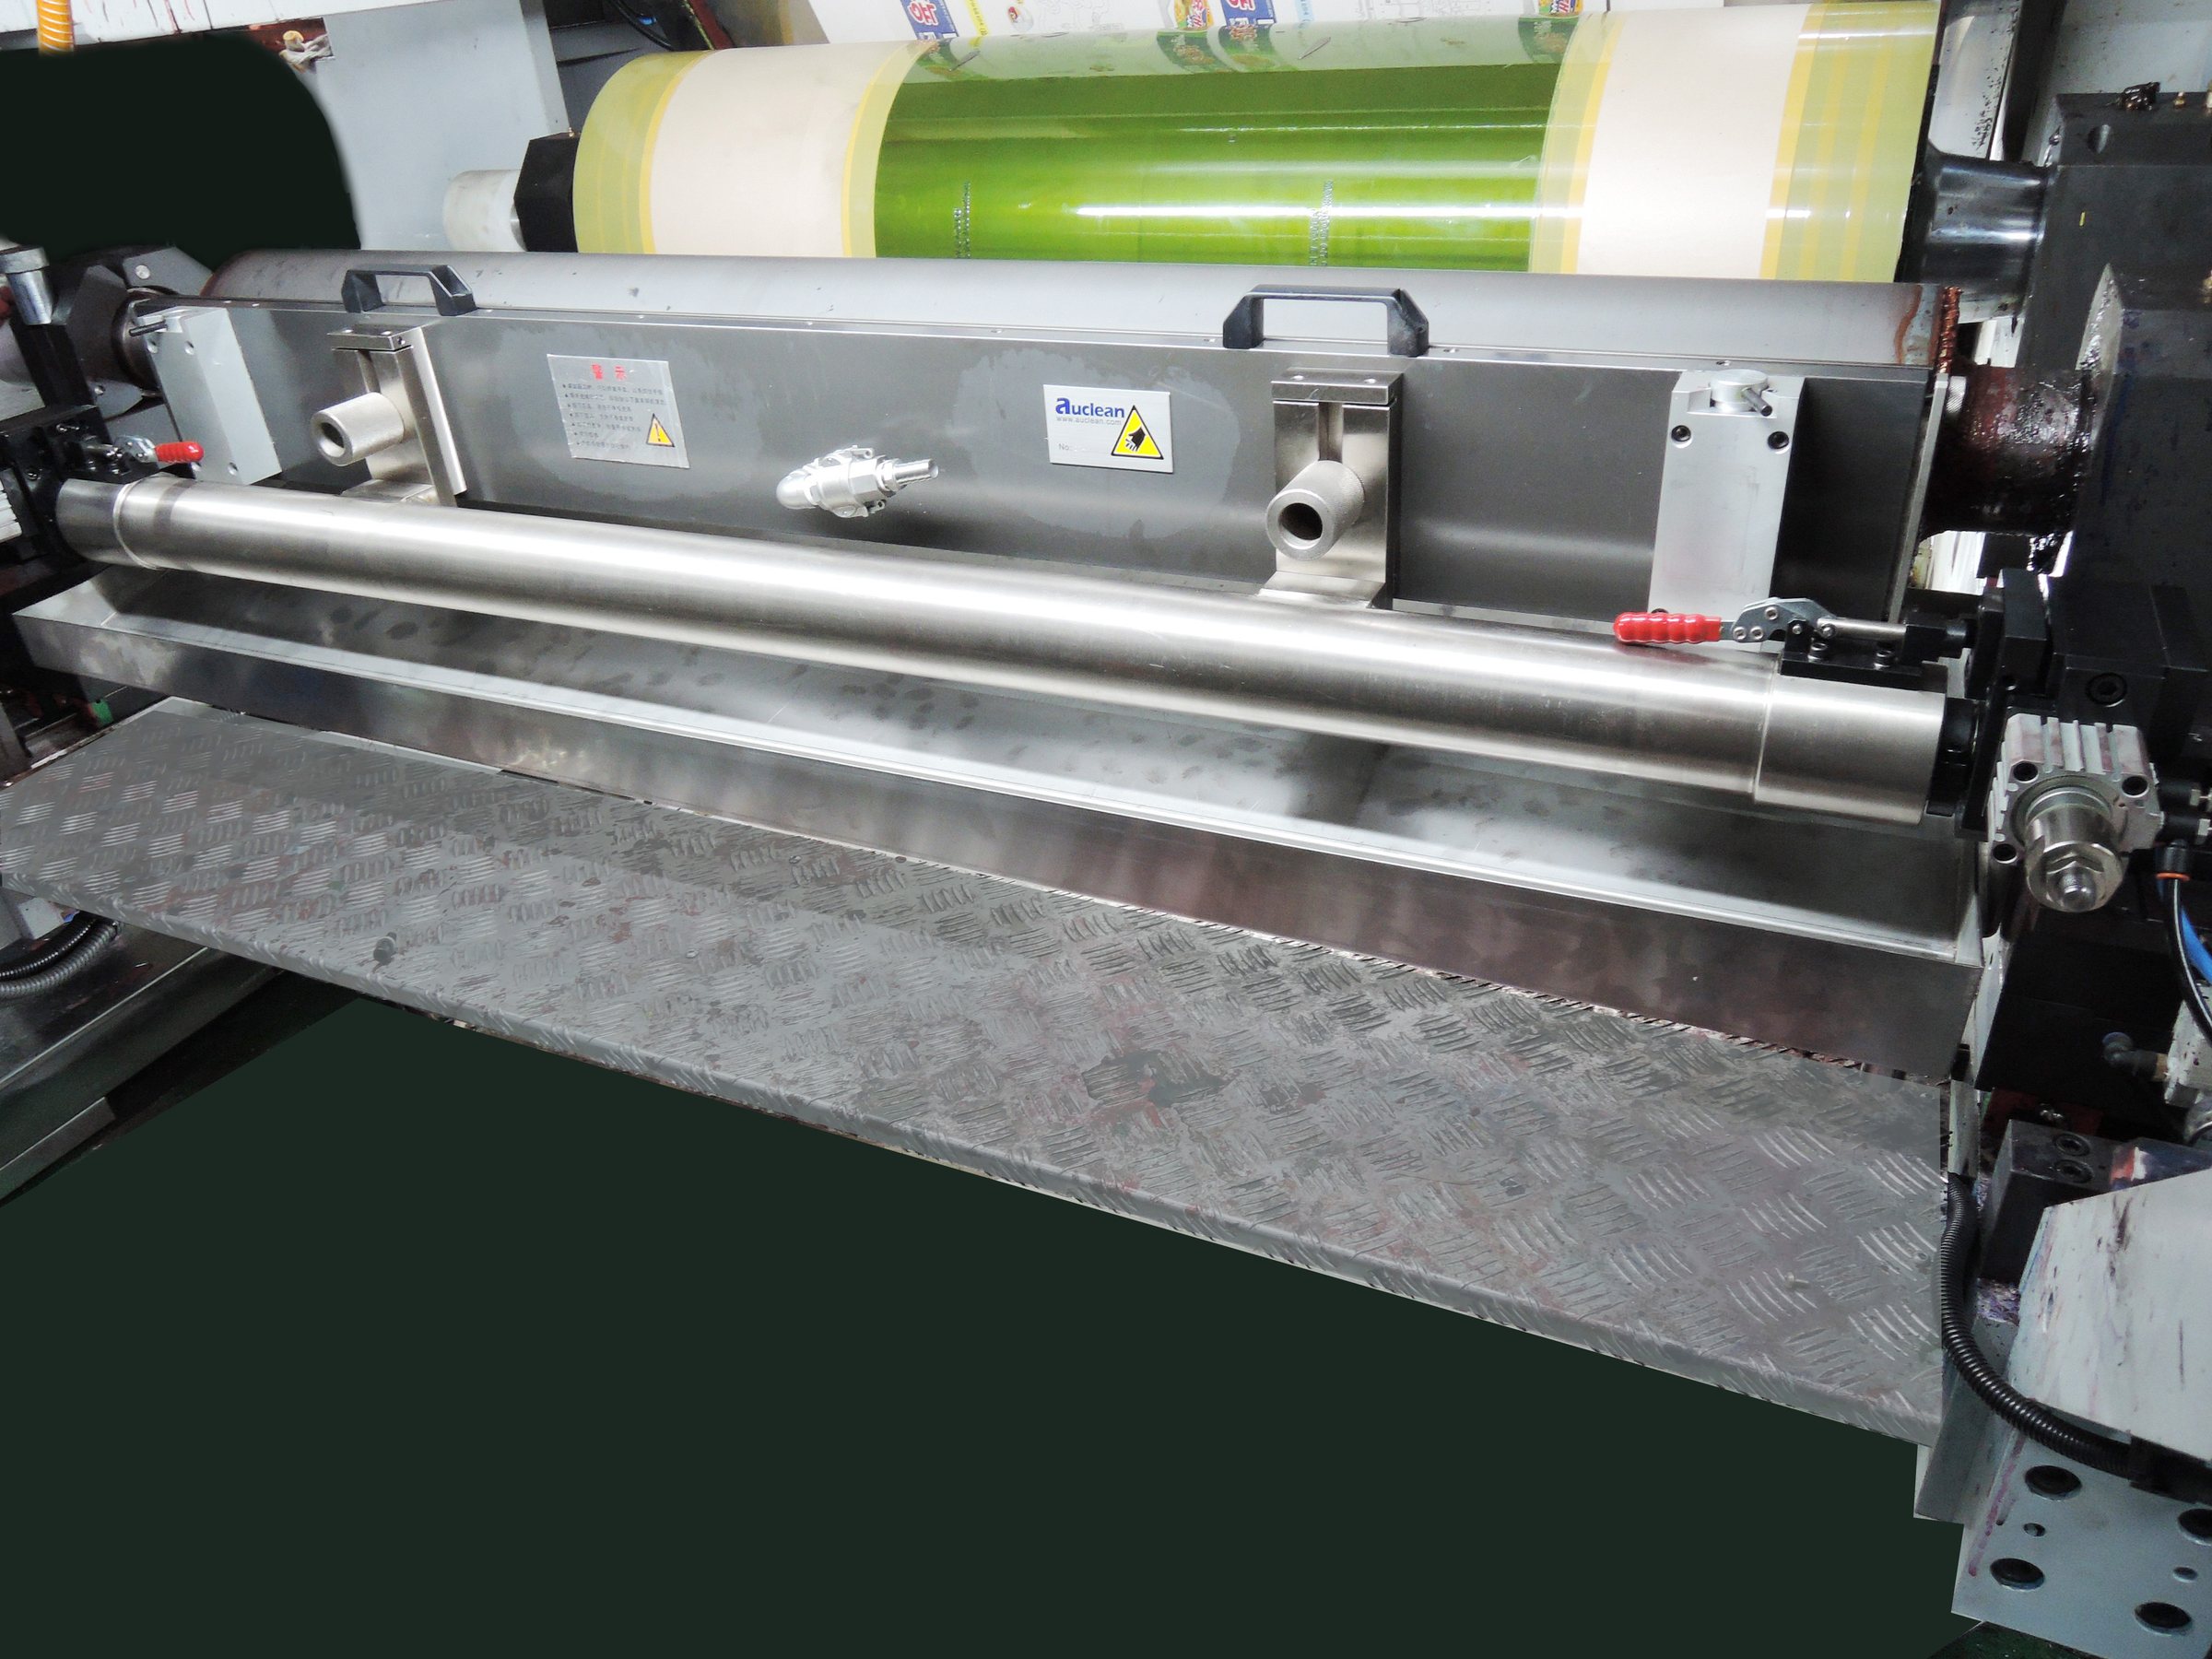
Ocho años en una misma máquina
Las primeras muestras de sleeveX™ llevan ocho años trabajando en la impresora de un cliente. El diámetro exterior se mantiene prácticamente sin cambios. Son datos de servicio de una máquina durante ese periodo, no un resultado de laboratorio.
Ficha técnica de un modelo y una medida concretos
Indíquenos el modelo y las dimensiones, y un ingeniero le responderá con las cifras correspondientes.